
Technical Article
Mastercam X6 旧式 MP:刀补注释总是 COMPUTER,改哪里?
Mastercam X6时代Generic Fanuc 4X底稿,Wear工序为何仍输出COMPUTER注释?核对15346参数、预读与正常加工阶段,说明一行补读的条件、前后NC差异和五种类型回归;不把注释修改当刀补修复。
工序已经选了 Wear,NC 括号里仍写 COMPUTER。先别把字符串硬改成 WEAR:下一道工序换成 Control,它又会错。这里要修的是“这条注释拿到了哪一道工序的数据”。
本文限定为 Mastercam X6 时代、Generic Fanuc 4X Mill 类型的旧式 MP 底稿案例,面向使用括号注释的 FANUC 格式铣削 NC。所分析的前提是:底稿已有 comp_type、scomp_type 及刀补类型字符串映射,正常加工的注释却没有拿到当前工序的参数。它不是所有 X6 后处理的通用补丁,也不适用于直接采用 opinfo() 的新式底稿。
公开案例出自 Colin Gilchrist 在 eMastercam 的技术答复,所附输出路径包含 MCAMX6,底稿明确写作 Generic Fanuc 4X Mill;这只能定位到历史底稿类型,不能替代完整 PST 文件头与修订号。以下是结合 MP 参考资料整理的修改分析与自创验收模型,未在本站的 Mastercam 环境或机床上实测。
先分清:错的是注释,还是实际刀补
看到 (COMPUTER COMP),不能据此认定机床不会启用刀补;把它改成 (WEAR),也不会替你改变刀路或刀补表。括号里的说明与实际 G41/G42、D 地址、CAM 计算方式要分别核对。
这次修改只以修正注释为目标。先搜索 comp_type 在本底稿里的全部用途。 如果它还控制刀补、运动、报警或其他输出,补读后会影响那些分支,就超出了本文的一行修改范围。此时应先建立完整的 NC 回归,不能因为“只是注释”便直接替换生产后处理。
下面只摘出错误工序附近的 NC 片段。坐标和进给是自创展示值,不是完整可运行程序。假设该工序实际设置为 Wear,原有可执行行已经由适配该机床的后处理生成:
(修正前:说明文字错误)
(COMPUTER COMP)
G01 G41 D02 X10. Y0. F200.
在满足“comp_type 仅服务于这条注释”的前提下,期望差异只有说明文字:
(修正后:与工序设置一致)
(WEAR COMP)
G01 G41 D02 X10. Y0. F200.
示例里的中文提示用于文章阅读,不建议照搬到不支持中文的控制系统。验收时还要注意:G41 本身不能帮你区分 CAM 的 Control 与 Wear;机床刀补表究竟应填什么,仍由已核准的刀路和控制系统条件决定。
同一变量,在两个读取阶段不会自动代表同一工序
旧式 MP 底稿里,pwrttparam$ 用于 NCI 预读阶段的参数捕获,常用于建立文件前面的工具表;pparameter$ 则用于正常处理 NCI 时捕获操作与刀具参数。两者名称相近,作用阶段不同。
如果参数 15346 只在预读时赋给 comp_type,后面的加工注释就不能仅凭“工具表曾经正确”认定值也正确。需要在注释实际输出之前,查看本次正常参数读取是否已经更新它。变量可能保持初始值,也可能留下较早阶段的值;不能一概断言一定是 0 或最后一道工序的值。
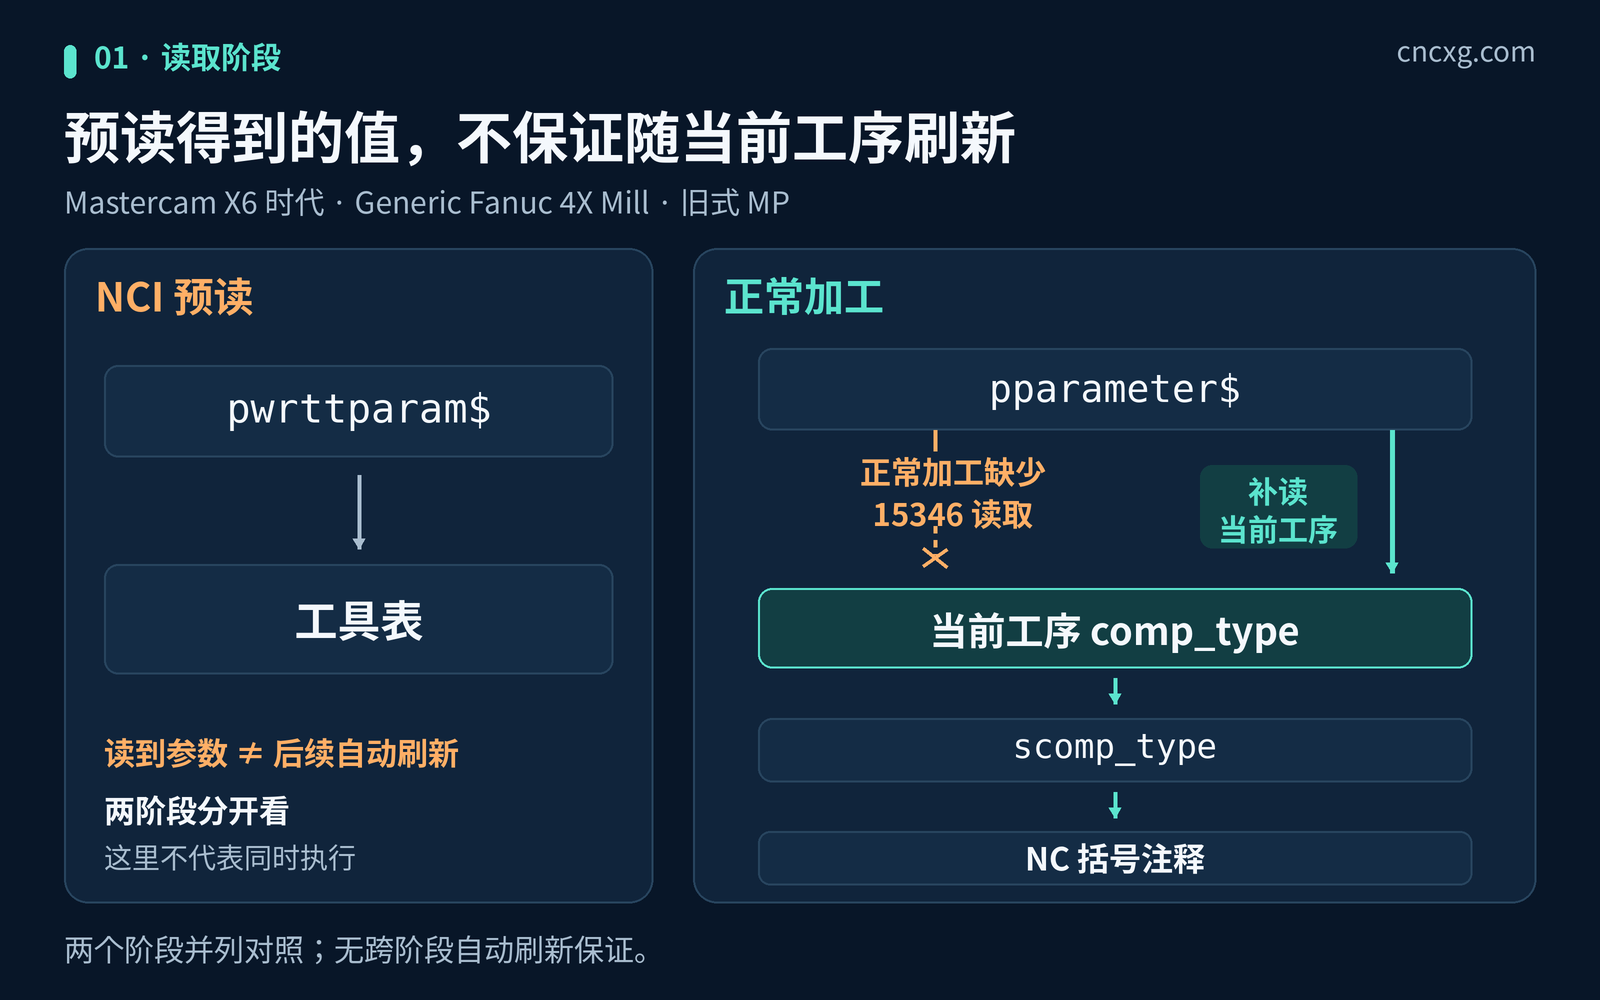
Mastercam X 的参数参考把 15346 定义为刀补类型:0 为 Computer,1 为 Control,2 为 Wear,3 为 Reverse wear,4 为 Off。这几个数字是操作参数枚举,不是 G40/G41/G42 的数值。不要把 15346 与表示左右方向的另一个参数混用。
改哪一段:把当前工序的值读到正常加工路径
先保存工作副本,并确认机床组实际使用的 PST 路径。文件名相同,不代表你编辑的就是当前生效的那一份。
在编辑器里搜索 15346。若在现有 pparameter$ 中已经有读取,并且调试器显示输出注释前 comp_type 已正确更新,就停止这项修改,改查字符串映射或输出位置。重复加同一行不会解决其他原因。
只有当“预读有、正常加工没有”这一条件被确认时,才把下面这一条读取语句加入现有的 pparameter$ 块内部,与该块其他参数捕获语句同级缩进。不要再建立第二个同名块,也不要覆盖该块已有内容:
if prmcode$ = 15346, comp_type = rpar(sparameter$, 1)这行的意思是:遇到参数编号 15346 时,提取参数字符串里的第一个数值,交给底稿已有的 comp_type。未遇到此参数时不会执行这次赋值。若某种操作根本不提供该参数,就不能把遗留值当成已经核实的刀补类型。
保持已有的字符串选择表不变,先核对 0 至 4 与五种标签一一对应。然后定位真正打印 scomp_type 的输出语句,在调试器中确认“本工序读取”发生在“本工序注释输出”之前。不要为了强行看到 WEAR 而直接给 comp_type 写死一个数。
原案例讨论的是加工开始或换刀相关的注释出口,包括 ptlchg$、ptlchg0$。在你自己的底稿里,首工序也必须单独追踪,不能想当然地只搜到一个输出位置就算覆盖全部入口。本文不要求重排换刀、安全退刀或刀补指令。
三道工序,专门抓“值没有刷新”
自建三道简单的二维轮廓操作,分别选 Computer、Wear、Control,给它们明确的 A、B、C 标识。第一轮用不同刀号,先把参数读取与字符串映射核清;第二轮再安排同刀连续操作,检查空换刀路径。
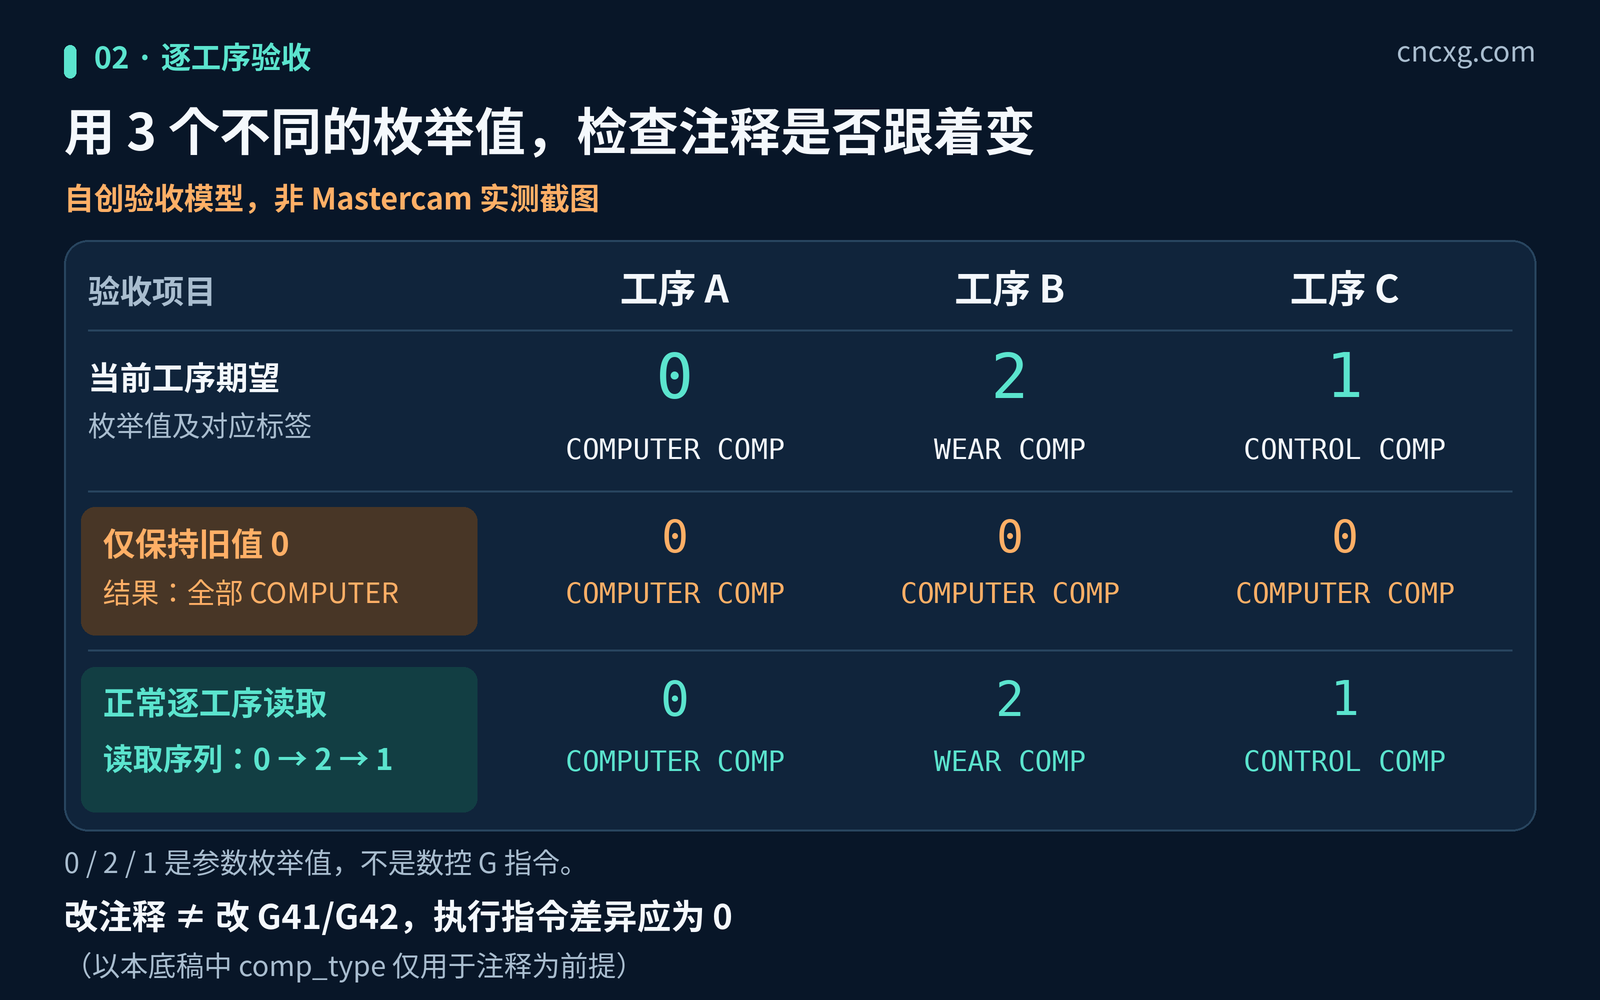
验收模型中,当前工序应读到的数值依次是 0、2、1,对应 COMPUTER COMP、WEAR COMP、CONTROL COMP。如果故障是 comp_type 一直保留初始值 0,旧输出会连续出现三次 COMPUTER COMP;修正后,应随着三个操作的实际设置变化。这是测试预期,不是声称所有故障都会产生同样的三行结果。
再把顺序改为 C、A、B,预期应跟着变为 1、0、2。重排测试有用:它能排除“恰巧和上一道相同”“恰巧沿用了预读结果”的假通过。随后补测 Reverse wear 和 Off,将五种已定义取值全部覆盖。
不要用“每把刀只出现一次”的工具表代替逐工序检查。同一把刀可能参与多种刀补设置;旧式工具表为避免刀号重复,可能不会列出后续同刀工序。也不要直接删除工具表的 t$ > 0 条件:深度切削或多次走刀可能带来更多空换刀事件,随后就会出现一串重复记录。逐工序汇总需要另外设计,本篇不顺手改它。
验收要同时看参数、文字和可执行 NC
1. 按你安装版本的调试器界面打开 NC、Post、NCI 与 Watches 窗口;下述方法参考的调试手册较新,不能据此认定 X6 菜单位置完全相同。从错误注释定位输出块,再在正常参数读取处设断点。观察 prmcode$、sparameter$、comp_type 与目标字符串,记录当前操作。Watches 的数值更新与运行模式有关;不要用 Run Turbo 下没刷新的监视值判定代码失效。
2. 在外部编辑器保存 PST 后,重新后处理,再检查结果。调试器中的旧输出不会因为编辑器保存就自动成为新的验证结果。
3. 用同一测试零件、同一组操作和同样的设置,保存修改前后的 NC。忽略纯说明注释以及本来就会变动的日期时间后,逐段比较 G/M、坐标、D/H、S/F、程序调用和顺序。对本文限定的注释修正,可执行指令差异目标为 0;出现任何变化都先停下查 comp_type 的其他用途。
4. 最后检查首工序、真实换刀、同刀后续工序、多深度/多次走刀、重排操作和不含刀补参数的操作。后者不应显示未经确认的旧类型;若仍出现旧标签,需要另行设计该操作的处理方式,不能认定这一行补读已经解决。只有调试记录与 NC 对照都符合预期,才把这个修改纳入你的后处理版本记录。涉及真实刀补或运动变动时,还需按机床的验证流程另行测试。
2017 以后,MP 引入了新的参数查询机制。若底稿已经采用 opinfo(),应依对应版本的参考资料定位现有查询,不要为了套用本文重新塞入旧的 pparameter$/pwrttparam$ 结构。软件版本、底稿来历和读取方式要一起核对。
如果要定位自己的同类问题,提供 Mastercam 版本、底稿名称/版本,以及已去除客户信息的错误注释、期望注释和附近 NC 即可;无需先发送客户零件文件。先把“哪一道操作、哪条注释、预期什么”说清楚,排查会比只说“后处理有问题”直接得多。
资料与延伸阅读
• Colin Gilchrist 的公开案例:String Selector SCOMP_TYPE:2012 年讨论,包含 Generic Fanuc 4X Mill 与 MCAMX6 输出线索。此为第三方技术论坛上的作者答复,不是本站实测,也不是厂商发布的通用补丁。
• CNC Software《MP Reference》公开转载:文内版权为 2017;pparameter$ 见印刷页 1670,pwrttparam$ 见 1742,并说明 2017 后参数机制变化。网页标题中的 2018 不代替底稿版本。
• 《Mastercam X Post Parameters Reference》公开转载:印刷页 237 的 OP_CC 条目核对参数 15346 及五种取值。
• Mastercam Post Debugger User’s Guide:调试方法参考,文内标注 January 2019、版权 2021;文件名中的 2025 不表示本文 X6 案例已在 2025 版本验证。