
Technical Article
Mastercam 2025 螺纹铣:刀补直线放不下,为什么要先走再下刀?
Mastercam 2025螺纹铣刀补直线放不进底孔怎么办?用Ø12自由孔、Ø10刀具与假定3毫米刀心直线,算清孔内空间上限,并对照先走再下刀、先抬再取消的设置与NC验证边界。
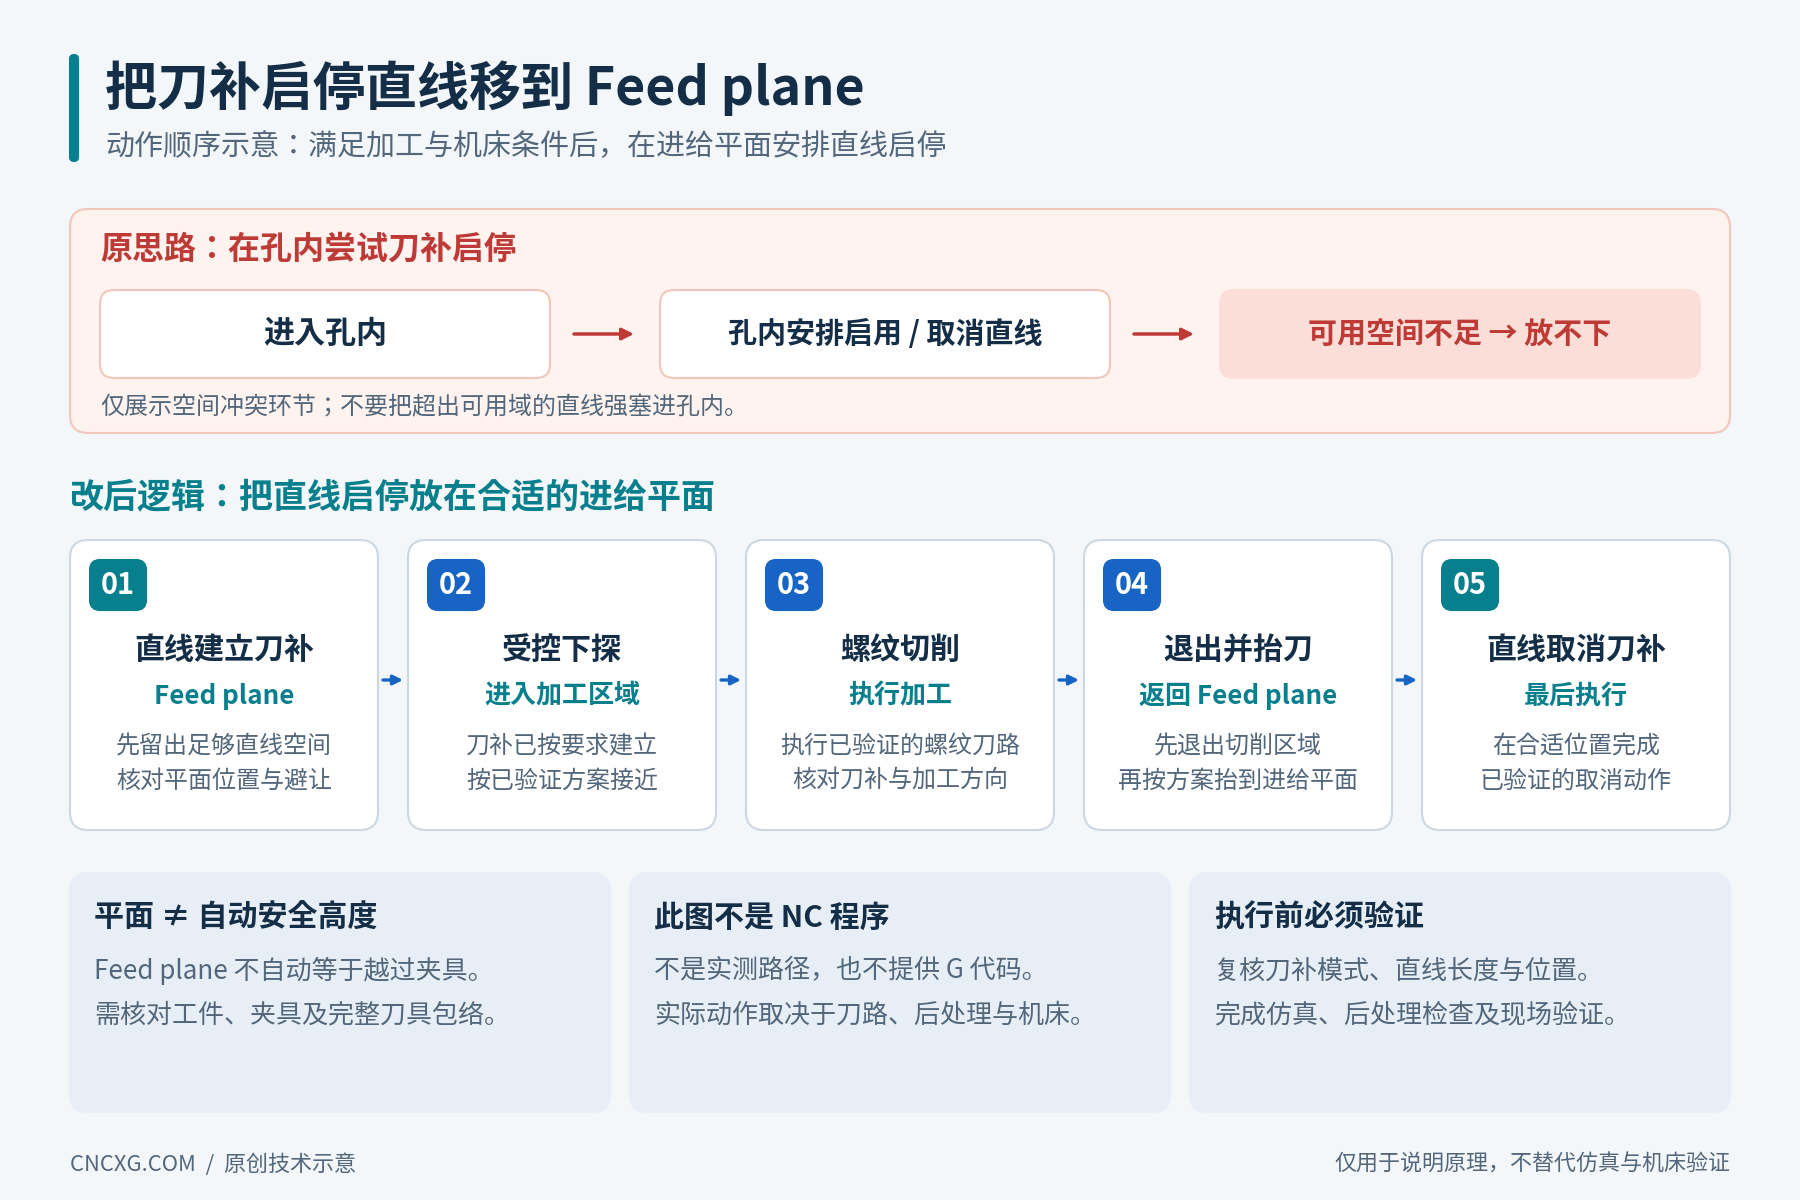
螺纹铣刀能伸进底孔,不代表孔内还能放下建立、取消刀补的直线。刀具与孔径接近时,继续把引入线加长,可能只是把刀具推向孔壁。Mastercam 2025 的 Thread Mill 提供了另一种安排:在进给平面先走启补直线,再下探;退出加工区并抬回进给平面后,再走最后的取消直线。
本文讲这两段直线的空间与动作顺序,限定 Mastercam 2025 的 2D Toolpaths – Thread Mill。下面的尺寸是几何假设,图是原创原理示意,没有在 Mastercam 中生成实测刀路或在机床上试切,也不是完整可运行 NC。
先分清问题发生在哪一段
先把加工分成启补、下探、引入切削、螺纹主体、退出、抬刀、取消刀补。若问题出在第一段或最后一段,调整螺距、牙长或主体圈数,并不能给它增加孔内净空。牙长覆盖与刀具齿排的关系,可另看海德汉循环262的Q355与牙长;那篇讨论控制器循环,本篇处理 CAM 的启停直线安排。
Mastercam 官方的2025铣削增强说明明确列出了 Plunge after first move 和 Retract before last move:可把切削接触前后的相关直线置于 feed plane,用于建立、取消刀具半径补偿。它们改变的是动作发生的位置和顺序。查看官方功能说明。
算一次:Ø12自由孔,Ø10刀具,能放多长的直线
假定在尚未切入孔壁的某一高度,已有一个自由圆孔,直径12 mm;刀具在该截面的最大旋转包络直径10 mm。刀轴与孔轴平行,先忽略跳动、公差和安全余隙。这里的12 mm是自由孔径,不是指定螺纹的公称直径。
孔半径 R=6 mm,刀具包络半径 r=5 mm。要让整个刀具仍留在空孔内,实际刀心偏离孔中心的距离最多为 R−r=1 mm。因此,实际刀心允许域是一个半径1 mm的圆盘。
从孔中心出发,沿一个方向走直线:理论最多1 mm。
允许任选直线的起点和终点:整段留在圆盘内的最长直线是直径,长度2×1=2 mm。
假定某方案需要完整容纳3 mm的实际刀心直线:3>2,即使换个起点,这段运动仍放不进该自由孔截面。
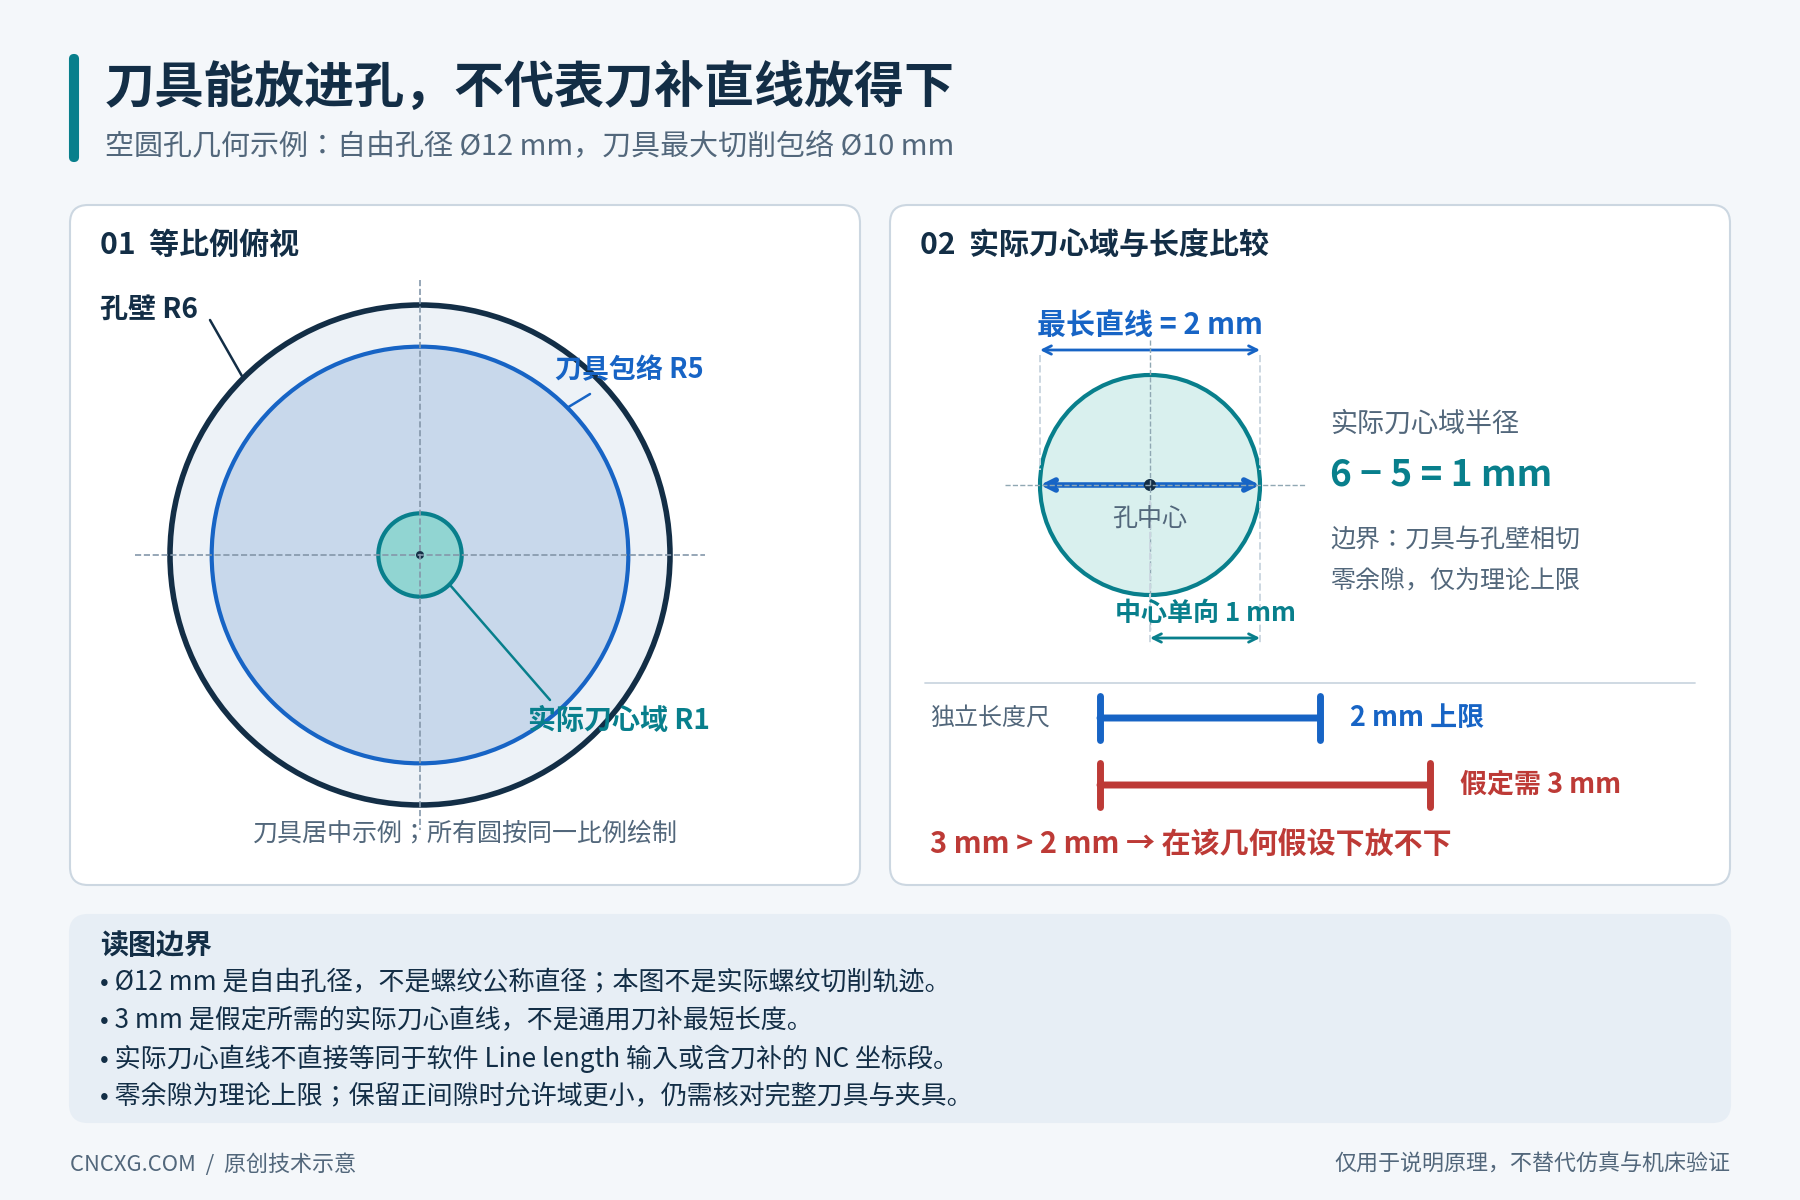
这个算式限制的是补偿后的实际刀心运动。Mastercam 的 Line length 输入、NC 中按工件轮廓写出的坐标段,以及控制器执行刀补后的位移,不应直接画等号。不能看到“孔内最多2 mm”,就把软件直线长度填成2并宣布安全。
若再要求刀具包络与孔壁保留0.2 mm径向余隙,同一理想模型的刀心域变为6−5−0.2=0.8 mm,最长直线仅1.6 mm。真实的刀具跳动和尺寸误差还要另行计入。这一步的用途是排除明显放不下的方案,不是替代刀补计算或碰撞检查。
在2025界面里,改的是哪几项
进入 Thread Mill 的 Lead In/Out 页面,对引入侧和退出侧分别检查。官方在线新功能说明给出两条容易遗漏的关系:新增直线与进、退刀运动垂直;要使用相应的 Line length,需取消对应的 Start at center 或 End at center。只改一侧时,先核对该侧设置,不要为了让一个输入框可用就把另一侧也随意改掉。官方直线长度说明。
中文界面的译名可能不同,按英文参数和本机帮助核对。本文只核实2025公开资料,不把它当成2026、2027或其他刀路的逐项界面指南。
| 检查位置 | 修改前需要识别的问题 | 修改后应看到的目标 |
|---|---|---|
| 引入侧 | 下探后才在孔内安排启补直线,包络放不下 | 核对 Plunge after first move,先在经检查的 feed plane 走相关直线,再下探 |
| 退出侧 | 仍在孔内时就走最后的取消直线 | 核对 Retract before last move,退出并抬至 feed plane 后再完成最后直线 |
| Line length | 把默认值、刀径或孔径差直接当作通用要求 | 按该控制器与补偿方式定值,再检查实际刀心路径;对应中心起止选项按需取消 |
| 主体切削 | 为解决启停空间,连带改了牙长、螺距或顺逆铣 | 先保持已确认的主体参数,比较启停及连接动作的变化 |
表中是检查目标,不是已执行的软件操作记录。两个选项与 feed plane 的功能依据见2025官方刀补运动说明;页面位置及引入相关选项可对照Lead In/Out说明。
为什么不能照着刀径填直线长度
启补、取消怎么执行,取决于实际控制器和补偿设置。例如 Haas官方铣床手册第17章对 G41/G42 的直线建立、G40 的取消及圆弧段限制有明确规则;其长度要求与刀具半径或实际补偿量有关。这里仅用Haas说明“需要查控制器依据”,不把其规则套到所有FANUC、三菱或西门子机床。
如果使用磨耗补偿,还要确认输入的是哪种补偿量、单位如何解释、几何值与磨耗值怎样共同生效。小磨耗数值不会让刀具实体变小;完整刀具包络仍要避开孔壁和夹具。反过来,采用软件侧计算且不输出控制器刀补时,也不能硬套同一套启补验收清单。
移到feed plane后,重点检查下探点与抬刀点
孔口上方可能有压板、邻近凸台或刀柄干涉。feed plane 只是工序设定的进给高度,其名称不会保证整个横向行程安全。既要检查启补引起的侧向位移,也要检查该位移之后的下降位置:刀尖在孔上方,并不足以证明最大直径处和刀柄能顺利通过。
退出侧同样检查“先离开牙面、再抬刀、最后取消”的实际路径。盲孔底部、孔口台阶以及过长刀柄,应放进同一套几何中验算。若该位置仍放不下,就需要重新选择刀具、路径或装夹方案,不能仅凭勾选成功继续上机。
下面三组数值用于检查模型解释是否一致,均不构成实机通过记录:
Ø12孔、Ø10刀、c=0:刀心域半径1 mm,最长孔内直线2 mm。假设3 mm直线,几何排除。
Ø12孔、Ø10刀、c=0.2:刀心域半径0.8 mm,最长1.6 mm。加入余隙后空间只能减小。
Ø16孔、Ø10刀、c=0:刀心域半径3 mm,最长6 mm。3 mm直线可能有几何位置,但实际起点、方向、补偿与连接段仍可能让方案不成立。
最后验的是输出和运动,而不只是勾选状态
保存修改前的工序副本。记录2025具体更新版本、刀具、孔径、补偿类型、feed plane、两侧中心起止与直线长度,保证前后可比。
重新计算后,分段查看启补直线、下探、引入、主体、退出、抬刀和取消直线。量实际刀心及整刀包络,不只看螺纹主体的彩色轨迹。若当前CAM回放未计入机床端刀补,还需在能够解释该补偿的验证环境或机床图形中复核,不能直接认定包络检查通过。
用现场所用后处理输出NC,对照启补、下降、抬刀与取消所在程序段,确认控制器按预期解释。若只在CAM中看见新直线、输出却没有实现顺序变化,应停在这里排查。
按对应机床规程完成程序检查、图形/仿真与受控试运行,再检验螺纹尺寸和有效牙长。本文没有给出可直接照抄的进给、转速或上机许可。
若需要一起判断,先提供 Mastercam 2025 的具体版本、刀具最大直径与刀柄图、底孔尺寸、Lead In/Out 两侧设置,以及启补和取消附近的NC片段。可按后处理修改前的资料清单整理,遮挡客户图纸编号和私人信息。这样才能分清是孔内空间不足、工序顺序不合适,还是后处理没有正确表达所需动作。