
Technical Article
海德汉循环262:Q355=0,单排齿刀为什么铣不满牙长?
海德汉TNC 640循环262换成轴向单排齿刀后,Q201=-18却仍保留Q355=0,为什么不能连续覆盖目标牙长?按34059x-18手册对照Q355=1与分段策略,附完整循环片段、18÷1.5几何核算和净空检查。
准备铣一段轴向范围18 mm、螺距1.5 mm的内螺纹,程序写着Q201=-18、Q239=+1.5。原模板配的是轴向多排齿螺纹铣刀,换成单排齿刀后仍保留Q355=0,问题就藏在这里:深度参数没有漏,刀具需要的全长连续螺旋路径却没有选上。
本文限定海德汉TNC 640、NC软件34059x-18的循环262。按该版手册,单排齿刀需要沿全长连续生成牙形时,应采用Q355=1。Q201写到-18,不能代替这项路径选择。
先看轴向有几排成形齿
这里说的“单排”,指刀具轴向只有一排成形齿。刀具圆周上可以有多个切削刃,不能数着周向刃数去填Q355。
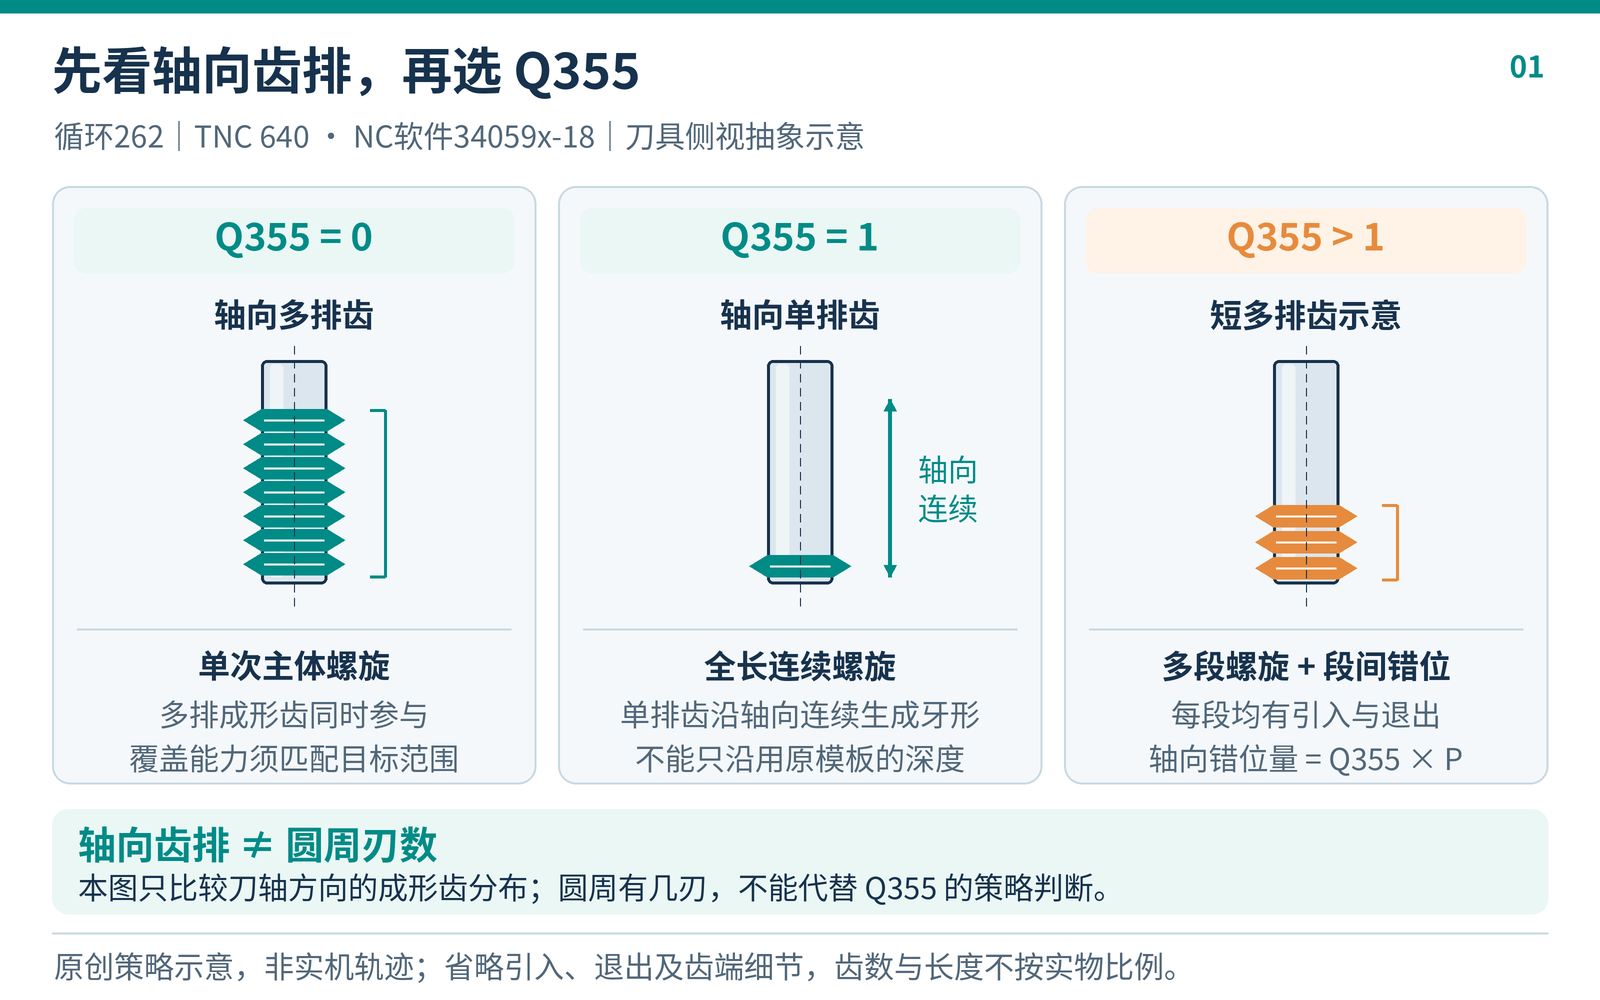
官方参数页把三种路径与刀具示意放在一起:
• Q355=0:单次主体螺旋。轴向长多排齿刀可由不同高度的齿同时加工,刀具成形范围还须匹配目标牙长。
• Q355=1:沿螺纹全长连续走螺旋路径,适用于本文单排齿刀需要连续扫过目标高度的情况。
• Q355>1:多次带引入、退出的螺旋加工,段间按Q355×螺距进行轴向再定位。
因此,单排齿刀沿用Q355=0,不能靠Q201自动补足整段轴向覆盖。也不能把Q355直接理解成螺纹头数,或者想要“12圈”就写12。官方循环参数,英文版第149页
对照NC,只改Q355这一处
下面以M24×1.5为例,表面Z0、孔中心X40 Y30,目标轴向范围18 mm。两段是同一工序的修改前后版本,不能顺序拼接运行。
这是循环与定位片段,不是整机可运行程序。假定使用毫米、XY平面、Z刀轴和FUNCTION MODE MILL,无镜像或附加坐标变换;合适的右旋螺纹铣刀已正确装夹、测量,主轴按M3运行。预钻孔、刀体与刀柄空间、引入净空和Z50安全高度均须另行确认。Q253、Q207、Q512的数值只供NC对照,不是切削参数推荐。
修改前,单排齿刀仍用旧模板:
L Z+50 R0 FMAX
L X+40 Y+30 R0 FMAX
CYCL DEF 262 THREAD MILLING ~
 Q335=+24 ;NOMINAL DIAMETER ~
 Q239=+1.5 ;THREAD PITCH ~
 Q201=-18 ;DEPTH OF THREAD ~
 Q355=+0 ;THREADS PER STEP ~
 Q253=+300 ;F PRE-POSITIONING ~
 Q351=+1 ;CLIMB OR UP-CUT ~
 Q200=+2 ;SET-UP CLEARANCE ~
 Q203=+0 ;SURFACE COORDINATE ~
 Q204=+50 ;2ND SET-UP CLEARANCE ~
 Q207=+180 ;FEED RATE MILLING ~
 Q512=+80 ;FEED FOR APPROACH
CYCL CALL
修改后,选择全长连续螺旋:
L Z+50 R0 FMAX
L X+40 Y+30 R0 FMAX
CYCL DEF 262 THREAD MILLING ~
 Q335=+24 ;NOMINAL DIAMETER ~
 Q239=+1.5 ;THREAD PITCH ~
 Q201=-18 ;DEPTH OF THREAD ~
 Q355=+1 ;THREADS PER STEP ~
 Q253=+300 ;F PRE-POSITIONING ~
 Q351=+1 ;CLIMB OR UP-CUT ~
 Q200=+2 ;SET-UP CLEARANCE ~
 Q203=+0 ;SURFACE COORDINATE ~
 Q204=+50 ;2ND SET-UP CLEARANCE ~
 Q207=+180 ;FEED RATE MILLING ~
 Q512=+80 ;FEED FOR APPROACH
CYCL CALL
本例M3、右旋内螺纹Q239=+1.5、顺铣Q351=+1的组合,主体加工方向为Z+。循环的起始平面还取决于螺距符号、顺逆铣和Q355,不能把Q201=-18读成“向下铣18 mm”。
孔中心预定位保留R0。循环不会替程序寻找孔中心,片段中的Z50也不能脱离当前零点和夹具高度照搬。循环参数顺序与调用形式依据官方英文手册第150页。
18÷1.5算出的12,应该怎样用
18÷1.5=12,说明目标轴向范围跨12个螺距。它可以帮助核对几何量,却不能直接当成控制器实际总圈数,更不能换算成已确认的加工时间。
只看理想等螺距主体螺旋,刀心绕孔90°对应轴向移动0.375 mm,180°对应0.75 mm,360°对应1.5 mm。这里的角度是绕孔轨道角,不是主轴自转角。实际循环还包括预定位、切向引入与退出;刀具量刀基准、首末齿位置也会影响最终有效牙长。
Q355=3则属于分段策略,其段间轴向再定位步距为3×1.5=4.5 mm。这个4.5 mm不能解释成三头螺纹,也不能据此宣布主体总共只走三圈。
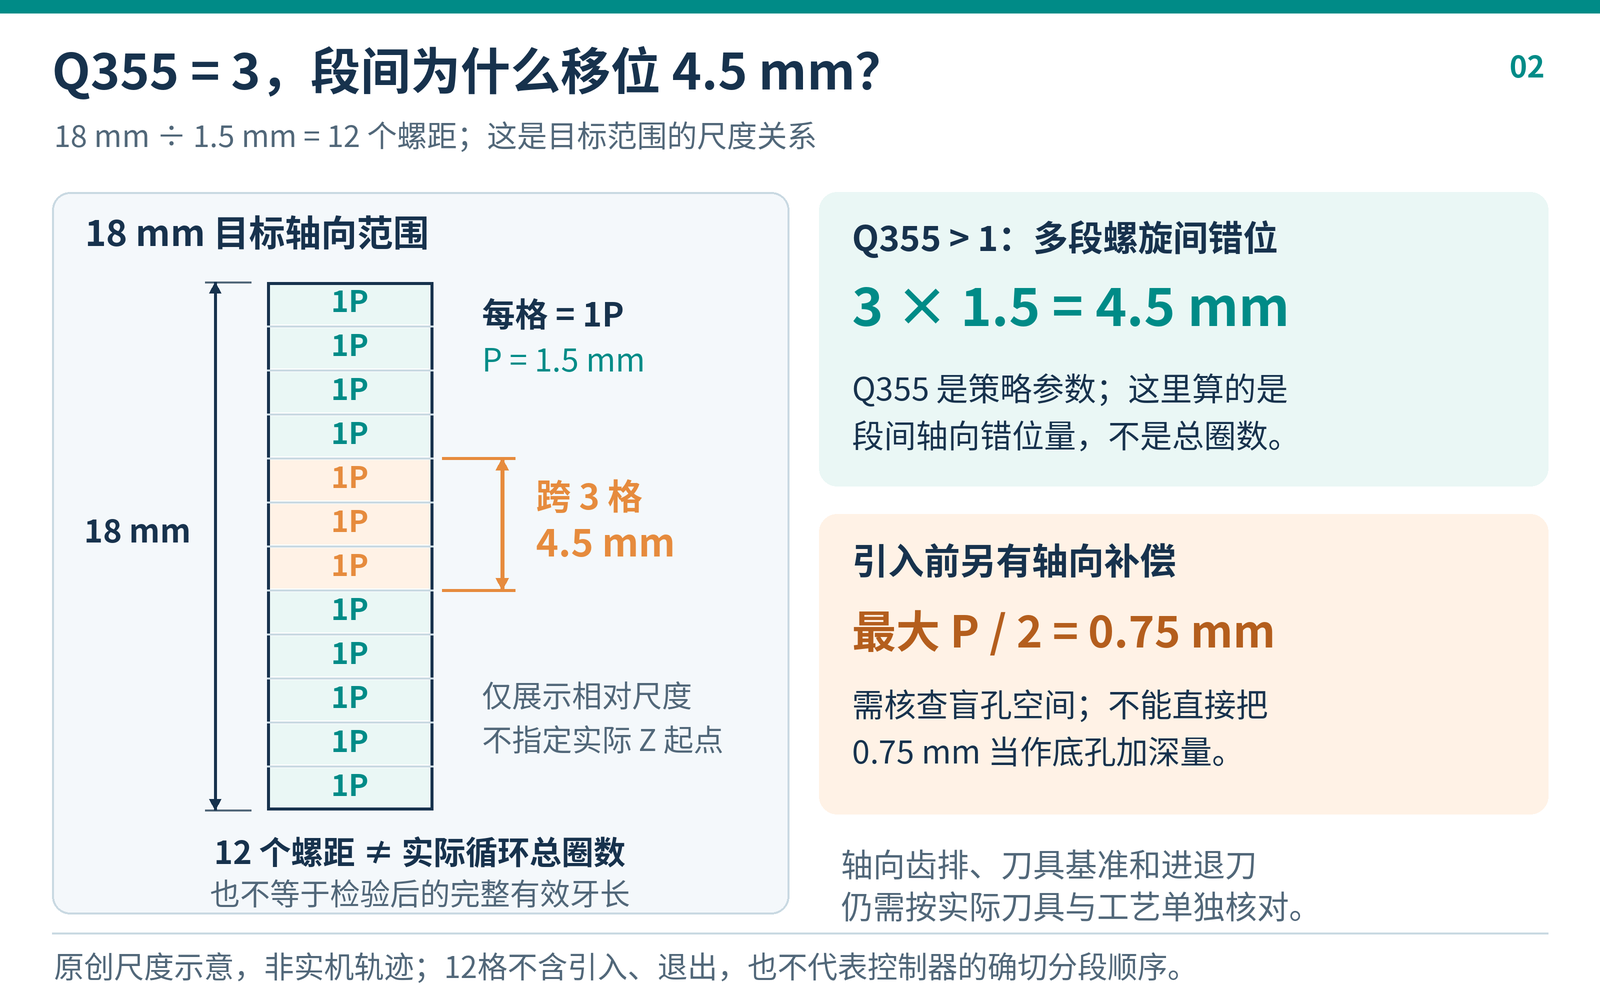
还有一处要留空间:手册规定,螺旋引入前的轴向补偿移动最大可达半个螺距,本例为1.5÷2=0.75 mm。盲孔底部要把它与实际齿位置、刀尖及刀体一起检查。0.75 mm只是该补偿量上限,不能直接用作底孔加深量。官方碰撞提示,第148页
换刀后的量化核查
下表是核查标准,不是已完成的仿真或实机验收记录。
| 核查项 | 本例应核对的数值 | 通过条件 |
|---|---|---|
| NC差异 | Q355由0改为1 | 两版仅这一行变化,其余10个循环参数和定位段一致 |
| 螺距与范围 | P=1.5 mm,目标18 mm,跨12个螺距 | 选中全长连续策略,仿真结合实际齿位置核查轴向覆盖 |
| 螺旋几何 | 主体轨道每360°对应1.5 mm轴向变化 | 不把主轴转数、进退刀角度混入该几何关系 |
| 分段语义 | 若另查Q355=3,步距为4.5 mm | 按带进退刀的分段策略解释,不混入本例修改后程序 |
| 引入空间 | 轴向补偿最大0.75 mm | 孔底、齿位置及刀体包络有足够空间,不只查刀尖终点 |
后处理或工序模板的检查也很具体:换了刀具类型,比较输出NC中的Q355,并核实刀具轴向齿排定义。只核直径、螺距、Q201和刀号,抓不住这次路径策略变化。如果交给别人修改模板,把新旧刀具的齿排图、量刀基准、原NC和预期路径一起提供,资料可按后处理修改前,需要准备哪些资料整理。本文不指定某套CAM的内部变量名,最终以实际输出的Q355和控制器解释为准。
深度还要核对刀具参考位置:刀长从哪里量、成形齿离测长端面多远,要看实际刀具图,不能套用一个通用修正值。类似的参考位置问题,在海德汉Q395钻孔深度中也有说明;那篇讲钻孔,本篇仍按循环262的定义核查。
本文提供的是手册语义和NC对照,未做实机加工。完整有效牙长仍应按图纸、实际刀具和检验方法确认。上机前先检查仿真中的引入、主体路径和退出,再按机床规程试切,不能看到Q355已改成1就直接判定工件合格。