
Technical Article
海德汉循环208带公差铣孔,Q335怎么算加工目标
海德汉TNC 640循环208在Q335输入30+0.02+0.04时,加工目标为何为30.03?按NC 34059x-18官方手册拆解公差带中值、单边和混合偏差,并核算Ø10刀具的理论刀心圆半径。
图纸给了一个Ø30孔,两个尺寸偏差分别是+0.02和+0.04毫米。在海德汉循环208的Q335公差文本里输入30+0.02+0.04,加工目标会取30.03毫米。若把这串文本直接做加法,算出30.06,后面的尺寸检查就对不上了。
这两个偏差分别确定公差带的两端,控制器取两端尺寸的中值。本文按HEIDENHAIN(海德汉)TNC 640、NC软件34059x-18、2023年10月《加工循环编程》手册第4.8节核对,限定FUNCTION MODE MILL铣削模式及毫米单位。以下尺寸和图解都是编程算例,没有实机加工或测量数据。
两个正偏差,先落到尺寸轴上
Q335的名称是NOMINAL DIAMETER,也就是孔的公称直径。该版本允许在这个参数中输入带公差的尺寸。30是基本尺寸,+0.02和+0.04分别给出两个端点。较小端点为30.02,较大端点为30.04,公差带宽度为0.02毫米。
加工目标按中值计算:(30.02 + 30.04) ÷ 2 = 30.03毫米。目标两侧各有0.01毫米的尺寸空间。公差带整体位于30以上,30.00落在允许范围之外。两个正号也不会把两个偏差连续累加到30上。
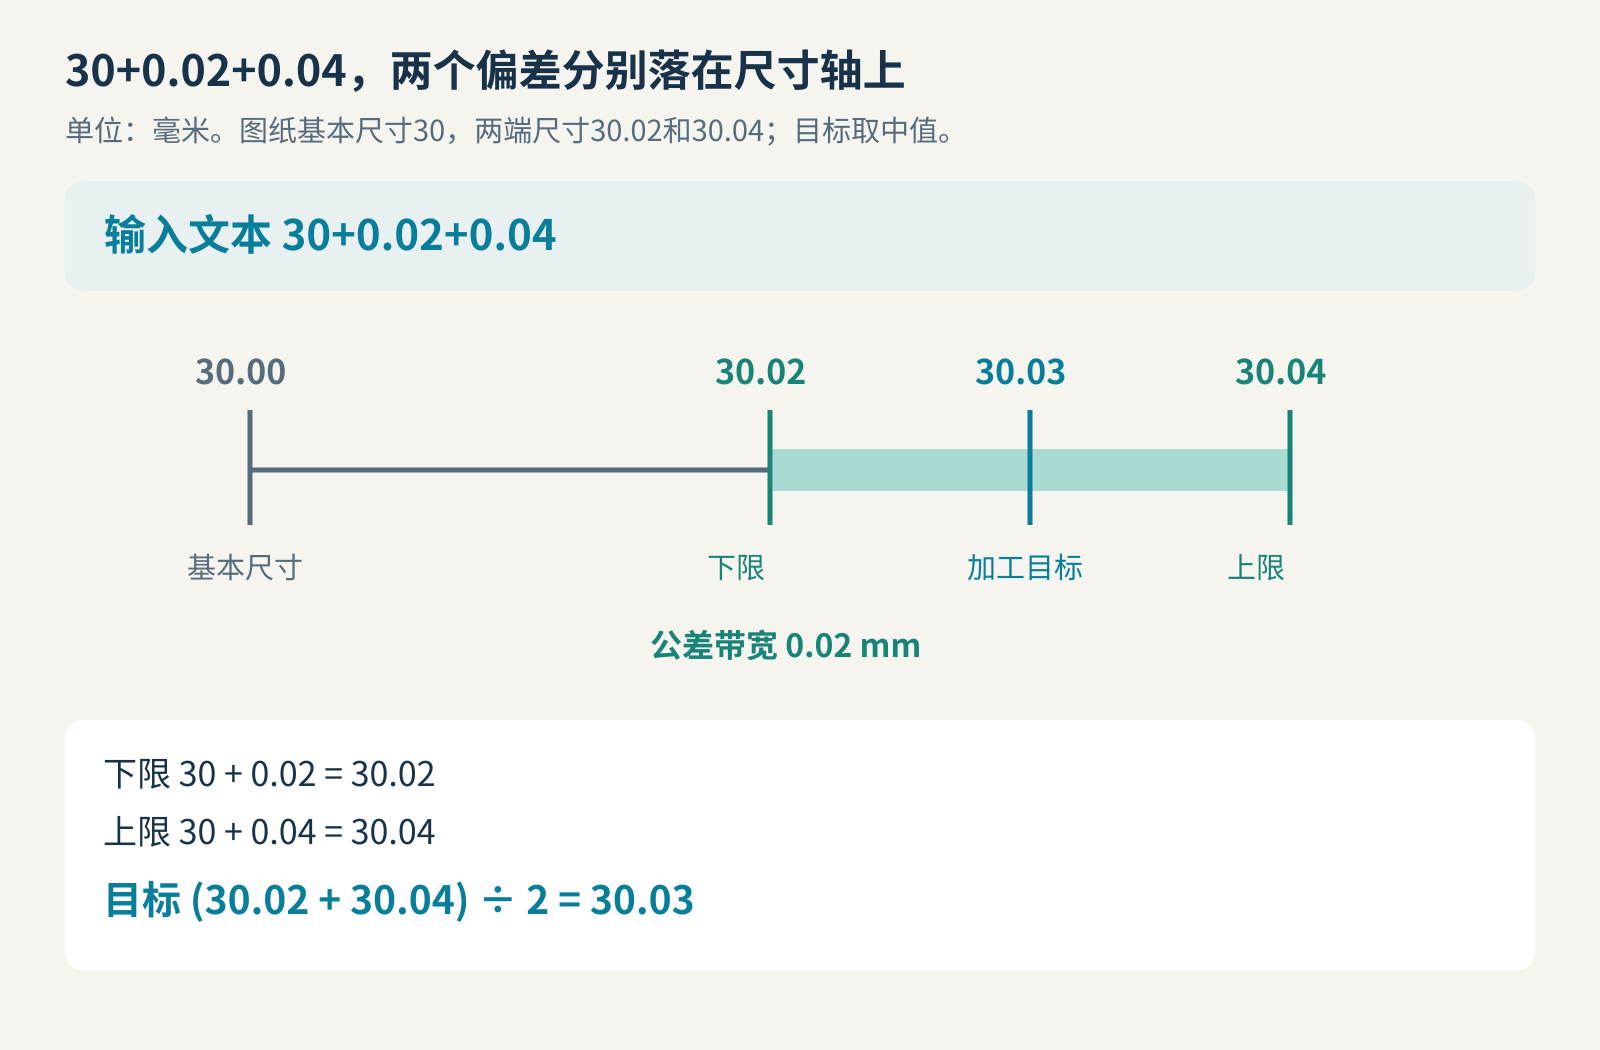
手册第107页列出了这种“基本尺寸+偏差+偏差”的文本形式,也列出了两个负偏差、正负混合和单边偏差的形式。不要把文本里的第一项固定叫作上偏差;应当分别算出两个带符号的端点,再判断哪一个较大。原厂公差输入说明列有对应格式。
在Q335里输入公差文本
编辑循环208的Q335参数时,按手册所示使用ENTER TEXT(输入文本)软键,再输入尺寸和公差。本文主算例要放入文本字段的内容如下。这里只展示输入内容,不是可以独立运行的NC程序段。
30+0.02+0.04
文本中不加空格。使用标准公差代号时,大小写也要与手册要求一致。手册说明,格式或标准公差写法不符合要求时,控制器会中止并报错。为排版而插入的空格不能一起带到参数文本里。
如果现有流程只输出纯数值Q335,可以先在外部算出目标30.03,再把该尺寸作为数值输入。下面仅是一条用于核对的参数行,必须置于完整的循环208定义中;它本身不包含循环调用,也不保留30.02和30.04这两个验收边界。
Q335=+30.03
公差文本与纯数值目标在本算例中指向同一个名义加工尺寸。后处理若已经把目标换算成30.03,后面再加0.03,就会把目标推到30.06。原图纸的上下限仍应留在工艺和检验资料中。
只改一个符号,目标会换到哪里
把文本改成30+0.04-0.02,两个端点变成30.04和29.98。中值是(30.04 + 29.98) ÷ 2 = 30.01毫米。基本尺寸30落在这段范围内,但不在正中间。
只写单边文本30+0.04时,另一端落在基本尺寸30,目标是(30 + 30.04) ÷ 2 = 30.02毫米。这个输入不会把加工目标直接定为上限30.04。
若两个偏差都为负,文本30-0.02-0.04对应29.98和29.96两个端点,目标是29.97毫米。三个例子都按同一方法核算,先求端点,再求中值。
直径多0.03,刀心圆半径只多0.015
Q335给的是孔直径。用它核对刀心圆时,要先除以2。假定有效刀具半径为5毫米,刀具为理想平底圆柱形,孔心在(0,0),且没有另加径向余量;这里只算最终圆周的理论相切几何。
目标孔半径为30.03 ÷ 2 = 15.015毫米。扣除有效刀具半径5毫米,得到理论刀心圆半径10.015毫米。若仍按Ø30计算,刀心圆半径是10毫米,两者相差0.015毫米。
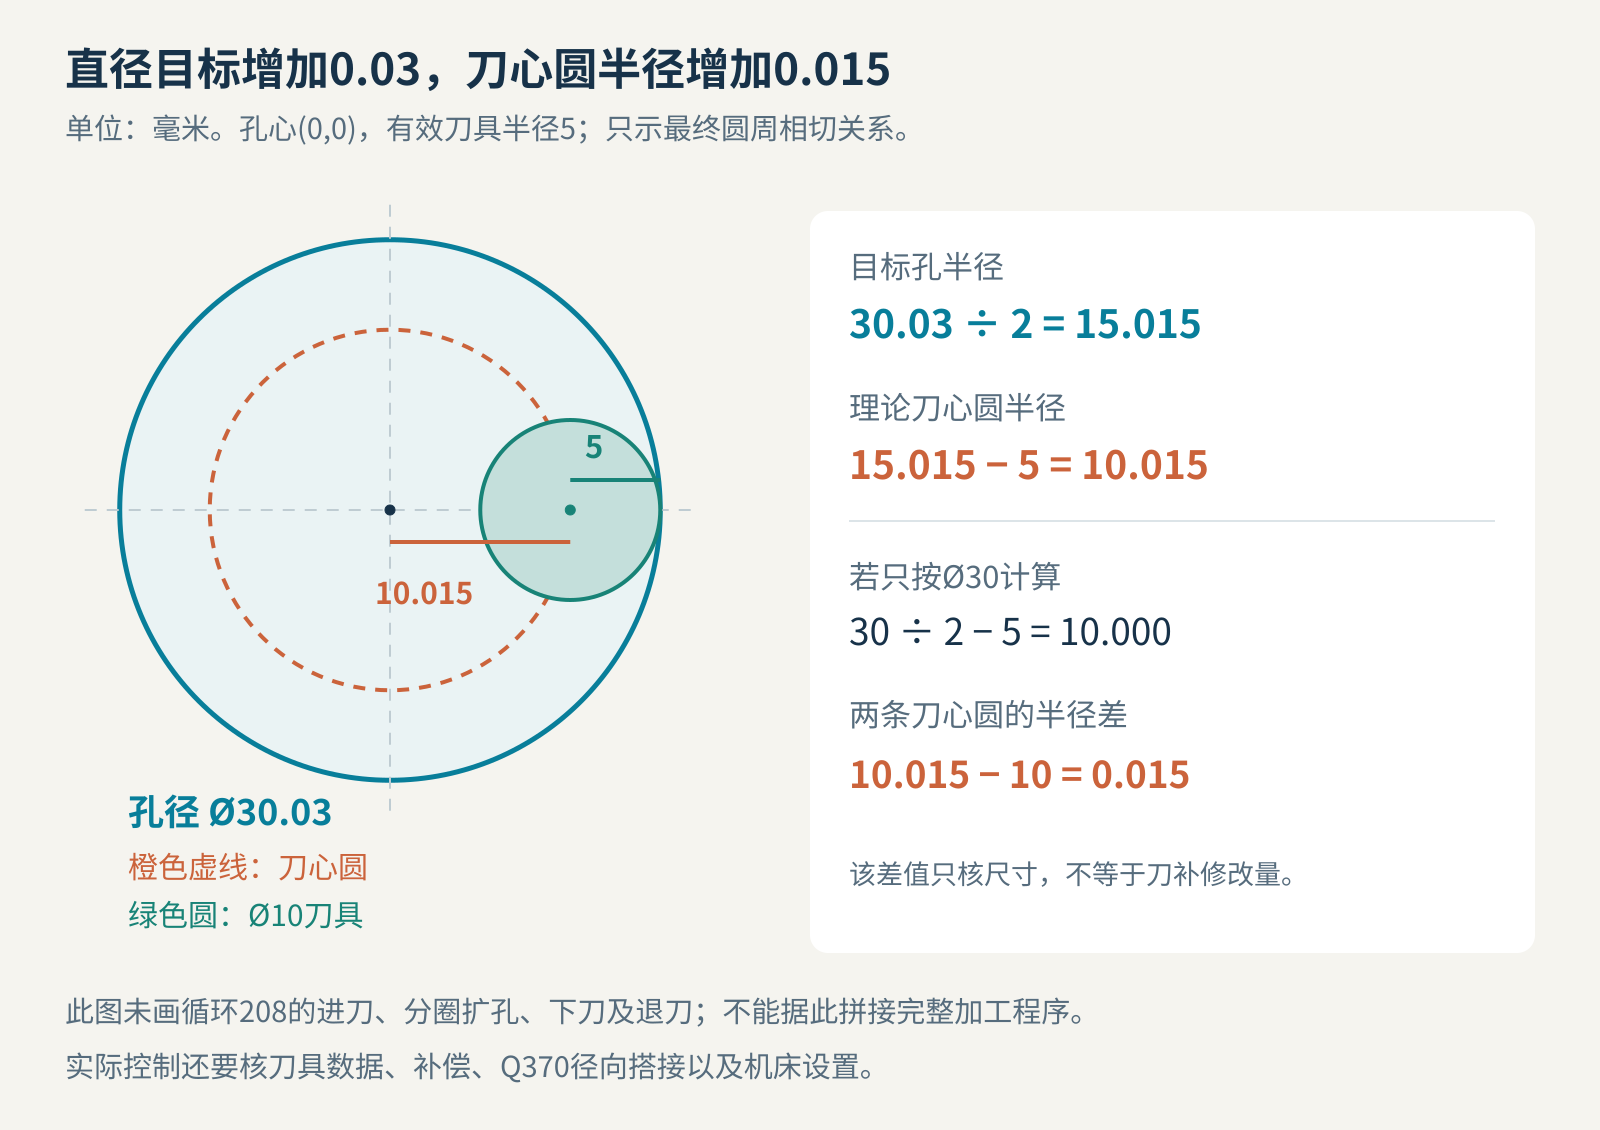
不能把0.03毫米的直径变化直接加到刀心半径上。沿用上面的几何条件,刀心圆半径从10改成10.03,理论孔直径会成为2 × (10.03 + 5) = 30.06毫米,比30.04的上限大0.02毫米。前文把公差文本当普通加法,也会算出30.06;排查这两种计算错误,要分别核对Q335输入和刀心半径换算。单凭这个数值,不能确定实测超差的原因,也不能直接决定本机刀补栏应填多少。
该版本循环208还会依据Q370径向搭接参数组织分圈扩孔,包含半圆进入、螺旋下刀和退出等动作。图2只核对最终圆周尺寸,未画所有中间路径。Q342填的是实际预加工孔径,也不能拿它代替Q335的目标孔径。循环过程见原厂手册第106页。
把目标尺寸和上机条件分开核对
拿到程序后,图纸端点、Q335输入、换算目标应当能一一对应。主算例的核对结果应为下限30.02、上限30.04、目标30.03。再核有效刀具半径及相关补偿,排除后处理或人工已经加过尺寸修正、循环里又重复补一次的情况。
换到机床前,还要确认软件版本、铣削模式、刀具数据和完整循环参数。孔中心预定位按手册要求使用R0;深度Q201、表面坐标Q203、安全距离Q200/Q204、每圈下刀Q334及进给都要按本机和工件设置。正常向下加工的Q201按手册使用负值;填成正值会改变预定位方向,带来碰撞风险。本文没有给这些参数套用通用值,单独的Q335参数行无法组成安全加工程序。
预孔的直径和深度也应与毛坯相符。钻尖到达的深度与全径孔深并不相同,可对照海德汉Q395的钻孔深度基准。改完程序后的路径、补偿及安全距离检查,可沿用NC程序修改后的最低安全检查清单。
30.03是这一组公差输入得到的名义加工目标。刀具实际尺寸、跳动、切削变形和热状态仍会影响成品尺寸;是否合格,要按图纸的30.02至30.04毫米范围进行实际检验。程序目标落在中值,只能确认这一步尺寸换算正确。
本文依据
HEIDENHAIN TNC 640《Programming of Machining Cycles》,NC软件34059x-18,10/2023版,第4.8节。第106页为循环过程,第107页为公差输入及中值规则,第108页为适用模式和编程注意,第109页为Q335/Q342定义,第110页为Q370及循环定义示例。本文公式、算例和三张图片均为原创整理。