
Technical Article
Haas G47 P1 写了数字却不刻字:把序号初始化和批量循环分开
Haas NGC的G47 P1数字括号只设置起始序号,不执行刻字。通过42到44的状态对照,说明初始化为何应放在批量循环外,并区分P0固定文字与P1连续刻号。
G47 P1 后面写了 (0042),执行时却没有刻出“0042”;把它放进每件都执行的程序后,即使接着加上刻字段,也可能每件都回到同一个号码。先别调整Z深度:数字括号在这里承担的是初始化序号,不是实际刻字。
本文限定 Haas 铣床 NGC,依据官方《Mill Operator’s Manual》2024版 G47 条目,纸页335–336;该出版年份不是某个机床软件小版本。现场应核对对应软件手册是否采用相同规则。G47 使用条件还包括 Setting 29 与73为 OFF;本文不要求改动现场设置,若现机不满足,应先核清现有程序依赖。
先看括号:数字和井号承担两种动作
G47 P1 (0042) 用数字设置起始序号,本行不进行刻字。正常连续刻号则使用井号占位,例如四个井号表示四位序号。不要把初始化行“再运行一次”当作一次补刻,这只是再次把序号改回42。
G47 P1 (0042) ;上面是单独的初始化语句。下面仅展示正式刻号行的识别部分,X/Y位置、J字高、R返回平面、Z深度、F刻字进给和E下刀进给必须保留在已经核实的完整刻字块中;这个短片段不能作为运动程序直接运行。
G47 P1 (####)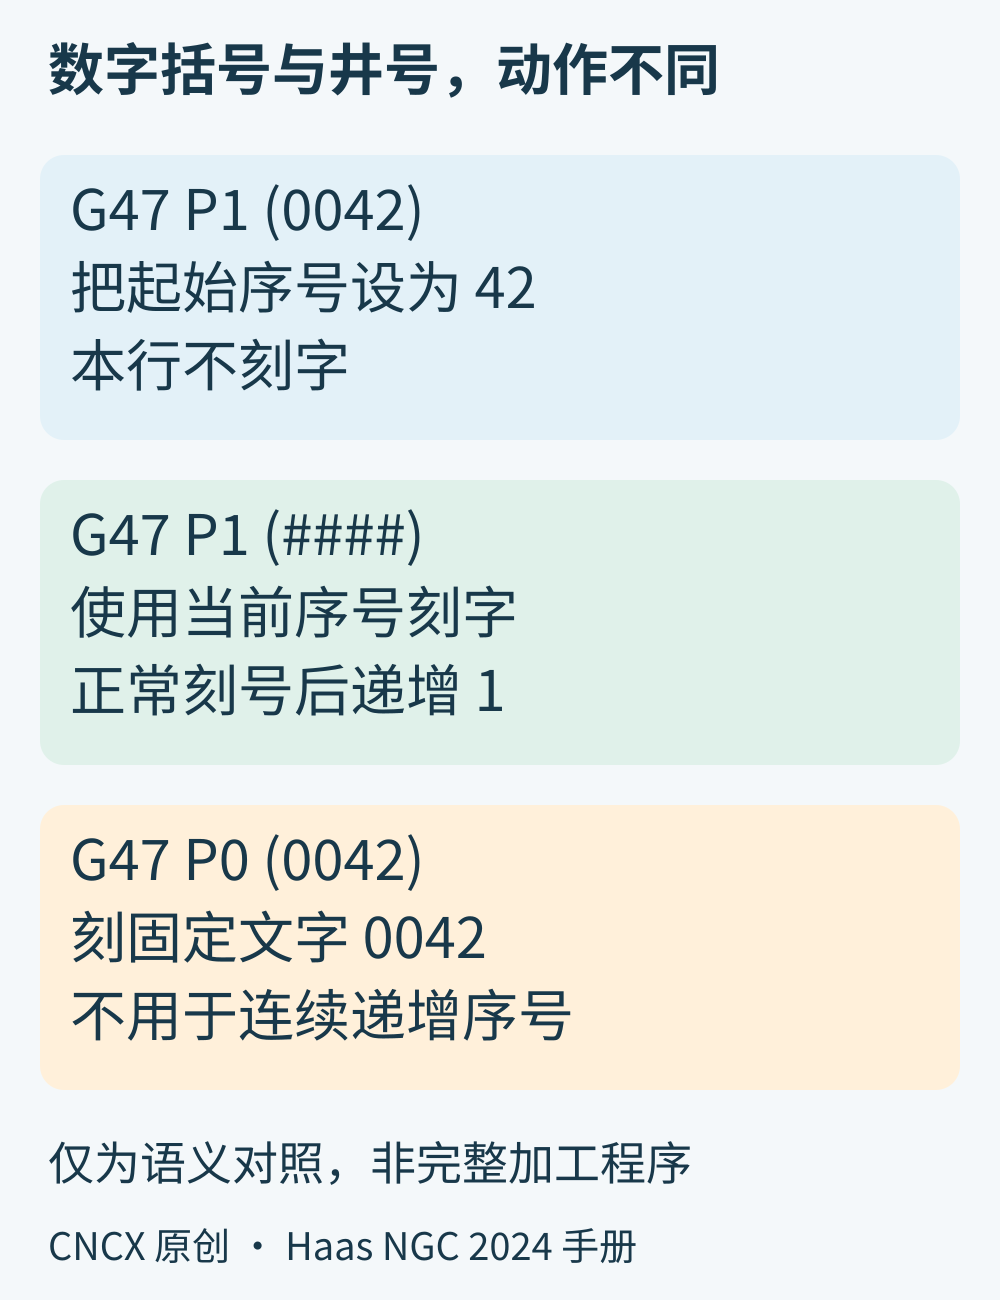
为什么一批零件都刻成同一个号码
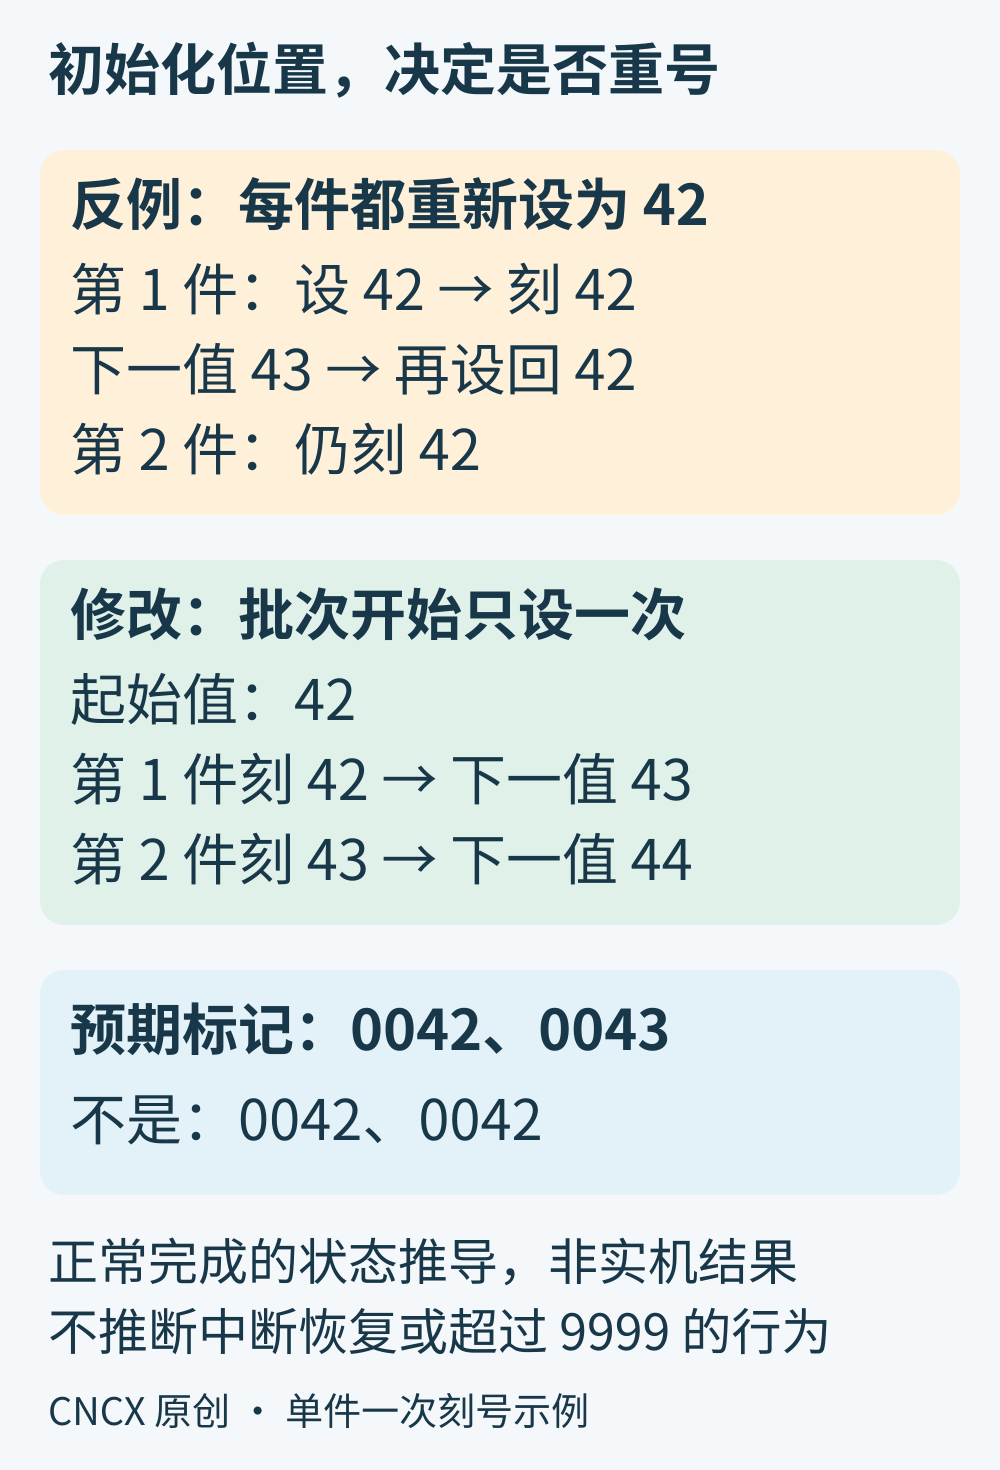
设想两件零件需要0042和0043。错误结构是把“设为42”和“刻当前号码”一起放进每件的循环:第一件结束后虽然下一值变成43,第二件开头却又把它写回42。计数机制正常,程序结构仍会造成重号。
把初始化移到批次准备步骤,只执行一次;逐件重复的部分只保留完整的正式刻号块。在刻号正常完成且没有其他代码改写序号时,按这一规则推导,第一次刻42,下一值为43;第二次刻43,下一值为44。这里是状态计算示例,没有宣称已经在机床上加工验证。
固定文字和连续序号不要混写
如果同一批每件都应刻“0042”,应检查需求是否本来就是固定文字,P0文字刻字更直接;不要靠每件重置连续计数器模拟固定文本。反过来,要求递增时也不要把井号替换成希望看到的数字,再误以为那一行会刻出它。
同一零件需要两处相同序号是另一个需求。官方手册给出了两次刻号之间回退计数的宏语句,但它需要宏选项,而且会改变号码状态。本文不把该语句夹入通用循环:应先明确一件零件包含几次刻号、在哪一步确认完成,以及中途重启后从哪个状态继续。
修改后,观察的是“已刻号码”和“下一号码”
保留已核实的刀具、工件坐标和完整刻字段,只调整初始化的执行位置。检查批次开始、第一件完成、第二件完成三个节点,分别记录初始化值、零件上实际标记及下一号码;按示例应看到起始42、第一件42/下一43、第二件43/下一44。不要用仅在程序画面看到数字变化替代对实际标记的确认。
本文只演示42到44的范围,不推断四位号码超出9999后的处理,也不推断中断、复位或重新开机时的恢复行为。批次中途重启前,先核已刻零件和现有序号,不能无条件重跑初始化。
若号码本身正确但位置越界,另看G47文字旋转90°后的占地边界;涉及宏语句读取时序时,另看Haas宏预读与G103,不要用预读问题解释这里明确的初始化动作。
技术依据:Haas NGC 2024官方铣床操作手册,G47,纸页335–336。两张图为CNCX原创状态示意。