
Technical Article
Haas把G110换成G154 P1,第二副夹具为什么仍用同一零点?
Haas NGC铣床中G110与G154 P1指向同一行偏置。用两夹具X坐标算例说明换写法为何不会切换零点,并给出程序、偏置表和安全移动的核对顺序。
两副夹具放在工作台上,第一副程序用 G110,复制一份改成 G154 P1,原本想切到第二副,结果坐标仍指向第一副。此时先查工件偏置对应关系:在本文依据的 Haas NGC 铣床手册中,G110 和 G154 P1 选择同一组工件偏置。只替换这两个名字,并没有换到另一行零点数据。
本文依据 Haas《Mill Operator’s Manual》,NGC 19 英寸显示器版,文档 96-8210、Revision V、2025 年 12 月,§7.1.63,印刷第 407 页,并与 Haas 当前铣床 G154 指令页核对。讨论范围是铣床工件坐标选择,不延伸到车床同名指令,也不把手册版本当成某台机床已安装的软件版本。
1. G110 与 G154 P1 指向同一行
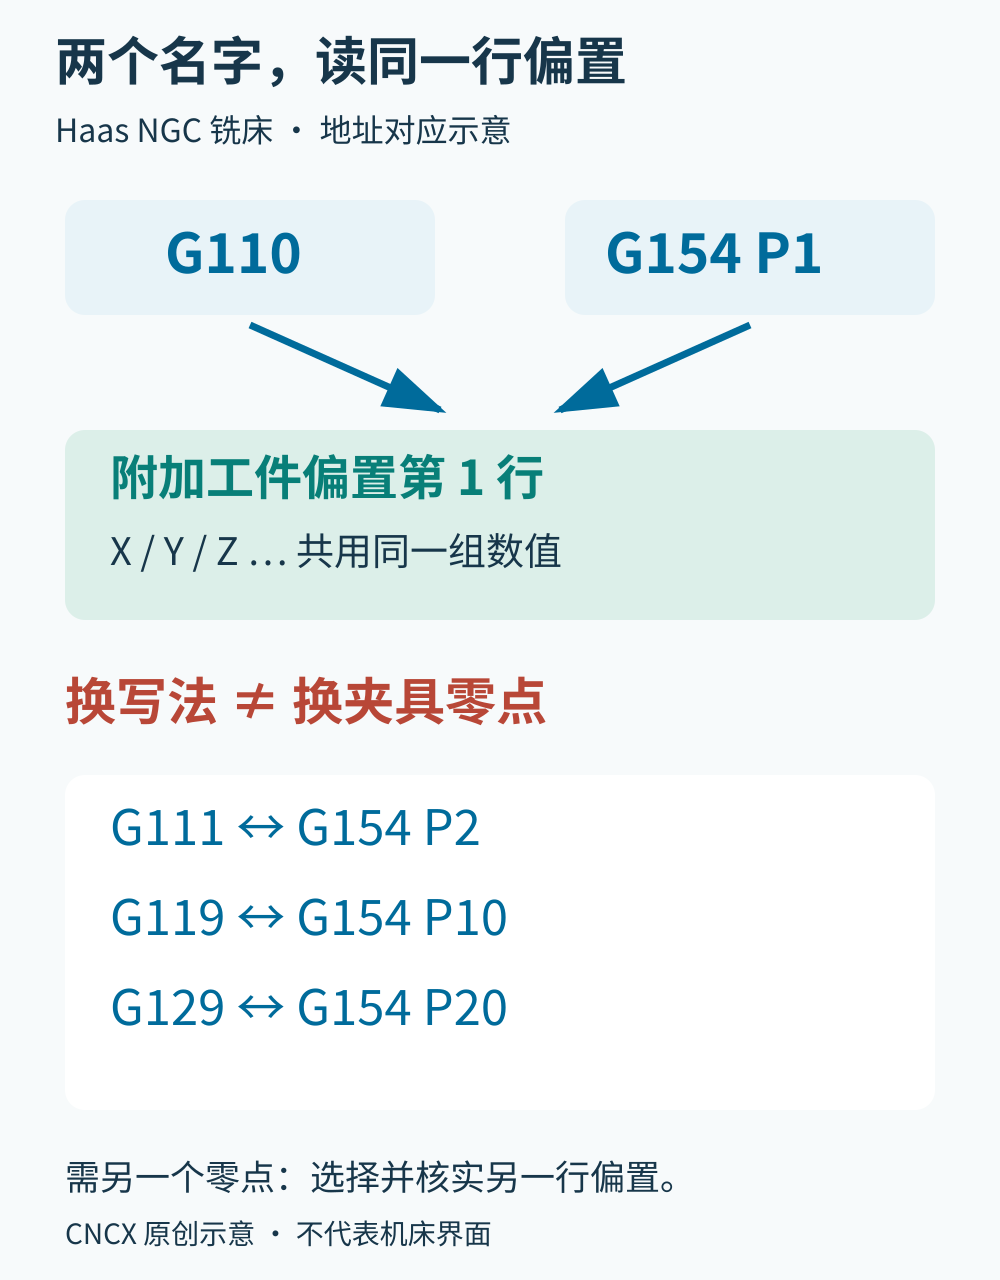
G154 的 P1~P99 用来选择附加工件偏置。其中前 20 组有另一套写法:G110 对应 G154 P1,G111 对应 G154 P2,依次到 G129 对应 G154 P20。它们不是两套相互独立的零点库。
因此,不能把“第一副夹具用 G110、第二副夹具用 G154 P1”当作两个独立工位。整理偏置表时,应先确定每副夹具实际占哪一行,再确定程序中统一采用哪一种叫法。屏幕或旧程序上的名称不同,不足以证明偏置不同。
2. 用两个夹具的 X 坐标算一遍
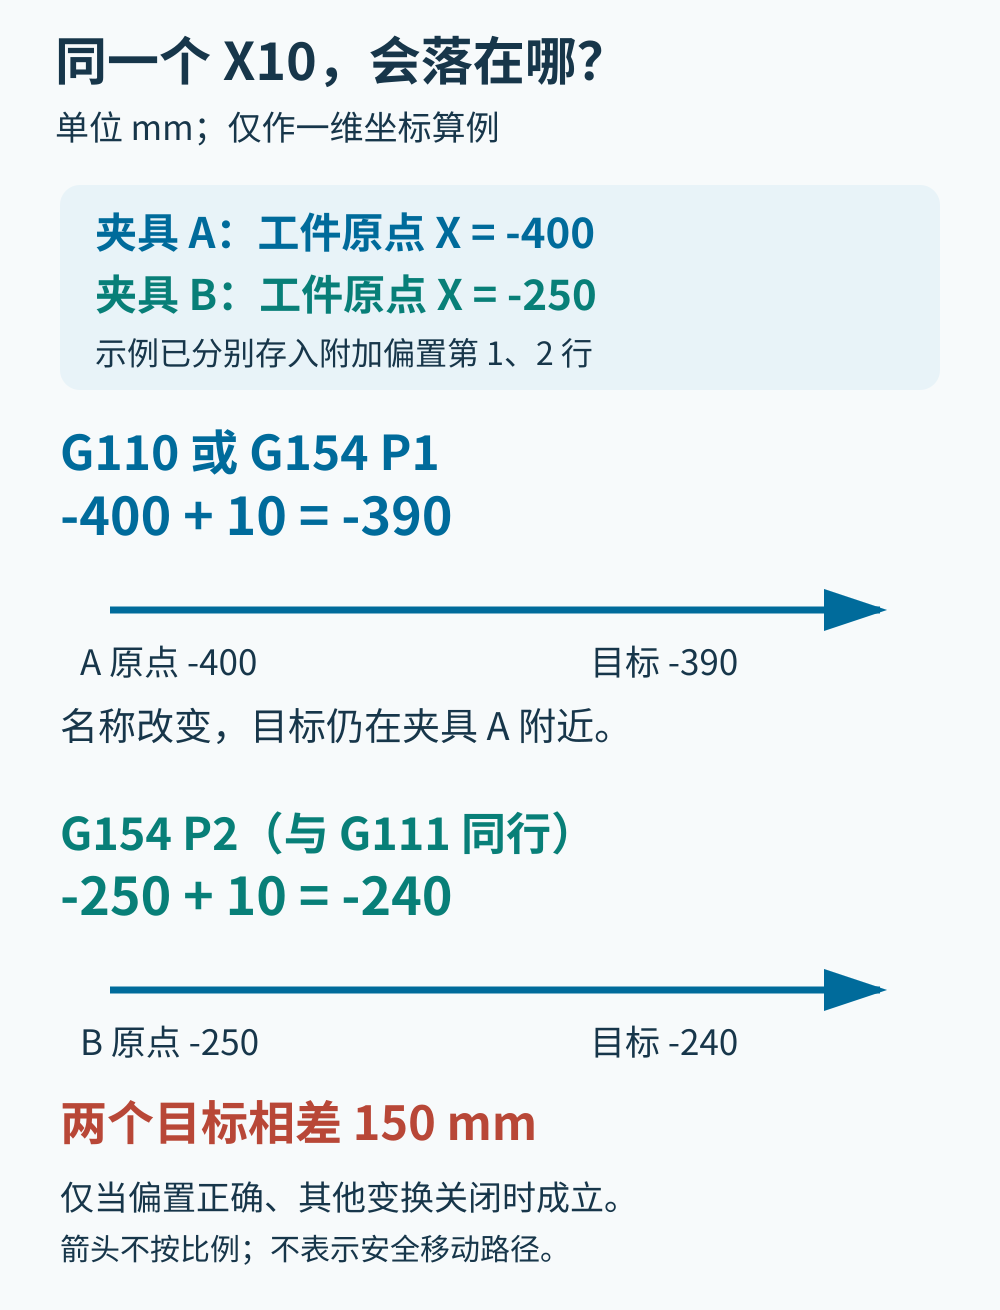
设定一个简化算例:单位为毫米、采用绝对坐标;不启用局部偏移、坐标旋转、缩放或动态坐标变换。夹具 A 的工件原点在机床 X=-400,已存入附加偏置第 1 行;夹具 B 的原点在机床 X=-250,已存入第 2 行。只看 X 轴,忽略与这项比较无关的轴。
要到达每副工件上的 X10,使用第 1 行时,机床 X 目标为 -400+10=-390;使用第 2 行时,目标为 -250+10=-240。两者相差 150 mm。
选 G110 后计算得到 -390;改为 G154 P1 后,取到的还是第 1 行,结果仍是 -390。只有在第 2 行已正确测量并保存的前提下,选 G154 P2(或对应的 G111),才会得到本例的 -240。改程序中的编号,不能替代第二副夹具的对刀与偏置核验。
3. 程序改名时,把选择段和移动段分开检查
以下片段只表示偏置选择关系,不含任何轴移动,也不是完整加工程序。核对的是程序究竟选中了哪一行,不是让机床照此执行切削。
G110
G154 P1
G154 P2
前两行依次执行,选择的仍是同一组偏置;第三行才选择第 2 组。实际整理程序时应明确保留所需选择段,不必为了“保险”连续写两个同义名称。更不要把“切换坐标系”理解成“刀具已经安全移到下一副夹具”。后续的轴移动仍要按该夹具的位置和夹紧结构重新核查。
如果程序由 CAM 后处理输出,检查每次工位切换前实际输出的坐标选择指令,而不是仅看 CAM 里的工位名称。本站的同刀切换 G54→G55 的 NC 对照与回归检查讨论的是另一种漏输出问题,可以一起用于逐段核对,但不能把其中的 G54/G55 编号直接套到本例。
4. 排查时先看选中哪一行,再看这一行的数值
先在机床当前适用手册中确认指令与偏置行的对应关系;再对照准备单、程序和偏置页面,确认第一副、第二副分别使用哪一行,逐轴检查 X、Y、Z 数据。发现两个程序都落在第 1 行时,先厘清分配,不要通过改第一行的数值去“迁就”第二副,因为第一副程序仍可能使用它。
接着检查切换工位之前的退刀、横移空间和后续刀长调用。即使 X、Y 选对了,工件 Z 与刀长补偿不匹配仍会改变刀尖高度;可结合Haas 工件 Z 与 H 刀长的计算关系核对。首次执行前按本机安全流程完成图形检查、单段及低速验证;本文没有进行机床实测或试切。
这个问题的判断关键是:G110 改写为 G154 P1 只是同一偏置的另一种选择方式。安排第二副夹具,需要一行经过测量、核实且与程序一致的独立偏置。
官方依据
Haas Mill Operator’s Manual,96-8210 Revision V,2025-12:§7.1.63,印刷第 407 页(PDF 第 441 页)。用于核对 G110~G129 与 G154 P1~P20 的对应关系。
Haas 铣床 G154 官方指令页:用于交叉核对附加工件偏置范围及同一组偏置的两种选择方式。核对日期:2026-11-06。