
Technical Article
Haas G94 转速减半、进给不变:每齿进给为什么翻倍?
Haas 铣床在公制 G94 下把程序 S6000 改为 S3000,进给仍为600毫米每分钟,四刃刀的名义每齿进给为何从0.025变成0.050?用三组计算、两张技术图解释,区分 F 地址、G95 每转进给及实际切削验证。
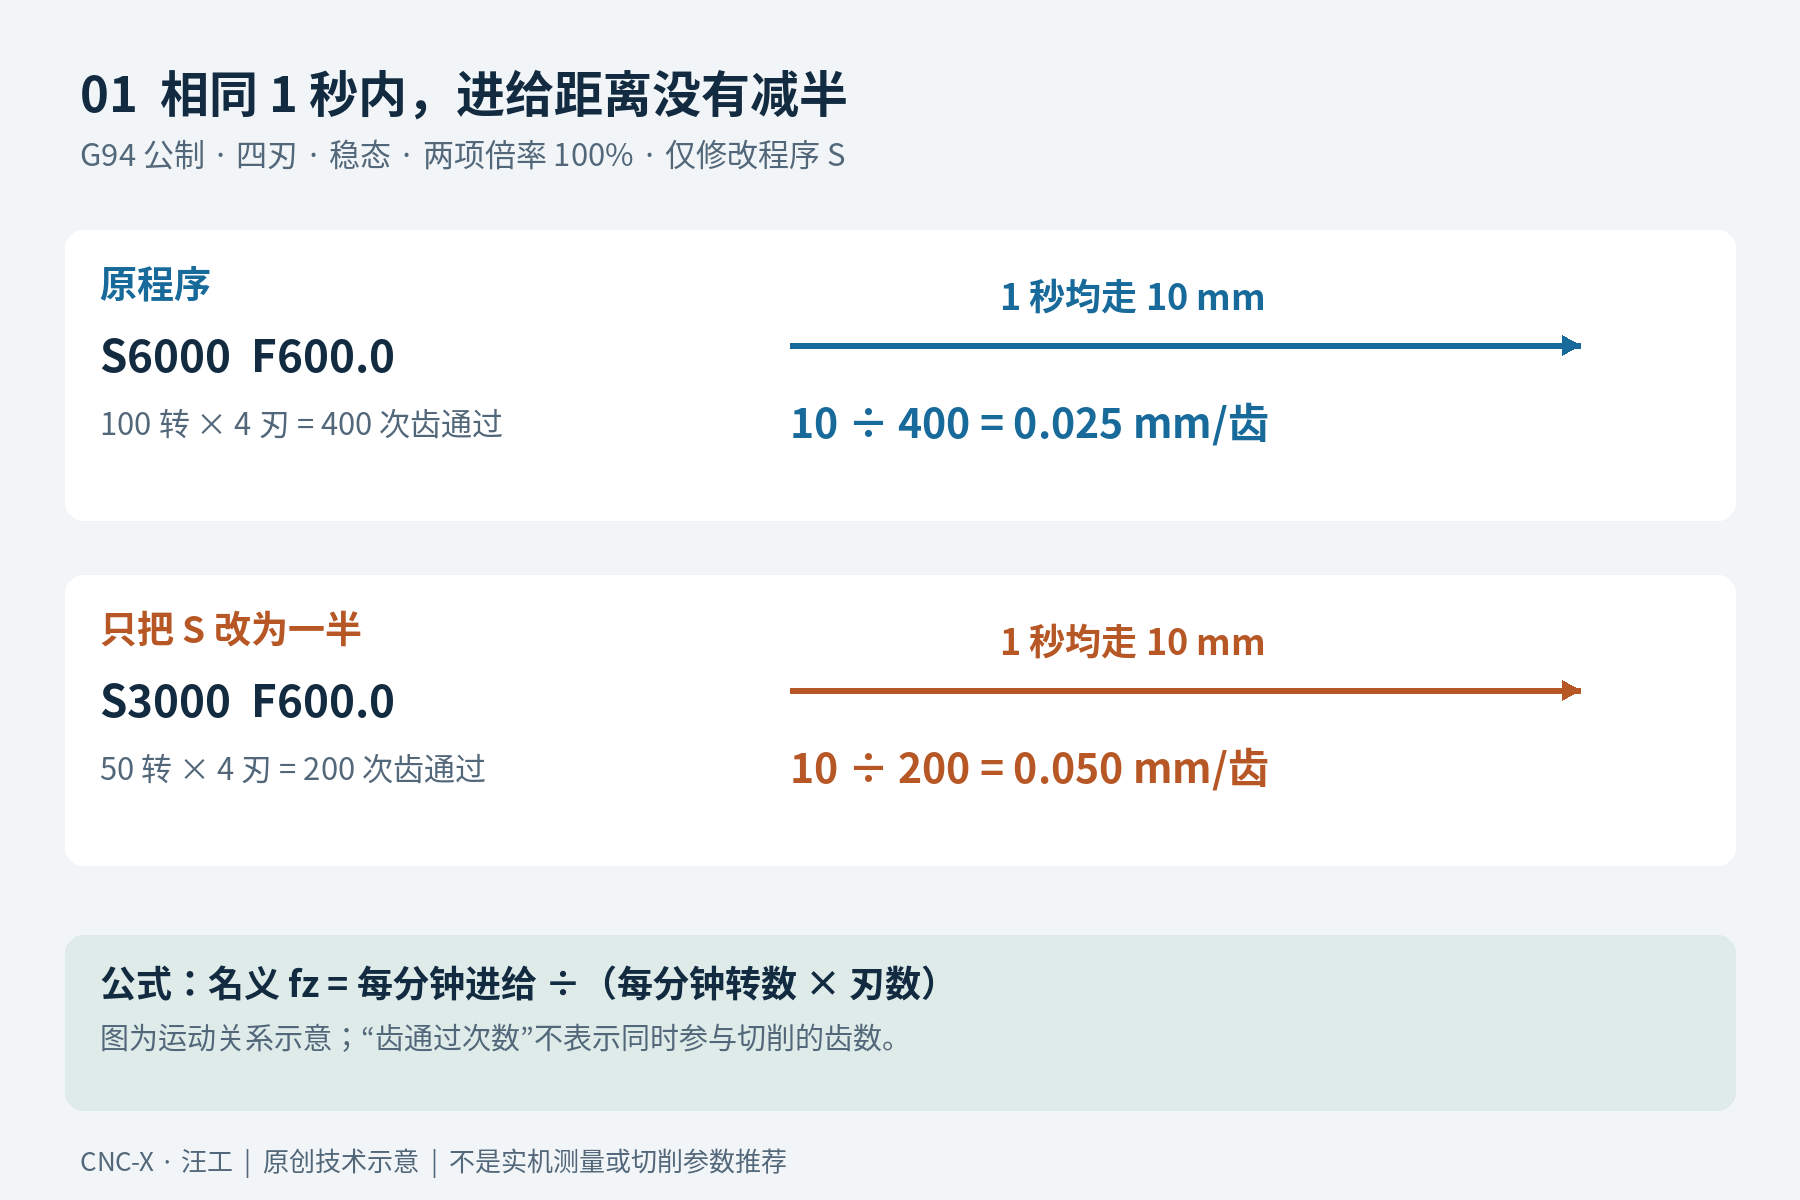
Haas 铣床把程序里的 S6000 改成 S3000,进给仍设为 600 mm/min,四刃刀的名义每齿进给会从 0.025 变成 0.050 mm/齿。前提是公制 G94、主轴和进给倍率均为 100%,并且在直线稳态段达到设定转速与进给。转速减半后,同样的进给距离分给了更少的切削刃通过次数。
这里讨论的是修改程序 S 值,不是在操作面板上调整主轴倍率。以下数字只用于算清关系,不是某种材料或刀具的推荐参数,也不作为崩刃原因的诊断。
1. 先确认 F 的单位,再比较数值
Haas 官方铣床说明把 G94 列为每分钟进给模式。本文用 vf 表示进给速度,单位 mm/min;用 n 表示主轴转速,单位 r/min;用 z 表示计算用的有效刃数,取四刃刀 z=4。
程序地址统一写成 F600.0、F300.0。Haas 的 Setting 77 会影响不带小数点的 F 地址解释,因此不能仅凭“F600”几个字符,就认定实际给定一定是 600 mm/min。核对当前公制设置及 F 的解释即可,本文不要求修改机床设置。
算例保持同一把刀、相同切宽和切深,选取普通直线稳态铣削段;不涵盖转角减速、加减速过程、攻丝或旋转轴联动。
2. 把三个状态放在同一张表里
名义每齿进给 fz = vf ÷ (n × z)。分母表示每分钟的齿通过次数,不是“同时有几齿接触工件”。
| 状态 | n(r/min) | vf(mm/min) | 每转(mm/rev) | fz(mm/齿) |
|---|---|---|---|---|
| 原程序 | 6000 | 600 | 0.100 | 0.025 |
| 只改 S,F 不变 | 3000 | 600 | 0.200 | 0.050 |
| 按原 fz 重算 F | 3000 | 300 | 0.100 | 0.025 |
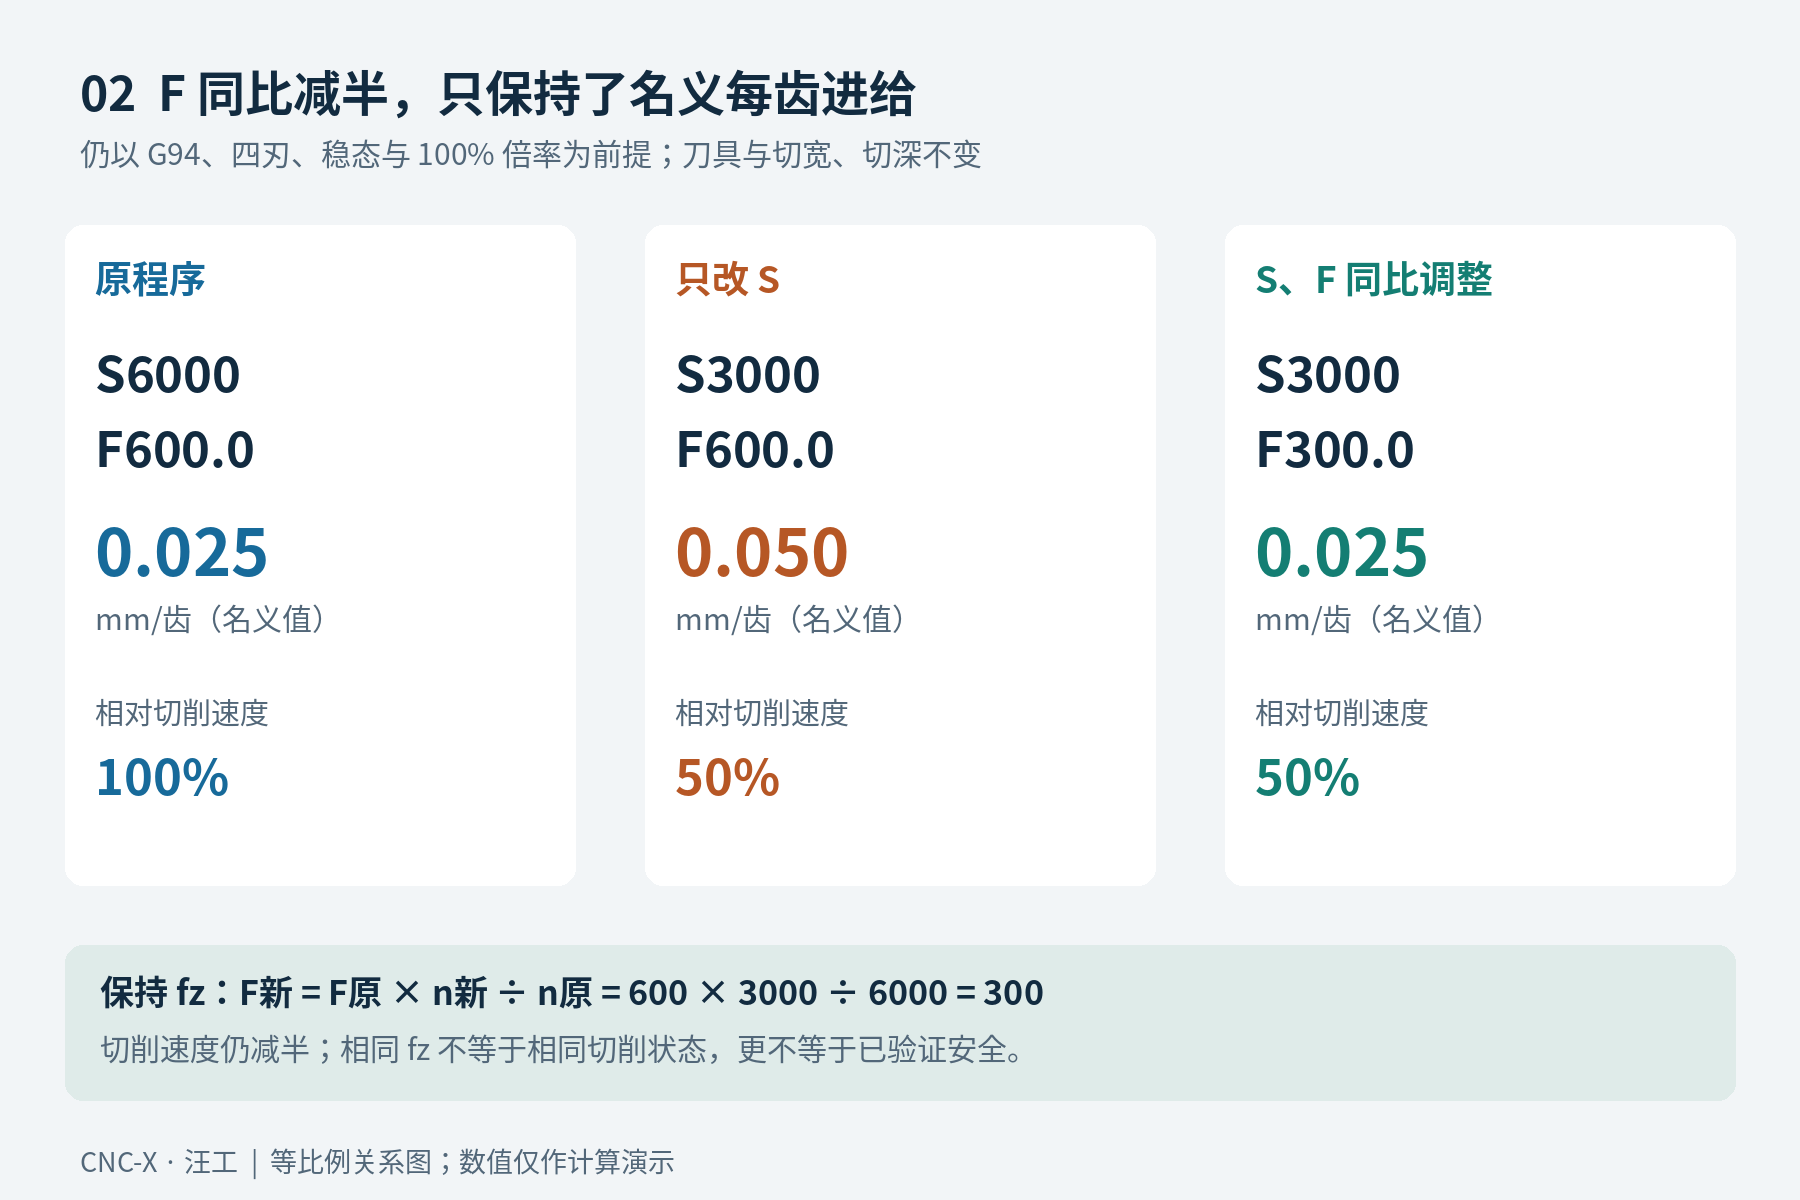
原程序:600 ÷ (6000 × 4) = 0.025 mm/齿。只改 S 后:600 ÷ (3000 × 4) = 0.050 mm/齿。若目标只是保持原来的名义 fz,则 vf新 = 600 × 3000 ÷ 6000 = 300 mm/min。
3. F 改为 300,只能证明一个量保持不变
F300.0 是保持原名义每齿进给的计算结果,不是“降速以后必用”的加工指令。对于同一有效直径,切削速度与转速成正比,S6000 变成 S3000 后,切削速度仍然减半。
名义每齿进给也不等于实际切屑厚度。径向吃刀量等条件会改变二者的关系。刀具、材料、装夹、伸出量、冷却和具体加工方式都需要另行判断,不能从表格直接推出负载减半、振刀消失或刀具寿命提高。
4. 别把 G95 的“每转”当成“每齿”
Haas 铣床 G95 在公制下按 mm/rev 解释 F。只做数值对照:每转进给 0.100 mm/rev,配合四刃刀,对应名义每齿进给 0.025 mm/齿;转速从 6000 降为 3000 r/min 时,对应的每分钟进给由 600 降为 300 mm/min。
这不意味着应把现有 G94 程序直接切成 G95。两种模式下,同一个 F 数字的单位不同,后续进给段及机床支持条件都要重新核对。本文不提供这种模式切换的上机步骤。
5. 改完程序,按这五项留记录
定位发生变化的段:记录原 S/F、新 S/F,以及同段实际生效的进给模式和公英制。不要只搜索最后出现的一处 S。
确认刀具刃数:本例 z=4,不是说所有刀具都按四刃计算;有效刃数变化后必须重算。
确认倍率与稳态条件:本例两项倍率都是 100%。面板倍率联动及其他功能的行为,应按具体机床手册和配置核实,不能套用“只改程序 S”的结论。
把计算与现场证据分开:填写目标转速、目标进给、预计 fz;实际稳态读数和切削表现未检查,就保持“待验证”,不能用算术结果代替。
按刀具资料评估工况:保持 fz 只是核对项之一。程序修改后的其他检查可继续参照NC 程序修改后的最低安全检查清单;若问题涉及切宽、支撑与让刀,可结合薄壁件精加工检查思路,不要只盯 S 和 F。
依据与适用范围
本文核对 Haas 官方在线铣床代码与设置说明,查阅日期为 2026 年 10 月 12 日。所引网页未标注具体控制软件版本,具体机床以随机手册及当前配置为准;不把铣床代码解释推广到其他品牌或车床。全文为原创计算讲解与技术示意,未声称做过该工况的 CAM、NC 仿真或实机切削验证。
Haas:Setting 77,Scale Integer F,用于核对无小数点 F 地址的解释。
Harvey Performance:Speeds and Feeds 101;How to Combat Chip Thinning,用于区分每转、每齿进给及切屑厚度。