Technical Article
薄壁铝件精加工振刀、让刀:先查支撑再调参数
薄壁铝件壁面起波纹、尺寸随壁高变化,怎样区分刀具让刀、工件弹性变形和松夹释放?从留支撑、分层交替加工到首件复测,给出一组有条件的试切起点。
薄壁铝件铣到最后几刀,壁面出现波纹、上口和根部尺寸不一致,继续减小切宽却未必好转。此时应先分清:是刀具在让、薄壁在弹,还是松夹后工件释放了变形。三种情况都可能表现为“尺寸不对”,调整方法却不同。
先看尺寸是在什么时候变化的
在仍夹紧的状态下,测壁厚、壁高方向的直线度和上口、根部尺寸;再按规定方式松夹,重复测同一位置。如果夹紧时基本合格,松夹后整体弯曲或平面度变化明显,优先检查毛坯应力、去料顺序和夹紧力。只在切削过程中出现波纹、尺寸随壁高变化,则优先看刀具伸出、壁厚、刀路受力和排屑。单靠机内量一个点,无法区分这两类误差。
还可以在不改刀补的前提下,让同一刀路做一次轻量空走或极小余量的重复切削,观察尺寸和声音是否明显变化。若第二刀仍切下较多材料,说明第一刀有弹性让开或局部残料;这只是排查线索,还要结合壁高测量和装夹状态判断。
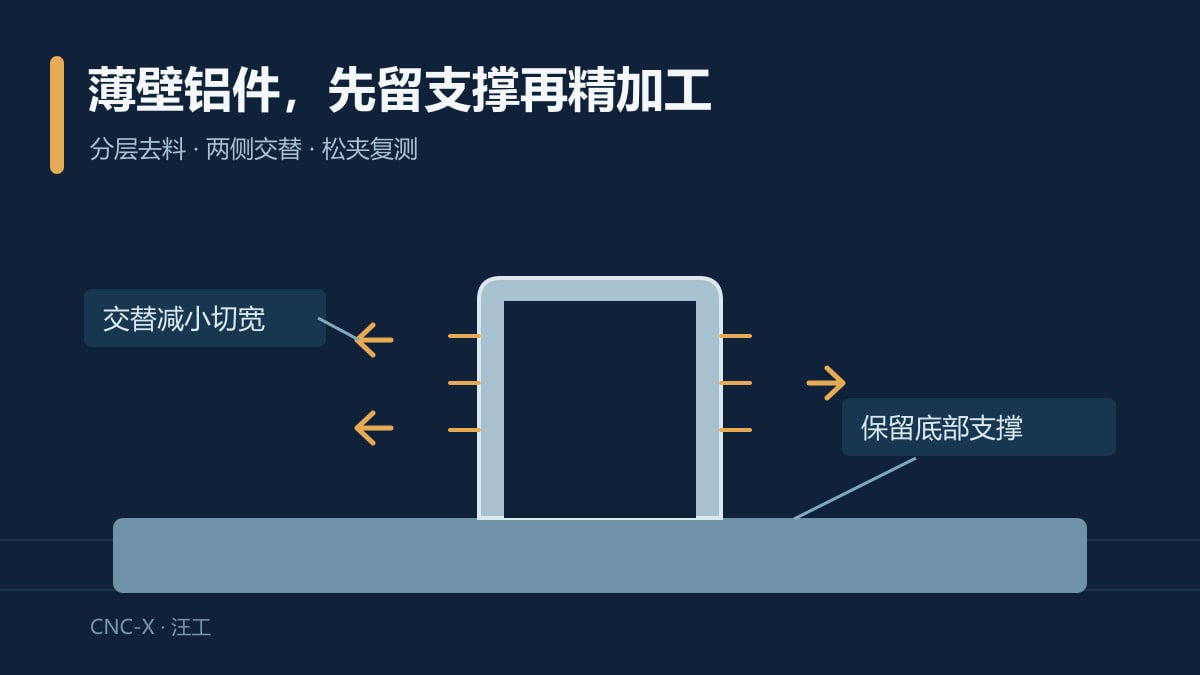
别等墙已经很薄,才开始考虑支撑
工艺上先把主要余量留在薄壁两侧及根部,让未去除的材料承担支撑。粗加工不必一次把一侧挖到终尺寸;半精加工逐层下到目标高度,两侧交替去料,并逐步缩小径向余量。到了最后几层,再用较小的径向切宽完成轮廓。这样做的要点是让壁厚减小与切削力降低同步,而不是在已成形的薄壁旁再做重切削。
OP10 粗加工保留壁两侧及根部支撑;OP20 半精加工按壁高分层、两侧交替去料;OP30 精加工在支撑仍有效时完成低切宽轮廓;OP40 检测松夹后复测关键尺寸。各工序留多少料,要结合目标壁厚、壁高和装夹跨度在首件上确定。
在 Mastercam 中,可以把粗加工和薄壁轮廓精加工分成独立工序:粗加工用适合当前毛坯和刀具的动态铣策略保持可控接触,轮廓刀路按壁高分层,分别检查左右侧的加工顺序、每层剩余毛坯和进退刀位置。动态铣常见的小径向切宽、较大轴向切深用于稳定去料;薄壁最终精加工是否还能用大轴深,要由当前壁厚、夹具支撑和试切声音决定,不能直接照搬粗加工参数。
刀具与装夹,先改最有影响的地方
刀具只伸出到足够避让壁高和夹具的位置。需要深处加工时,优先比较短刃长、避空颈的刀具与整段长刃刀具;后者虽然可能一次扫完整面,但更容易让刀。选铝用锋利刃口,检查刀柄夹持、刀具跳动和积屑瘤。刀路转角处接触面积突然增加,也可能让直线段安静、转角处却振起来,转角应检查减速与平滑过渡。
夹具应支承稳定的基准面,避免为了压住薄壁而直接加大薄壁附近的夹紧力。可拆支撑、工艺搭边或经工艺验证可清除的填充材料,都应在设计阶段考虑;使用填充材料时,还要确认清除方式、残留和后续表面处理是否允许。
一组有边界的试切起点
【预测】以 6061-T6、直径 6 mm 的三刃铝用硬质合金立铣刀、短悬伸、底部有刚性支撑、机床可稳定达到 18,000 r/min 为前提,可从 S18000、fz 0.03–0.04 mm/齿(F1620–2160 mm/min)、分层 ap 2–3 mm、最终侧壁 ae 0.2–0.3 mm 开始试切。这里的切削速度约为 339 m/min;这组值是针对薄壁稳定性的保守估算,不是某款刀具的厂家参数,也不能用于满槽或无支撑高壁。
若声音尖锐、壁面有规律波纹,先减少刀具悬伸、改善支撑,再试调主轴转速和每层切深;只降进给可能使实际切屑过薄,转为摩擦、发热和粘刀。若切屑粘在刃口或反复切屑,检查排屑和润滑,并按所用刀具的厂家材料组数据重新定 Vc、fz。机床主轴转速、刀具牌号、实际壁厚和有效刃长变化后,参数要重新试切。
把“合格”放到松夹以后确认
首件至少记录夹紧时与松夹后的壁厚、直线度或相关形位,以及关键位置的表面状态。若批量件的误差方向一致,先查毛坯状态、装夹顺序、刀具磨损和工序间余量;若误差随机且伴随振刀,再查跳动、排屑和刀路接触突变。精加工多走一遍只有在弹性让刀或残料可控时才可能有效,不能修复松夹后的应力变形。