
Technical Article
Haas G234 后又输出 G43,为什么刀尖跟随退出了?
针对Haas UMC的NGC控制器,说明G43与G234不能同时有效、G234同段必须带H号,以及M00暂停和RESET复位对TCPC状态的区别,帮助定位后处理工序连接段的误输出。
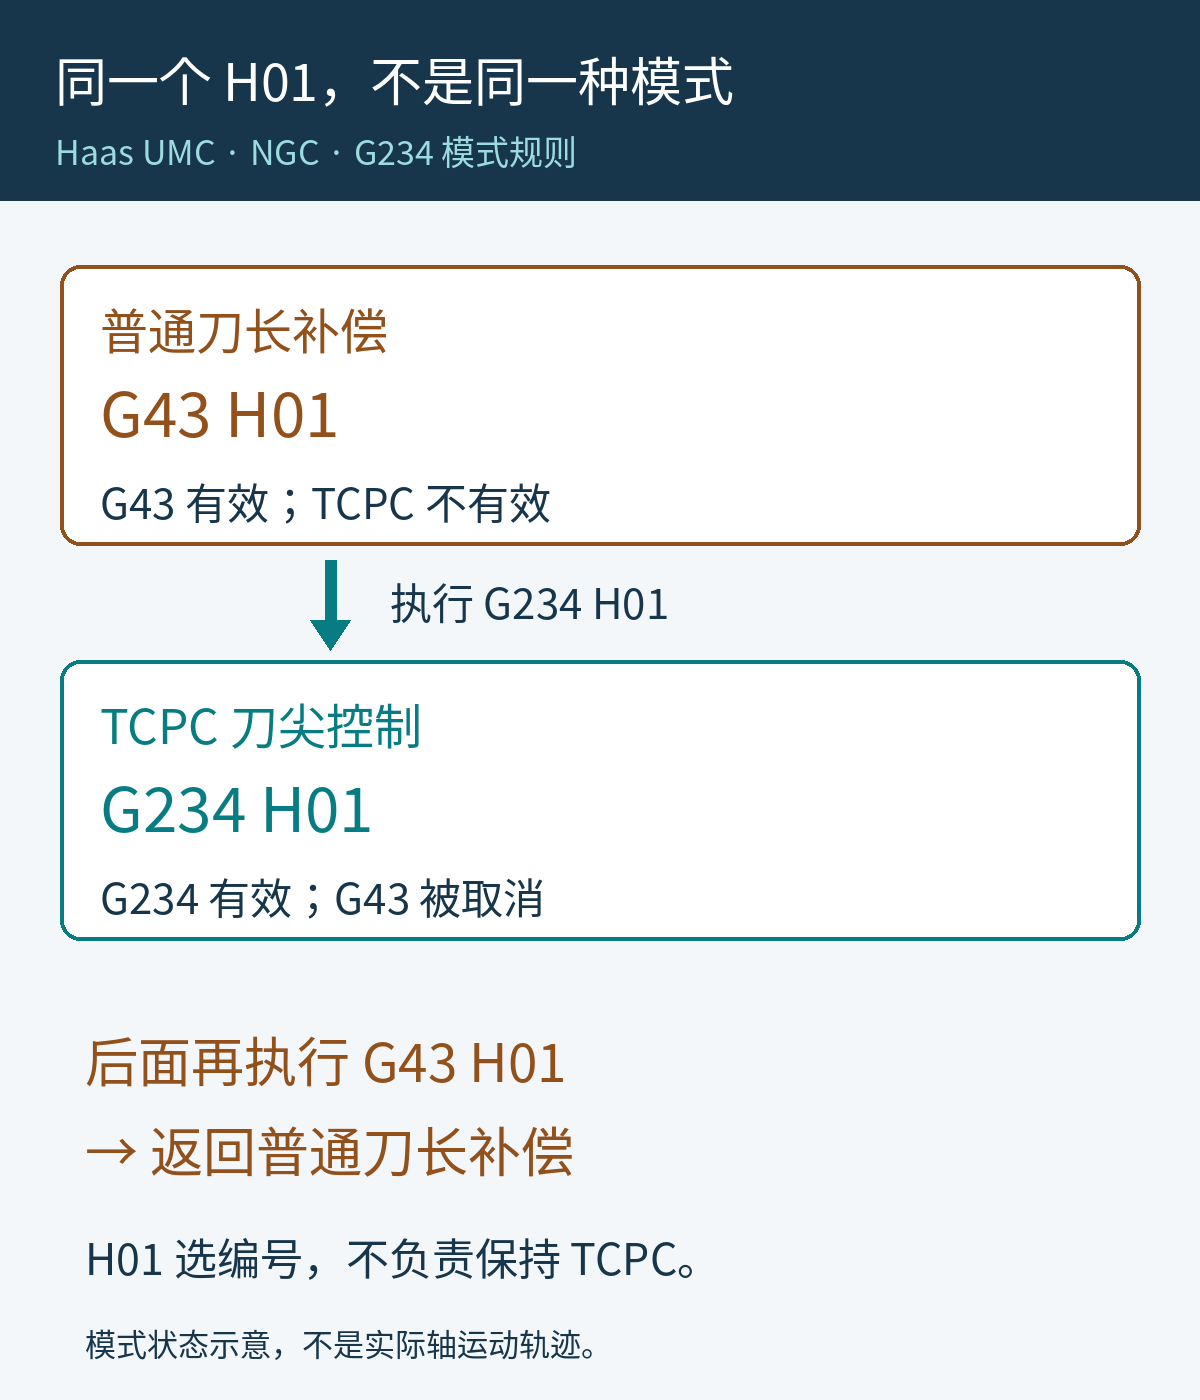
五轴程序前面已经输出 G234 H01,下一工序却又插入一行 G43 H01。H号没变,不代表补偿模式没变:在Haas的这套规则里,后面的G43会取消G234,程序已不再处于TCPC刀尖控制状态。排查这种输出,先找最后一次模式切换,不要先改刀长表。
本文限定Haas UMC系列、NGC控制器且已具备TCPC功能的配置,依据《Mill Operator’s Manual》2025文件版G234章节,尤其印刷页418–419。这里的2025是资料版本,不是推定你机床的软件版本号。所用机床还须有正确的MRZP回转中心数据、实际工件偏置与对应刀长;三者缺一个,单靠G234不能建立正确的刀尖位置关系。
H01相同,为什么仍然换了模式?
G43和G234不是两层可以叠加的“刀长补偿”。Haas明确规定两者不能同时有效:G234启用TCPC并取消G43;重新指定G43则取消G234。H01选的是刀长补偿编号,不是TCPC保持开关。
因此,应把NC读成两件事:这一段选择什么补偿模式,以及这个模式使用哪个H号。把两个H01核对相同,只核对了后者。
先改输出分支,不要全文件删除G43
下面只展示待修正的补偿片段。注释中的线性定位与进给段必须由具体刀路和安全位置提供,省略处不是可直接运行的程序:
(WRONG MODE INSERTION)
G234 H01
(INITIAL MOVES OMITTED)
G43 H01
(TCPC NOW OFF)
若下一段仍然是同一TCPC连续加工区间、没有换刀且中途没有取消TCPC,修正的是工序连接模板:不要让普通三轴工序的G43初始化块插入该区间。相应片段为:
(SAME TCPC SECTION)
G234 H01
(INITIAL MOVES OMITTED)
(NO G43 AT THIS LINK)
这不是建议把整份后处理的G43删掉。普通三轴/定轴刀长补偿段、离开TCPC后的下一加工模式仍要分别处理。若工序真的换了模式,应设计明确的退出、退离、转位与重新进入顺序,而不是用一个“每次工序开始必出G43”的通用块兼任所有情况。换刀段的其他动作可结合退刀、回零、换刀和刀补的顺序逐项分离。
上段有H号,也不能把G234这一行的H省掉
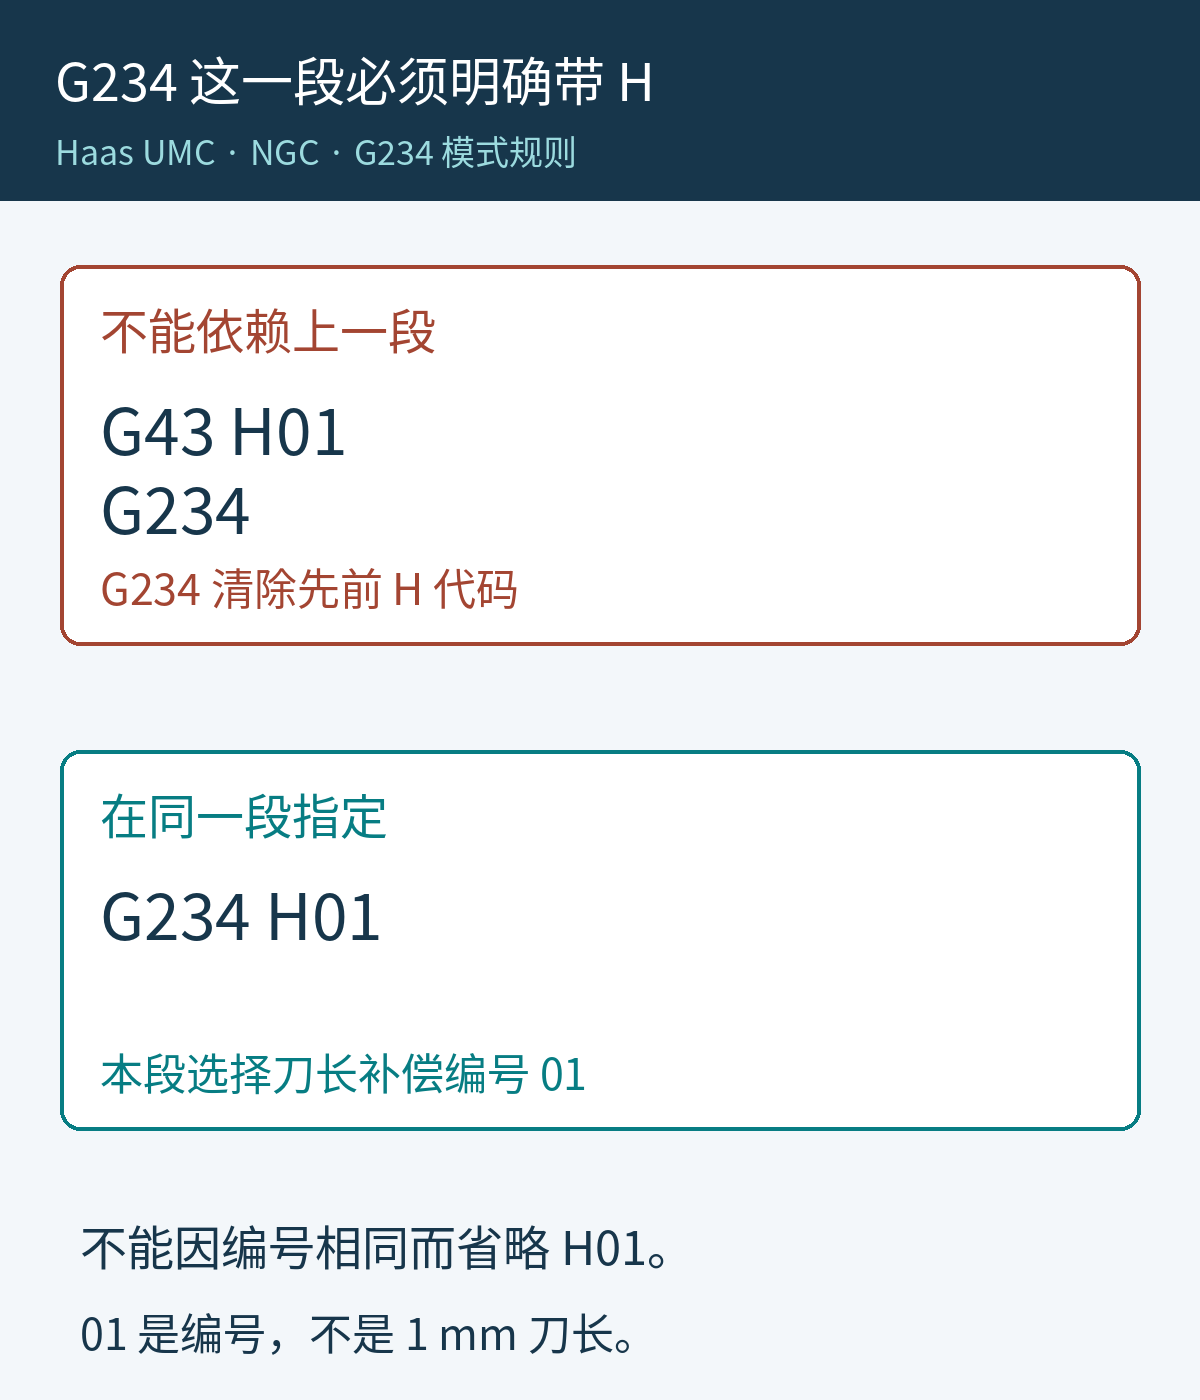
另一个常见误判是:前面已有G43 H01,后处理为了压缩重复代码,把下一行写成单独G234。Haas规定G234会取消此前H代码,因此必须把H号写在G234同一程序段内。这里应输出G234 H01,不应依赖上一段的H01,也不应因为两个编号相同就把它判为“重复可省”。
停过一次之后,要区分M00和RESET
Haas的G234编程说明把M00、M01列为不会取消G234的代码;RESET、急停、HANDLE JOG、LIST PROGRAM以及M02/M30等则在取消列表中。不能把“暂停后接着运行”和“复位后从某段重新启动”当成同一种状态。
如果操作者已复位,再从一条联动坐标段起跑,前面曾经执行过G234并不能证明当前仍有效。此时要回到为这台机床设计的重新进入流程,重建工件偏置、刀长与TCPC状态,同时确认实际轴位、刀具和工件之间的空间关系;不能只在切削位置补一行G234。
模式检查通过,还没有证明转位路径安全
重新进入TCPC涉及的初始定位不能被“补偿模式已正确”这一结论替代。UMC章节提示:启用G234会旋转工作包络;当前位置靠近行程边缘时,变换可能使工作位置超出行程。手册给出的处理方向是先到工件偏置中心附近,或UMC工作台中心附近,再启用TCPC。具体移动顺序仍要结合刀具、夹具和当前轴位设计,不能把“去中心”直接写成穿过工件的直线。本篇只解决G43误插与H号省略,不据此生成某台UMC的安全坐标或转位速度。
审核后处理输出时,可取一段“进入TCPC→同刀跨工序→退出TCPC”的最小NC对比:确认模式切换只发生在预定边界,G234同段带H,连续TCPC区间没有意外G43。再分别审查正常暂停恢复与复位重启路径。若需要定位具体模板问题,提供脱敏的这些相邻程序段、UMC型号及控制软件版本,比只截一行G234更容易判断是哪一个输出分支插入了G43。普通G54与刀长的关系,可先阅读Haas工件Z与H刀长怎样一起算,不要把那个三轴位置算式直接套到TCPC坐标变换。
技术依据:Haas官方铣床操作手册(2025文件版),UMC G234章节,印刷页416–419。本文为按官方模式规则构造的原创输出分析;没有使用客户程序、实机加工成绩或假设刀长数据。两张示意图表达离散状态,无比例几何计算;H01始终按编号解释。