
Technical Article
广数 G71 粗车不听轮廓里的 F?看懂它与 G70 的进给来源
按 GSK980TB3i V1.5 手册解释 G71 与 G70 的 F、S、T 取值差别,用 F0.30 和 F0.12 拆清粗精车进给,并定位后处理把进给写错位置的问题。
轮廓进给段已经改成 F0.12,粗车仍按 F0.30 走;同一段轮廓交给 G70,进给却又降下来了。对广数 GSK980TB3i 来说,这不一定是修改没保存,也不必先怀疑倍率开关:G71 与 G70 读取工艺数据的位置本来就不同。
本文对应 GSK980TB3i 系列、软件 V1.5,依据 2018 年 8 月第 2 版编程及操作手册。算例要求机床已配置主轴编码器,限公制车削、G99 每转进给、G97 定转速且主轴稳定在 600 r/min;不混入恒线速和进给倍率变化,数值比较不计加减速过程及机床进给上下限钳制。下文的数值用来辨认指令来源,不是某种材料的推荐切削参数。
先找调用行,再找轮廓里的 F
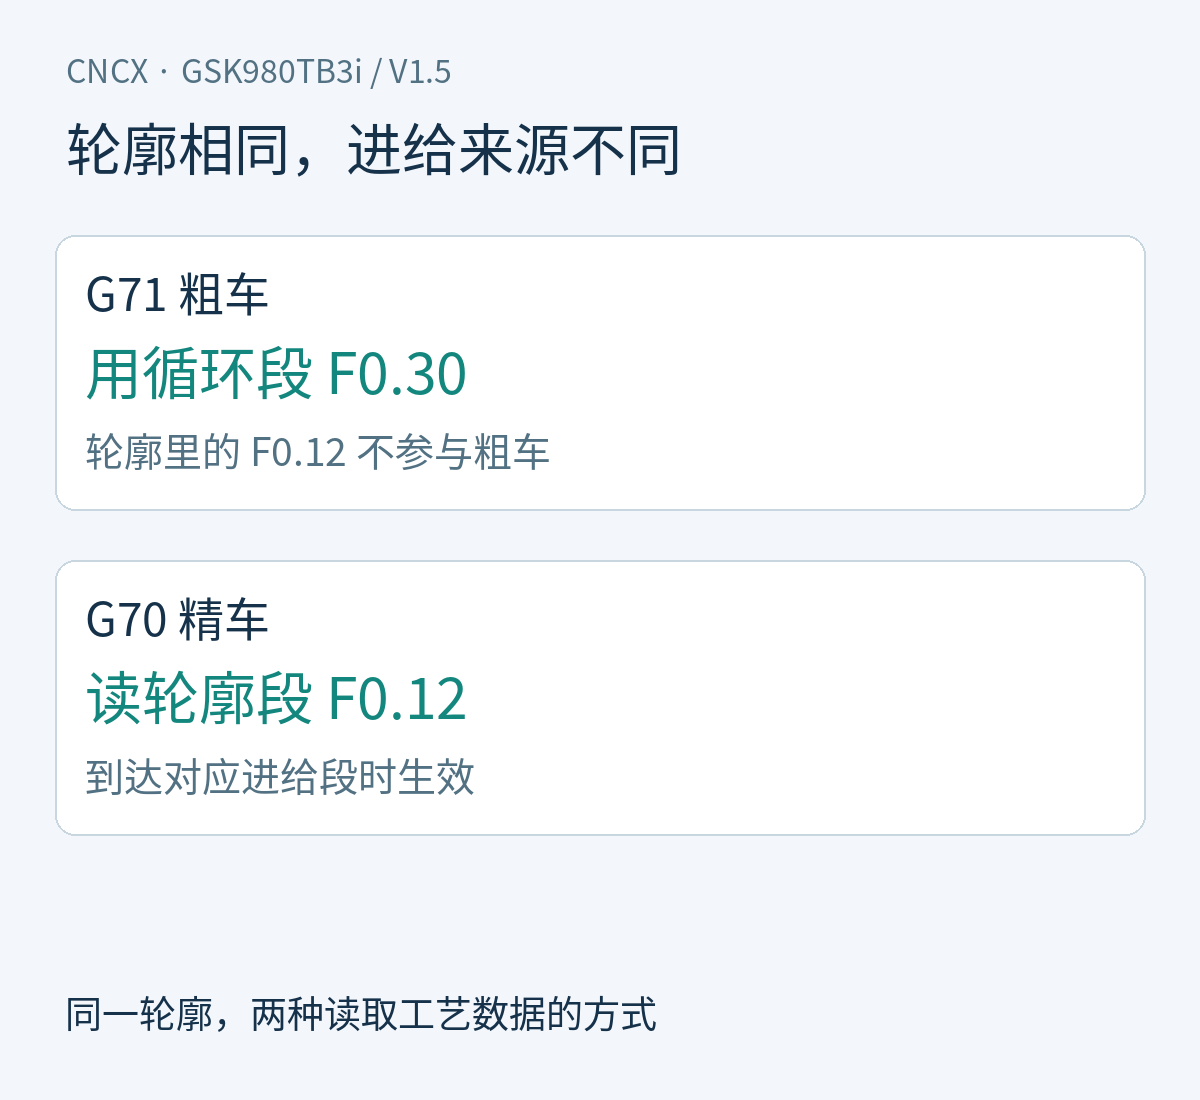
G71 的 P、Q 指向轮廓起止段号。系统需要这段轮廓来生成粗车路径,但并非把轮廓内每个工艺字都照常执行。手册在 G71 说明中明确:轮廓范围内的 F、S、T 在粗车时不采用,粗车使用 G71 段或它之前的有效指定;执行 G70 时,轮廓内的 F、S、T 才有效。
只改轮廓 F,为什么粗车不变
下面抽出两处进给所在的位置,不列刀具、工件坐标及完整轮廓。省略的几何不能直接拼成上机程序。
G71 P100 Q200 U0.4 W0.1 F0.30
这一行里的 F0.30 是粗车进给。P100、Q200 指轮廓首末段;U、W 是此第二行 G71 的余量字,不能拿它们反推前一行粗车切深。
N100 G00 X20.
N110 G01 Z0. F0.12
这两行只示意轮廓入口:N100 先在起点 Z 不变的条件下作 X 定位,N110 才进入进给运动。后续轮廓一直到 N200,在这个片段中没有列出。G71 读这段形状时,不会因为 N110 写了 F0.12 就把粗车进给切换为 0.12。
G70 P100 Q200
轮到 G70 按同一轮廓精车,N110 的 F0.12 才参与进给控制。注意它是到相应段生效,不是让整个程序从开头都自动获得一个“精车进给”。本例没有在轮廓中再次改变 F,因此后续普通进给段沿用该值;实际程序若还有 F 字,必须继续逐段读。
把差别算出来,别只盯屏幕上的数字
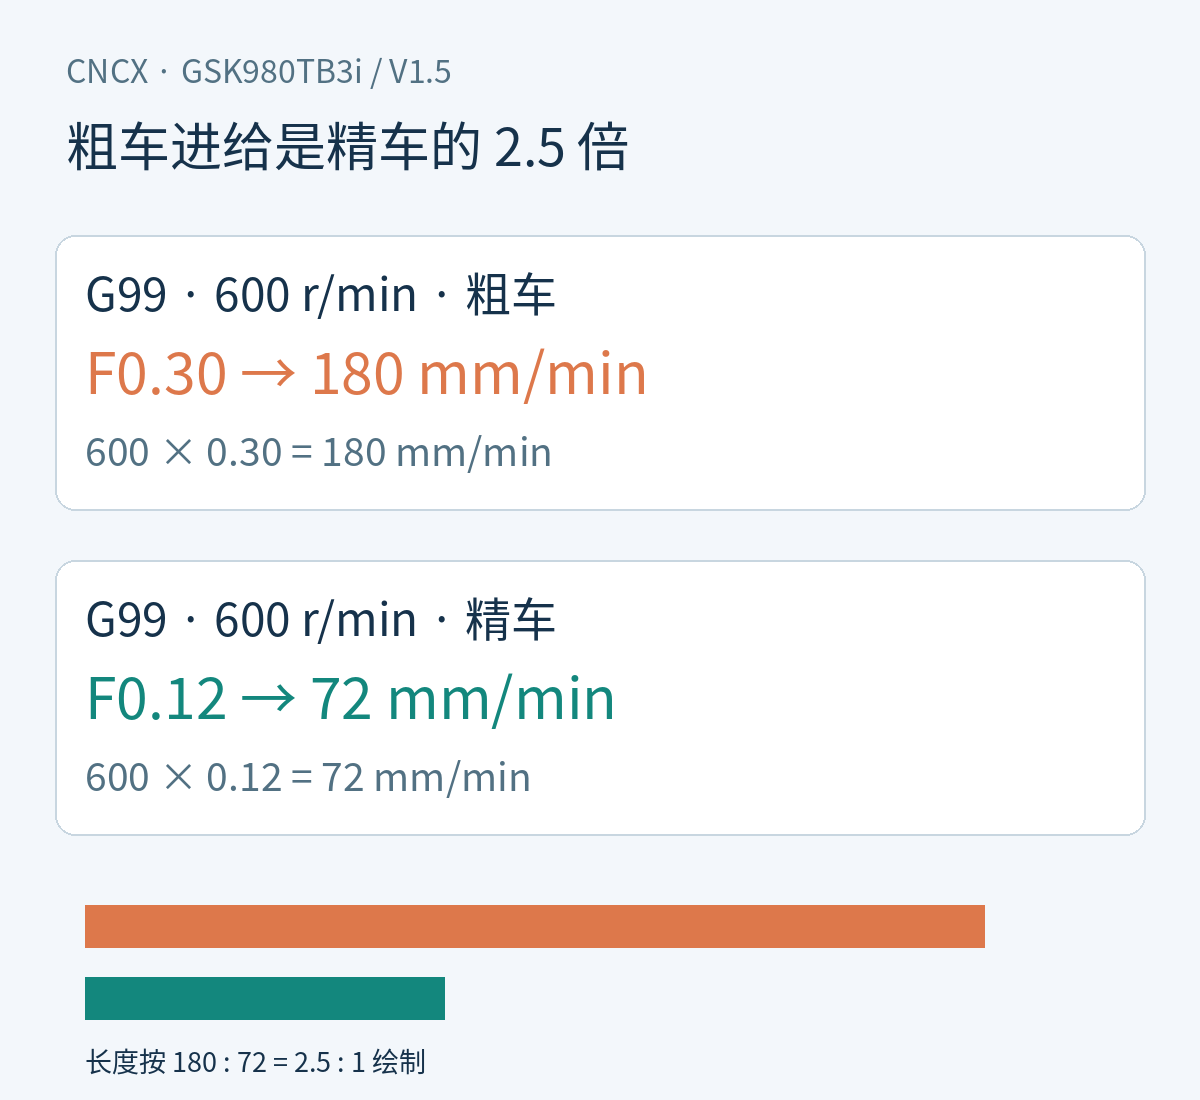
G99 下 F 的单位是 mm/r。把实际主轴转速 n 与 F 相乘,才得到对应的线性进给率:v = n × F。
- 粗车:600 × 0.30 = 180 mm/min。
- 精车:600 × 0.12 = 72 mm/min。
- 两者之比:180 ÷ 72 = 2.5。
如果切换成 G98,F 就应按每分钟进给重新解释,不能继续用这组乘法。若主轴尚未到达 600 r/min,也不能拿指令 S600 代替实际转速证明瞬时进给率。
后处理应把粗车和精车的意图分开放
排查输出时,先对照 CAM 工序设置中的粗车与精车进给,再追踪它们落到哪一行。若粗车目标是 0.24 mm/r,输出却仍是循环段 F0.30,仅把轮廓中的 F0.12 改成 F0.24,改到的是精车会读到的位置。应核对粗车循环调用段的输出,而不是靠反复改轮廓碰碰运气。
S、T 也有同类的有效范围差别,但不等于可以任意往轮廓里塞换刀。粗精车换刀、刀补建立以及循环起点的安排必须与机床刀架逻辑、夹具和刀具位置一致。检查本问题只需先追踪现有 S、T 的来源,不要为测试 F 顺便新增刀号切换。
若要在机床上核对,先补齐并审查该机床的完整程序:G71 类型Ⅰ的首段 X 定位条件、后续轮廓的单调性、当前刀补以及起点与毛坯的间隙都需成立。优先用系统图形和逐段读码确认两处 F 的作用,再按车间既定试运行流程核对;本文没有做过这套程序的实机切削验证。
继续读
广数 G32 的 Q 为什么不能只在第一刀写一次,讨论的是另一类“上一段能否沿用”的读码问题。三菱 M80 的 G71 两处 U则用于区分切深和余量;它的系统规则不能反过来替代本文的广数手册。
核对依据
广州数控:GSK980TB3i 系列编程及操作手册,2018 年 8 月第 2 版,前言标明软件 V1.5;印刷页 69 的 G71 第3项、79–80 的 G70 说明为工艺字有效范围依据。每转进给的编码器条件和单位见印刷页 135–136。图和进给算例为本文原创。