
Technical Article
广数 G32 第一刀写了Q180,第二刀为什么又回到0°?
针对GSK980TB3i V1.5,解释G32独立重入时漏写Q为何回到0度,并区分连续螺纹后段Q被忽略的规则。用两刀NC对照和半圈相位算例,定位后处理错误省略Q。
广数车床用G32加工第二头螺纹,第一刀写了Q180;退刀、返回、再切深后,第二刀只剩G32和终点,为什么不再沿原来的螺旋重入?在GSK980TB3i的这套规则里,省略Q不是继承180°,而是按0°开始。如果后处理把“数值没变”当成省略Q的理由,第一刀正确、下一刀错位就可能发生。
本文针对GSK980TB3i系列、软件V1.5,依据2018年8月第2版《编程及操作手册》4.2.12节。讨论的是主轴同步正常、转速恒定的G32圆柱等导程螺纹,且两次切削之间确实已经退出牙槽并返回同一轴向起点。下面把这种独立重入,与没有退出的连续螺纹分开。
同一个180°,每次重新开始都要写
Q表示相对主轴一转信号的起始相位,单位为度;手册将它定义为非模态字段。对于第二头的多次径向切深,刀位X会逐次改变,属于同一头的起始相位却不应改变。这是两个独立数据:前者来自切深计划,后者来自头号。
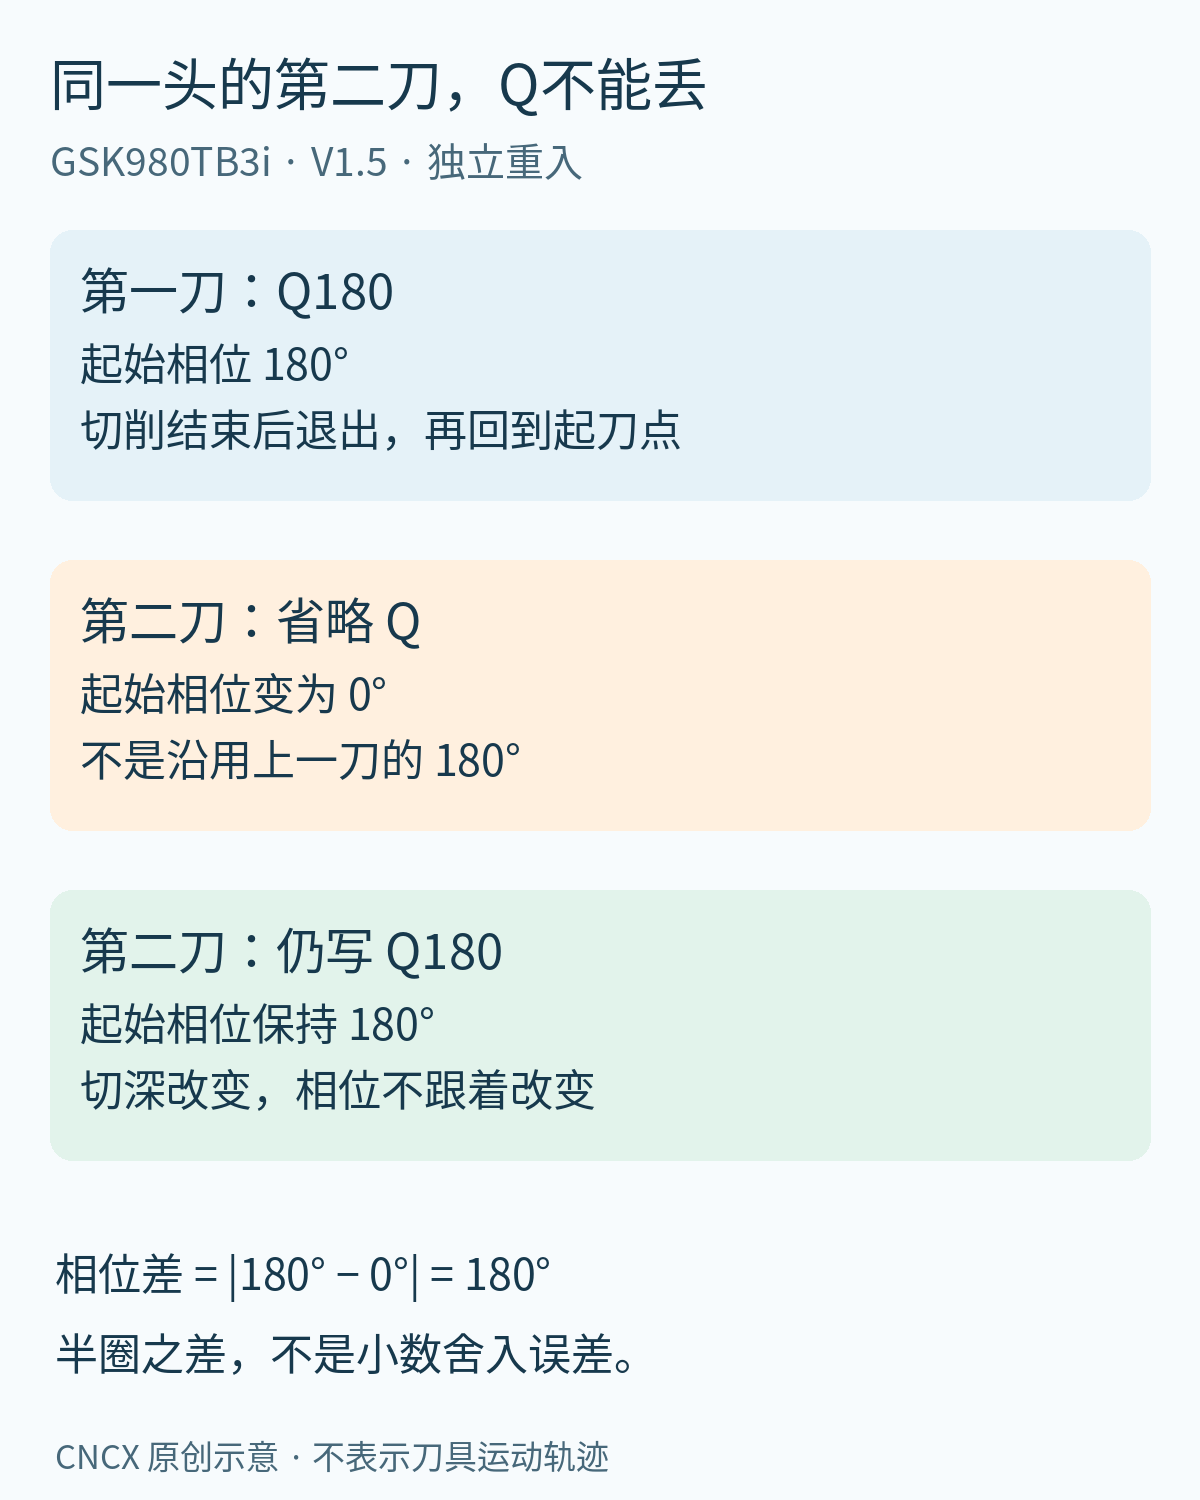
用一个只比较相位输出的算例:公制、Z向导程6mm,绝对终点Z−30,刀具已到本刀对应的径向切深和同一轴向起点。第一刀的同步段为:
G32 Z-30. F6. Q180退出并返回后,第二刀若输出下面这一行,就丢失了本头相位:
G32 Z-30. F6.这里的最小修正是恢复Q180,不改导程和终点:
G32 Z-30. F6. Q180这三个代码框是输出对照,不能连起来当完整程序运行。它们没有给出牙底直径、每刀切深、夹持净空或退刀槽尺寸;这些数据决定中间的径向退出、轴向返回及重新进刀。Z−30也只是示例终点,不等于有效牙长。F6在本型号G32中表示每转6mm的导程。
偏了半圈,不是把X再修一点就能补回来
把同一头预期相位180°换成0°,差值就是180°。用理想螺旋几何核算:导程6mm时,半圈对应的轴向相位差大小为6×180÷360=3mm。这个3mm用于解释两条螺旋为何不同,不是建议把Z偏置3mm来补救。在双头、均分相位的例子中,0°恰好属于另一头;继续增加径向切深,会把不同螺旋的切深计划混在一起。
排查时因此要优先比较同一头连续两刀的整段NC:起点是否相同,Q是否被省略,F与终点是否一致。只看刀尖X坐标或刀补值,看不到这次同步从哪个主轴相位开始。
连续两段G32,后段加Q也不能重新分头
另一种序列是第一段G32尚未退出,就接着执行下一段螺纹。这种连续螺纹只有第一段Q起作用,后段Q会被忽略。因此,“第一段Q0、紧接的第二段Q180”不能当成两头螺纹的完整加工安排。分头要建立独立的退刀、返回和切入过程,不能靠中途插一个Q改变正在延续的螺纹链。
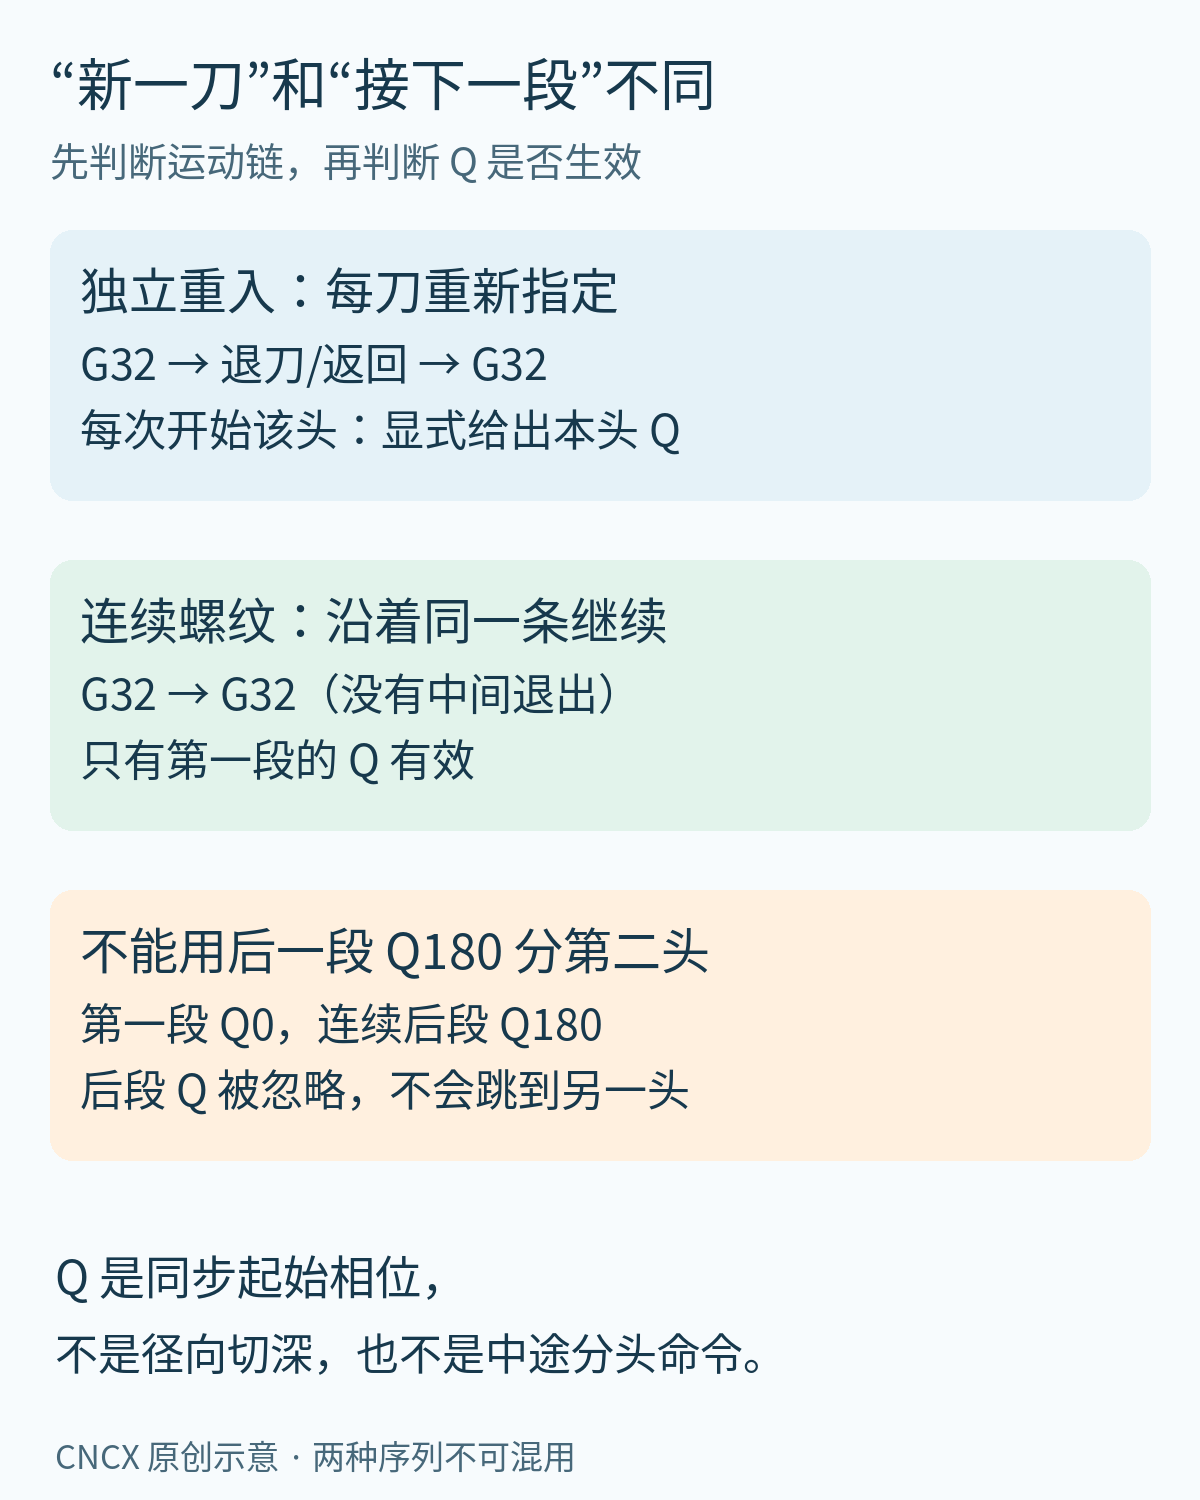
后处理不能把Q当成普通模态输出字段
一个针对本问题的回归样例,应至少保留“同一头第一刀、同一头第二刀、换头后的第一刀”三次独立切入。预期相位可分别设成180°、180°、0°。即使前两次数值相同,也应在各自开始段明确输出;零相位也显式写Q0,让输出能直接读出意图。另留一条连续螺纹链,确认程序没有把后段Q当作换头动作。
这是后处理输出规则的核对,不等于程序已经做过实机切削。若需要一起查错牙问题,提供系统版本、每头各两刀的完整NC,以及退刀返回段,比只发一行Q180更容易定位省略发生在哪一步。
代码修改前后的对照方法见后处理最小修改与NC比对。导程与牙距的概念可对照双头螺纹的导程计算,但其中西门子的SF地址和省略规则不能套给本篇广数G32。
依据
广州数控GSK980TB3i系列编程及操作手册,2018年8月第2版,前言标明软件V1.5;纸页36–37的Q定义、连续螺纹规则和恒定主轴转速要求。两张图及半圈相位算例均为原创解释。