
Technical Article
Fagor 8055 G87 写 B-4,为什么最后一层只切 1 毫米?
Fagor 8055 G87写B-4加工13毫米深槽,为何最后一层只有1毫米?按Ref.1711、V02.2x原厂手册说明B正负号、末层余量和层底坐标,附NC对照与三组几何回归。
一个深13毫米的矩形槽,程序写着B-4,最后一层却只增加1毫米深度。先别急着改刀补或把槽底再降3毫米:在本文限定的Fagor 8055铣床循环中,这正好符合“按4毫米分层,末层加工余量”的规则。
关键在B的正负号。本文依据Fagor《CNC 8055 ·M· & ·EN· Programming manual》,Ref.1711、Soft V02.2x,讨论G17平面、Z轴下刀、毫米制与G90绝对坐标。以下是文档核对和原创算例,没有经过实机或控制器仿真验证,不是可直接装载的完整加工程序。
一、B-4的负号管什么
G87是本版本铣床的矩形槽循环。手册对B的定义很明确:
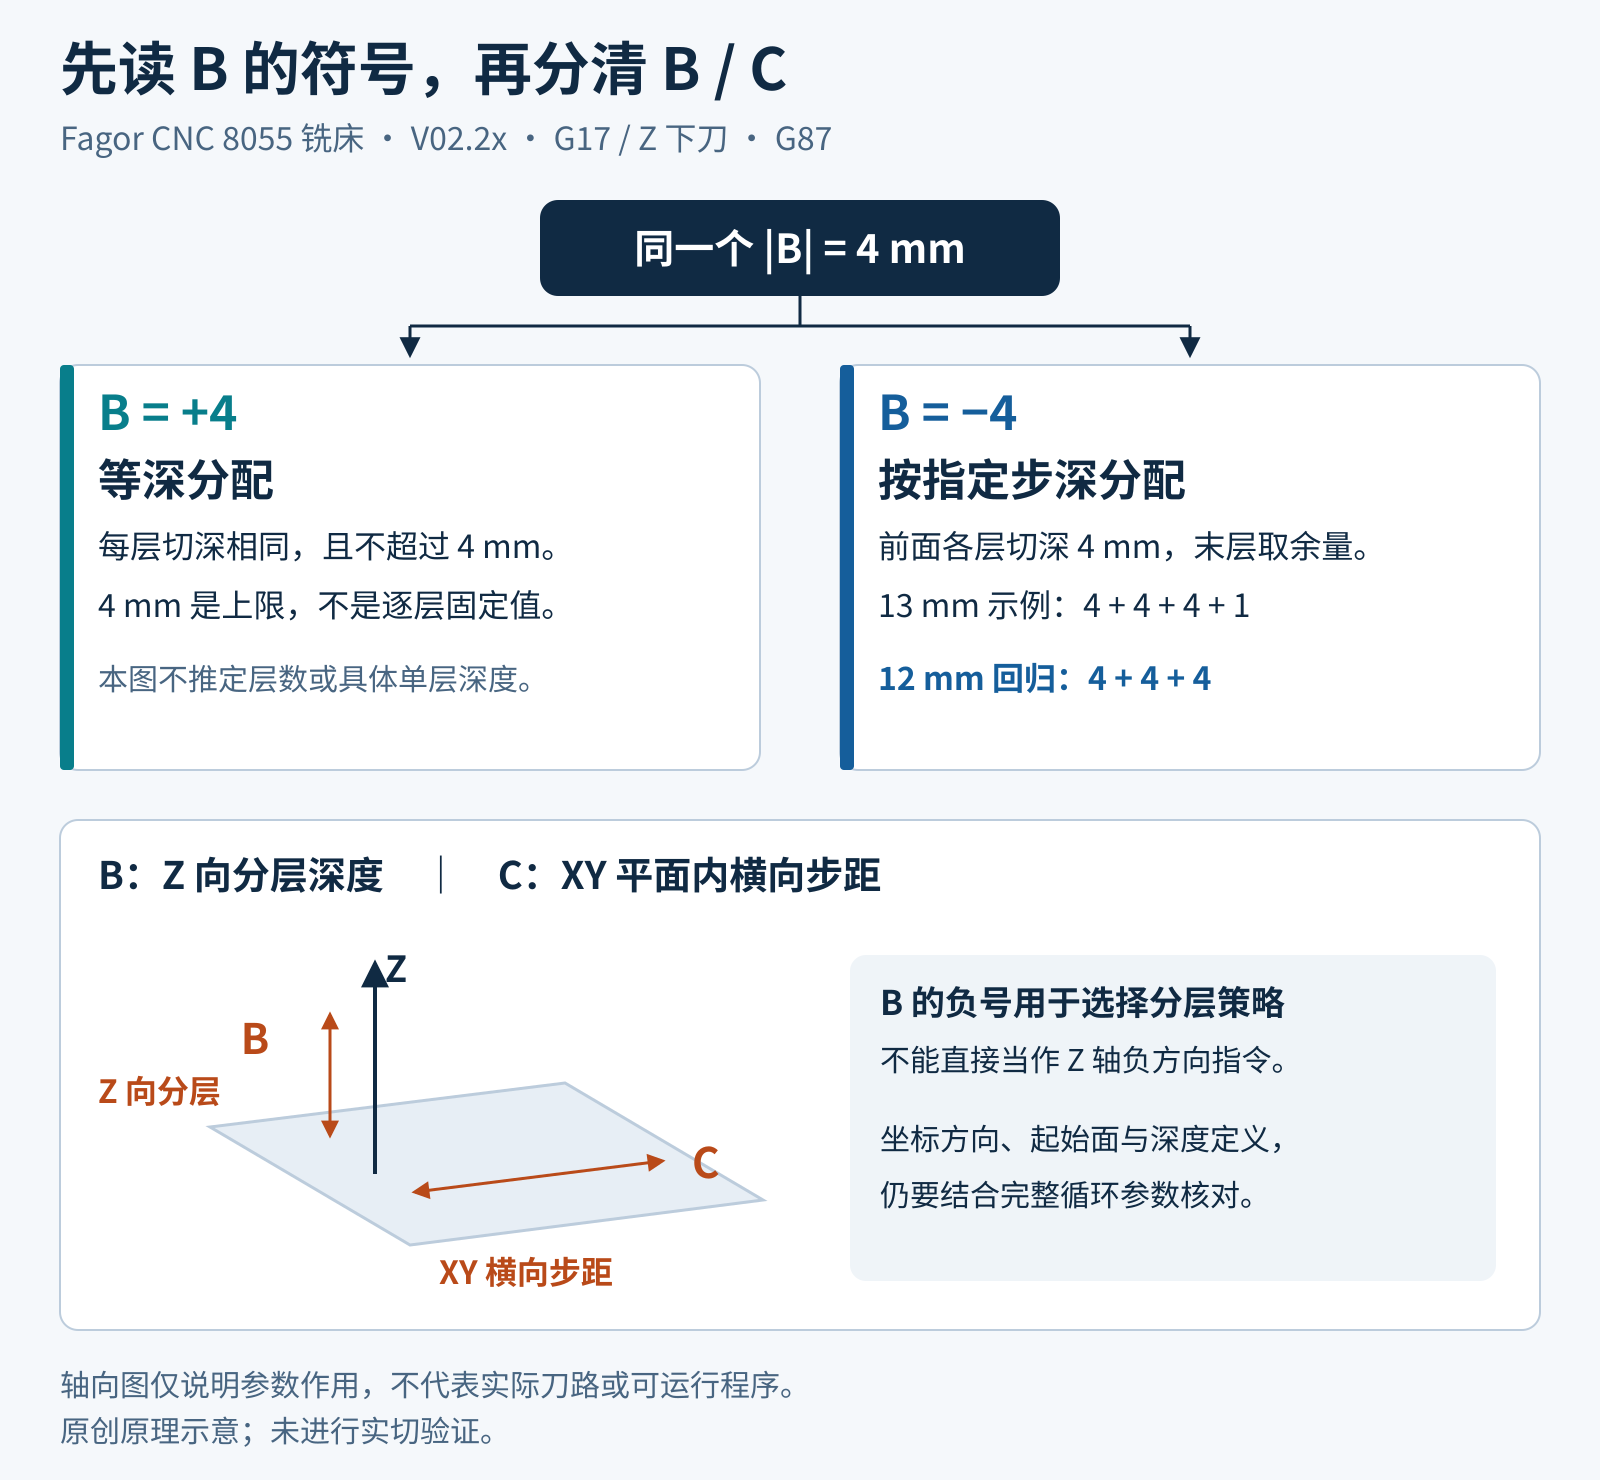
• B为正值:各层采用相同切深,实际切深不大于编程值。
• B为负值:前面的各层按所给步距加工,最后一层处理剩余深度。
因此,B-4表达的是固定步距策略,不能把这个负号直接解释为Z轴运动方向。B4则允许控制器重新分配各层切深。两者即使绝对值相同,也不能随意互换。Fagor官方编程手册,第183页
这也给后处理提出了一个具体要求:如果工艺界面只保存“每层4毫米”,却没有保存“等深分配”还是“固定步距、末层收余量”,输出端就缺少了决定B符号的信息。仅把一个正数填进地址B,并不能表达全部工艺意图。
还应分清B与C:本例B用于Z方向分层,C用于XY平面内的铣削步距。调整C不会替代对B策略的选择。
二、先把13毫米总深度算对
设一个教学零件,所有长度单位均为毫米:
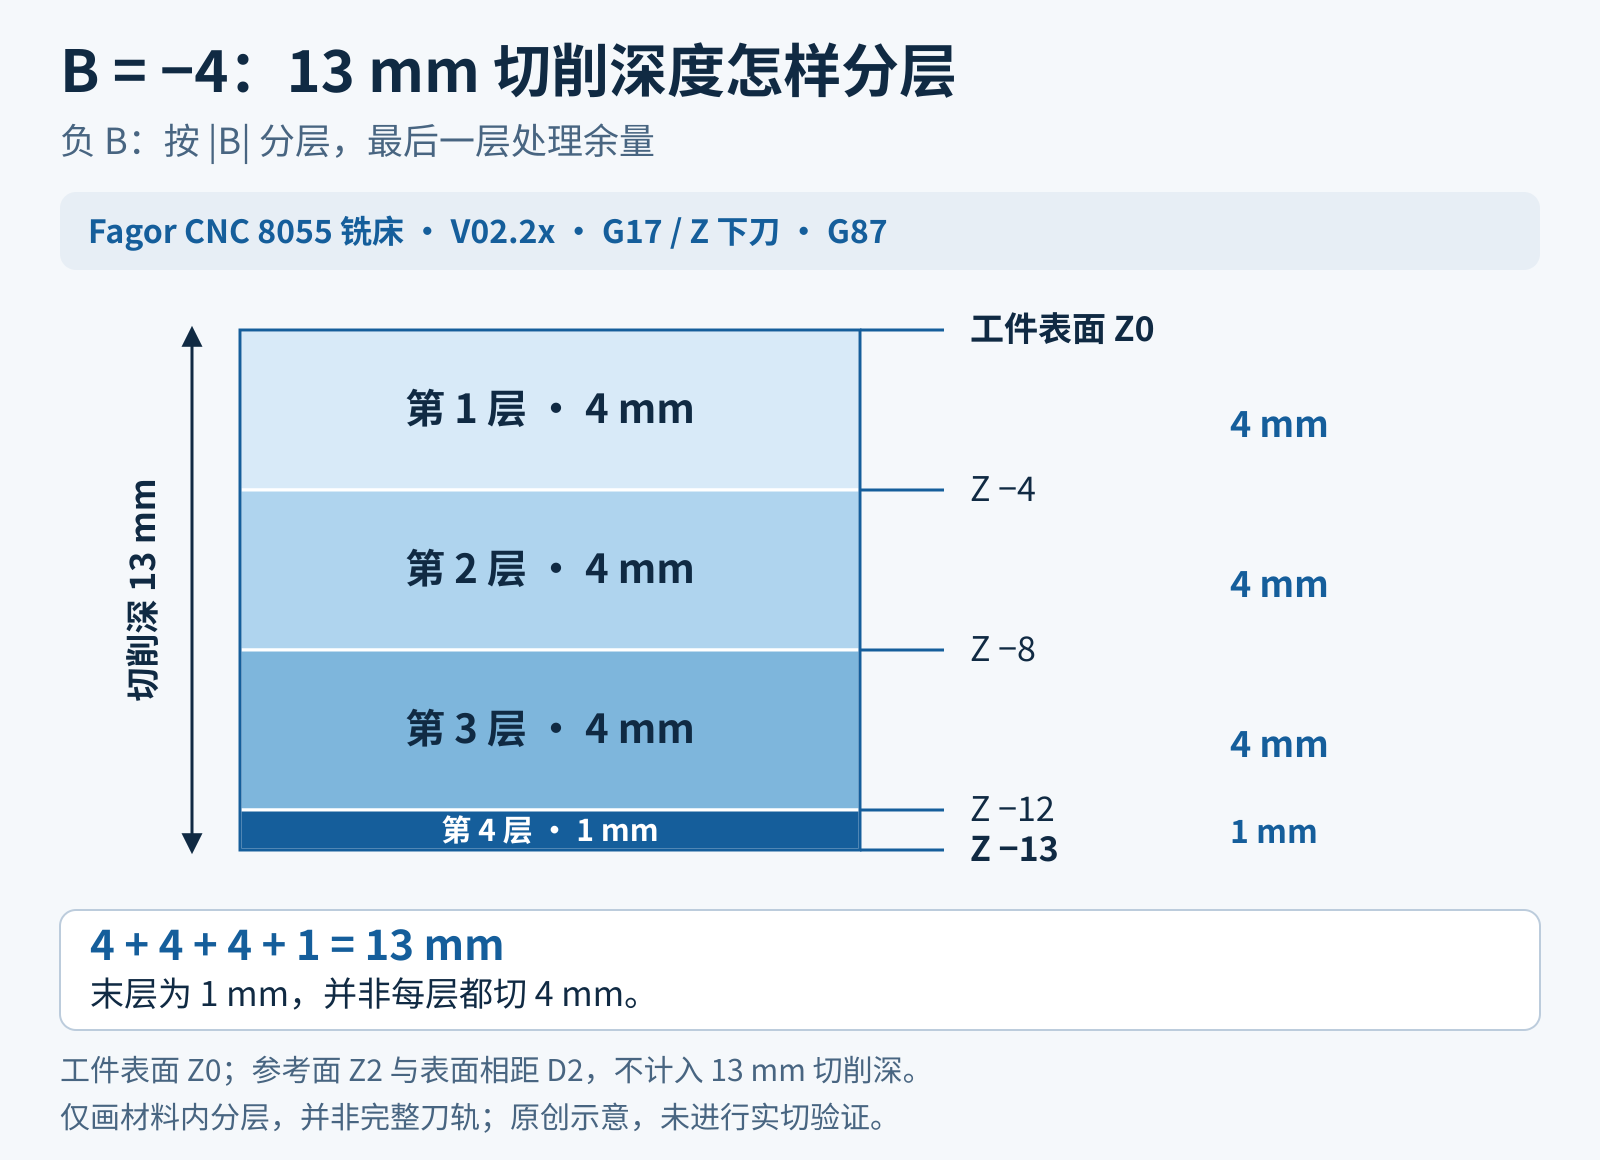
• 工件上表面在Z0,目标槽底在Z-13。
• 初始平面在Z15,循环参考平面在Z2。
• 矩形槽中心为X60、Y40,X方向宽60,Y方向宽40。
• 采用B-4,固定分层步距为4。
材料内的总深度是0-(-13)=13。这里不能用参考平面Z2减去槽底Z-13,得出15毫米后再给材料分层;那样会把上方2毫米空程也算进切深。
本例循环中用Z2指定参考平面,I-13指定绝对槽底;D2表示参考平面与工件表面的距离。J30、K20分别对应矩形槽在两条平面轴上的半宽。D在这条循环参数中的含义,需要和刀具选择块中的刀补编号分开读。Fagor官方编程手册,第182—184页
分层只看材料内13毫米:
13=4+4+4+1。
由此逐层得到以下理论铣削平面:
| 层次 | 前一材料平面 | 新的铣削平面 | 新增切深 |
|---|---|---|---|
| 第1层 | Z0 | Z-4 | 4 |
| 第2层 | Z-4 | Z-8 | 4 |
| 第3层 | Z-8 | Z-12 | 4 |
| 第4层 | Z-12 | Z-13 | 1 |
最后1毫米已经到达图纸槽底。如果为了“凑够4毫米”而把末层改到Z-16,实际槽深就会增加3毫米。修正分层策略时,不能顺手改变零件的最终几何。
三、NC核对时,只改变需要比较的B
下面是离线审阅用的循环片段。假定G71毫米制、G17、G90、G94以及G00或G01运动状态已经正确建立,刀具从已确认安全的Z15平面进入循环。刀具、刀长、坐标系、主轴方向、转速和各类进给均须另按本机与工艺确定。
示例选用直径10毫米刀具,只为检查几何关系;C-3用于固定平面步距,L0用于不另加精加工步。4毫米下刀和3毫米平面步距均不是切削推荐值。
固定4毫米步距、末层加工剩余1毫米:
G87 G98 X60 Y40 Z2 I-13 J30 K20 B-4 C-3 D2 L0
G80
若工艺要求各层采用相同切深,比较行只改B的符号:
G87 G98 X60 Y40 Z2 I-13 J30 K20 B4 C-3 D2 L0
G80
这两段是互相替代的审阅样例,不能当作连续加工程序一起执行。F、V、S以及换刀、刀长建立等内容均未构成完整程序。尤其不能因为片段没有写主轴启动,就把G87当作不会切削的测试指令:手册说明,进入循环时若主轴停止,循环会按其规定启动主轴。V省略时也存在默认进给规则,并不表示下刀进给为零。Fagor官方编程手册,第184—185页
对于B4,这里只把“各层等深、实际切深不超过4毫米”作为文档支持的判据。本文不另行规定控制器必须分成几层,也不把某个自行计算的等分结果当成实机输出。具体层数和执行轨迹,应在匹配本机版本的验证环境中确认。
补充一个读轨迹的边界:本例首段从参考面Z2到第一层Z-4,位移为6毫米,其中2毫米在工件上方;材料新增深度仍为4毫米。文中表格和示意图都表示材料层厚及层底坐标,不代表循环内部的完整下刀、退让行程。Fagor官方编程手册,第184—185页
四、三个深度案例,查出后处理有没有丢符号
只用一个刚好能整除的槽深测试,未必能暴露输出策略错误。保持工件表面Z0、B-4不变,可以准备三组离线核对数据:
| 总深度 | 理论层深序列 | 各层新增深度 | 主要检查点 |
|---|---|---|---|
| 12 | -4、-8、-12 | 4、4、4 | 整除时到达目标底面 |
| 13 | -4、-8、-12、-13 | 4、4、4、1 | 末层只加工剩余1 |
| 3 | -3 | 3 | 总深小于步距,不得下到-4 |
这张表是依据固定步距规则推导的几何核对表,不是三次已完成的机床测试记录。它的价值在于给审查提供明确目标:既查前面有没有保持4毫米,也查末层是否准确停在目标槽底。
若CAM工艺明确选择了固定步距,NC却出现B4,应先检查后处理是否把B统一取了绝对值,或者在填写地址时丢掉负号。若加工底面正确、层深策略却不同,也应追查工艺选项到NC地址的对应关系,不要靠修改I来补救。修改后应保留工艺选项、原NC和新NC的对应记录,逐项复核发生变化的地址。
复核时最好分开记录三个结果:第一是NC有没有按要求输出B-4;第二是逐层底面有没有按预期展开;第三是最终底面是否符合零件要求。只测最终槽深,可能看不出前面三层用了哪种分配方式;只看到B的绝对值为4,也不能证明符号策略传递正确。
另外,不要用最后一层变薄来反推刀具磨损。本文的1毫米来自13除以4后的余量,和刀具实际直径变化没有直接计算关系。如果尺寸检验另有偏差,仍需单独检查刀具测量、长度补偿、工件零点和装夹状态。先把确定的程序算术核清,再调查其他误差,能避免一次改动多个量后失去问题线索。
准备验证记录时,可在每组数据旁同时写清表面坐标、目标底面、B符号及期望层面;图纸深度和程序坐标不能只保留一个裸数。这样换用另一件毛坯或移动工件零点后,审查人员仍能知道“13毫米”是从哪个实际表面量到哪个底面。
五、上机前最后核对什么
先确认本机确实采用本文所引的8055铣床循环定义,再核单位、平面、绝对坐标、实际表面与目标底面。B的符号要和工艺分层要求一致;循环中的Z、I、D也应能相互解释,不能只检查其中一个数。
本例G98对应循环完成后返回初始平面Z15。循环结束后明确取消G87,再进行后续定位。本文片段已列出G80;真实程序还须确认退刀净空、刀具入刀能力、夹具位置以及材料和刀具允许的切削条件。检查步骤可配合NC程序修改后的最低安全检查清单执行。Fagor官方编程手册,第149、152页
本题最终只需记住一个可以复算的结果:表面Z0、槽底Z-13、B-4时,固定步距的理论分层是4+4+4+1。末层1毫米本身并不说明少切了,判断依据是最终是否到达Z-13,以及分层策略是否符合工艺要求。
参考资料与适用边界
Fagor官方《CNC 8055 ·M· & ·EN· Programming manual》,Ref.1711、Soft V02.2x;第9.13节及9.13.1节,印刷页182—187;循环通则参见147—154页。英文完整手册
本文没有把其他品牌G87、Fagor车床同号循环、其他软件版本或其他加工平面的行为并入结论。涉及机床制造商定制功能时,以本机配套文件与验证结果为准。