
Technical Article
Fagor 8055 G79只改参考面参数,孔底坐标为什么也会变?
Fagor 8055的G79只改Z,后续孔底仍可能一起变化。用初次参考面和孔底相同的两组G81参数,对比增量I与绝对I如何保留原定义,分清参考面、孔底坐标和工进距离。
同样把循环参考面从Z10改成Z20,有的程序孔底从Z-2变到Z8,有的仍是Z-2。两边都只写了G79 Z20,差别要往前找:这个G81循环最初用的是增量深度I,还是绝对孔底I。
本文限定Fagor CNC 8055/8055i的M、EN型号,依据Ref.1711、软件V02.2x《Programming manual》第9.2.1及9.7节。算例采用毫米、XY工作平面和Z钻孔轴,各坐标在同一已确定的坐标系内,不叠加旋转、缩放或倾斜变换。文中的“孔底”指循环编程终点Z,不等同钻头形成的全径孔深;数值只是参数关系推演,没有实机运行或试切验证。
先把Z与I的基准分开
在这版Fagor G81里,Z定义参考面,I定义钻孔终点或深度。采用绝对方式时,Z和I给出各自的坐标;采用增量方式时,Z相对初始面,I相对参考面。不能把其他控制器常见的“Z就是孔底”直接套过来。
为了单独比较这一项,设初始面为Z60,初次参考面都在Z10,孔底都在Z-2。两种定义能到达相同的初次终点,但保存下来的关系不同:
增量定义:Z=-50表示从初始面60到参考面10;I=-12表示从参考面10继续到孔底-2。绝对定义:Z=10直接给出参考面,I=-2直接给出孔底坐标。此时两者的参考面至孔底距离都是12毫米,不能只看第一孔一样就判断两套参数等价。
增量I保留距离,参考面变了,终点也变
先看增量定义的那组。循环原先在G91下以Z-50、I-12定义。随后程序已经在另一段切回G90,再用独立的G79 Z20段修改参考面参数。这里特意说明切换顺序:不是把G90与G79混写在同一段。
新的参考面坐标是20,而未重写的I仍保持原来“相对参考面向下12毫米”的定义。因此后续循环的终点为20+(-12)=8。与原先10+(-12)=-2相比,参考面升高10毫米,孔底坐标也升高10毫米,参考面到孔底的工进轴向距离仍是12毫米。
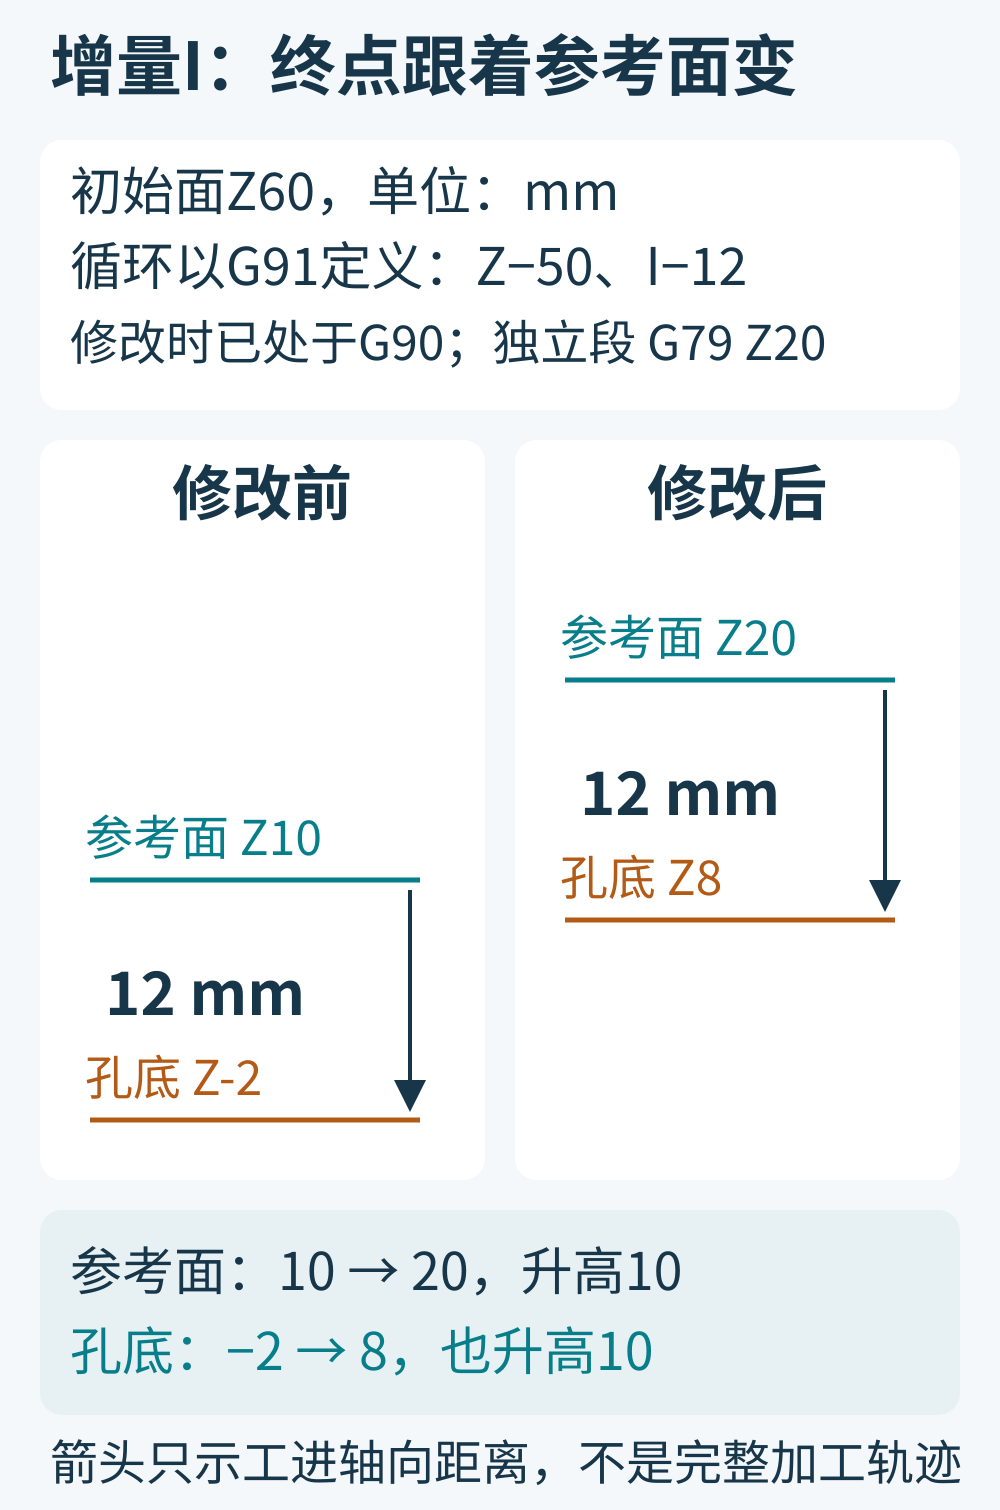
这一点不是从普通G90/G91印象里猜出来的。手册第150页先用G91定义G81,后来切到G90,再通过G79改Z;说明文字和示意图都显示参考面与孔底一起改变。后来的G90用于当前更新,不能据此认定未重写的I已变成绝对孔底。
绝对I保留终点,增加的是工进距离
再看另一组:循环最初就在G90下以Z10、I-2定义。仍在G90状态下,用独立G79 Z20段更新参考面后,I所指的绝对终点保持Z-2。参考面到孔底的工进轴向距离由10-(-2)=12毫米,变成20-(-2)=22毫米。
手册第151页给出的绝对定义对照正是这种关系:参考面改变,各孔底仍处于同一高度。于是,同样一个G79 Z20,在这两种已有循环状态下,一个使孔底平移,一个只增加参考面至孔底的距离。
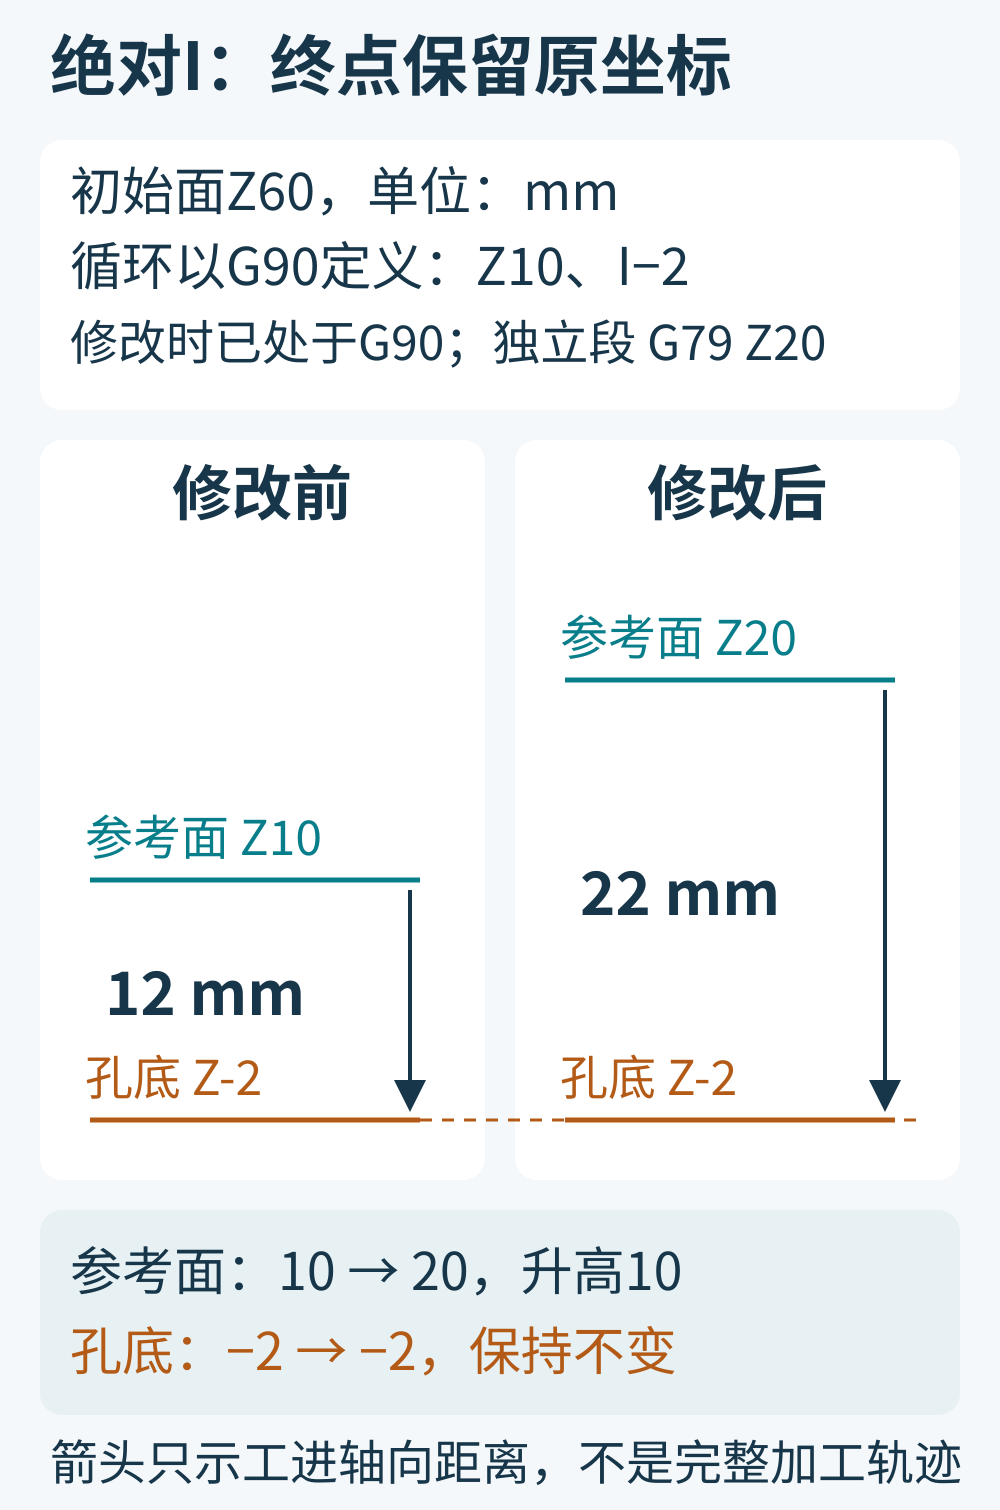
这也说明,“参考面提高10毫米”不能直接写成“孔深增加10毫米”。实际材料孔深还取决于工件表面、钻头几何及编程终点。本文没有指定工件表面,更没有把增加的空程或工进距离当作多切了10毫米材料。
G79改的是后续循环,别把它当定位段
G79可以更新正在生效的固定循环参数,循环保持有效,后续加工使用更新后的参数。它不是取消循环的G80,也不应被理解成“这一段立刻把刀具抬到Z20”。本例只分析参数更新后的下一次循环,没有给出完整运动轨迹。
按手册要求,G79和所修改的参数组成专用段,不夹带其他编程内容。孔位定位另写,G90状态也在前面的适当段确认。本文故意只展示参数关系和G79 Z20这一局部写法,不给出可直接运行的整段加工程序。
G98与G99则处理循环结束后回到初始面还是参考面,不能用来把原有增量I改成绝对I。若现场问题出在孔间退刀路径,应另外核对G98/G99与退刀平面,并以本机手册为准,不把不同系统的地址定义混用。
复核时把修改前后的两个终点写出来
排查只需先保留三项证据:G81定义时的G90/G91状态、当时Z与I的原值、G79执行前的坐标方式。分别算出修改前后的参考面和编程终点,再看是否符合图纸与当前工序。不要为了让下一孔“看起来一样”,先改I、工件零点或刀长补偿。
如果循环曾被取消或重新定义,就应从最近一次有效定义重新核对,不能拿更早那组I继续推算。有关把参考面到终点距离与材料内切深分开,本站Fagor G87末层切深一文也有例子;它讨论另一种循环,参数规则不能直接移植到本篇G81。
官方依据:Fagor CNC 8055 M Programming Manual官方资料页;具体核对版本为Ref.1711、Soft V02.2x,印刷第150–151页的G79对照及第162–163页的G81参数与动作说明。官网资料页可读,PDF下载当前要求客户账户登录;本文使用已核验的该版原厂手册,不把资料页的上传版本号当成控制器软件版本。数值60、10、20、-2、8及两张技术图均为原创编排,不是厂商原图、机床测量或加工参数推荐。