
Technical Article
新代G53写了F1仍走快速:指定速度还缺P1
依据新代铣床手册拆解G53的P1与F1配对、软件版本门槛和每分钟速度单位,说明只写F1为什么不能启用指定速度,并区分G90/G91目标含义。
回机械坐标的程序已经写了F1=1000.,轴却仍按快速定位运动。对支持G53指定速度的新代铣床版本,先看同一段有没有P1:手册明确要求P1与F1同时出现;没有P1,系统不参考F1指定速度。这不是把1000再改小一点就能解决的问题。
先确认这台系统有没有这项功能
本文依据新代《铣床程序手册》2.46节,导出日期2026-01-23、修改日期2025-11-14。该节把G53的F1引数支持版本列为10.118.41P、10.118.48A、10.118.49(含)之后。应先核对本机完整软件版本及对应分支手册;这些版本号不是控制器硬件型号,也不能仅凭面板写着“新代”就认定支持。
下面只分析直线轴的机械坐标定位,不使用Q轴向交叠。机床须已按本机流程建立机械坐标参考,G53前相关刀具半径、长度或位置补正已按手册要求处理,完整刀具与夹具的运动空间已经核清。坐标50和80只用于解释字段,不是这台机床的退刀高度。
F1给数值,P1才打开指定速度
G53默认采用G00速度。下面三行是独立写法对照,不是让机床连续执行的加工程序;统一按G71公制、G90绝对方式理解。
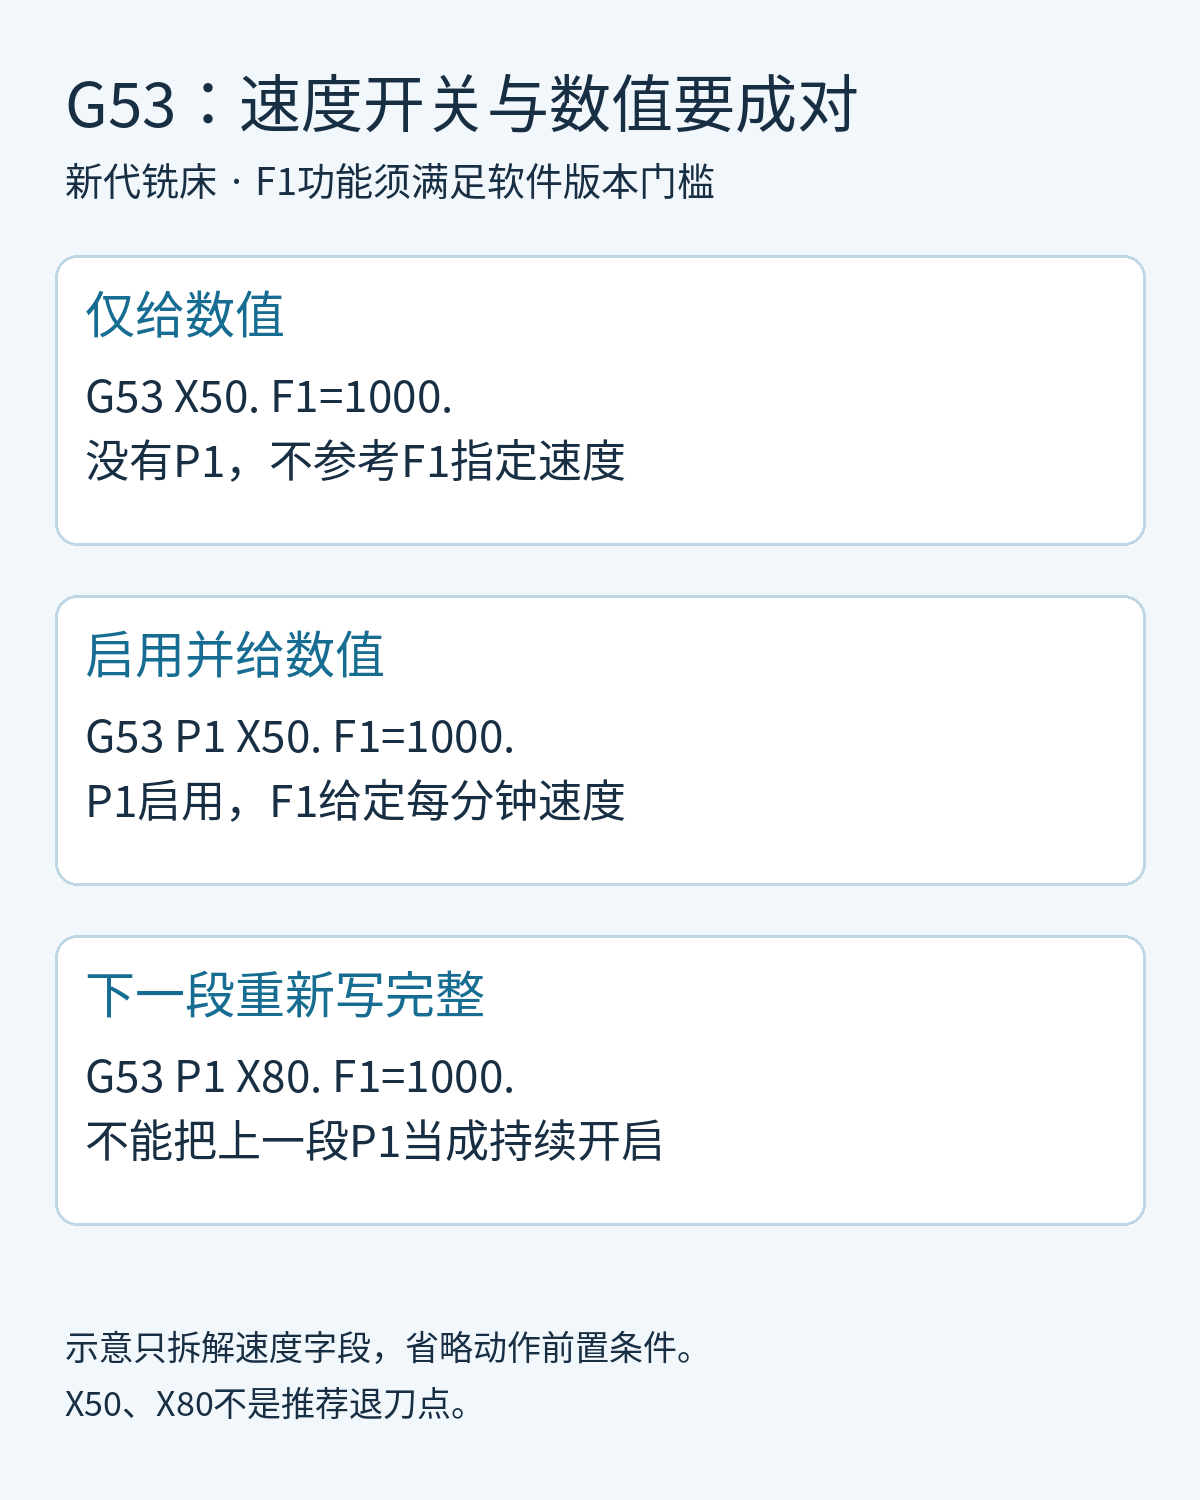
G53 X50. F1=1000.
G53 P1 X50. F1=1000.
G53 P1 X80. F1=1000.
第一行少了P1,不能用F1=1000.把这次G53改成指定速度。第二行把启用字段与数值放在同一段,才满足手册写法。第三行展示后续另一段G53若也要指定速度,应再次写齐P1与F1;不要把这对字段当成全程一直生效的开关。
G95不会把F1变成每转进给
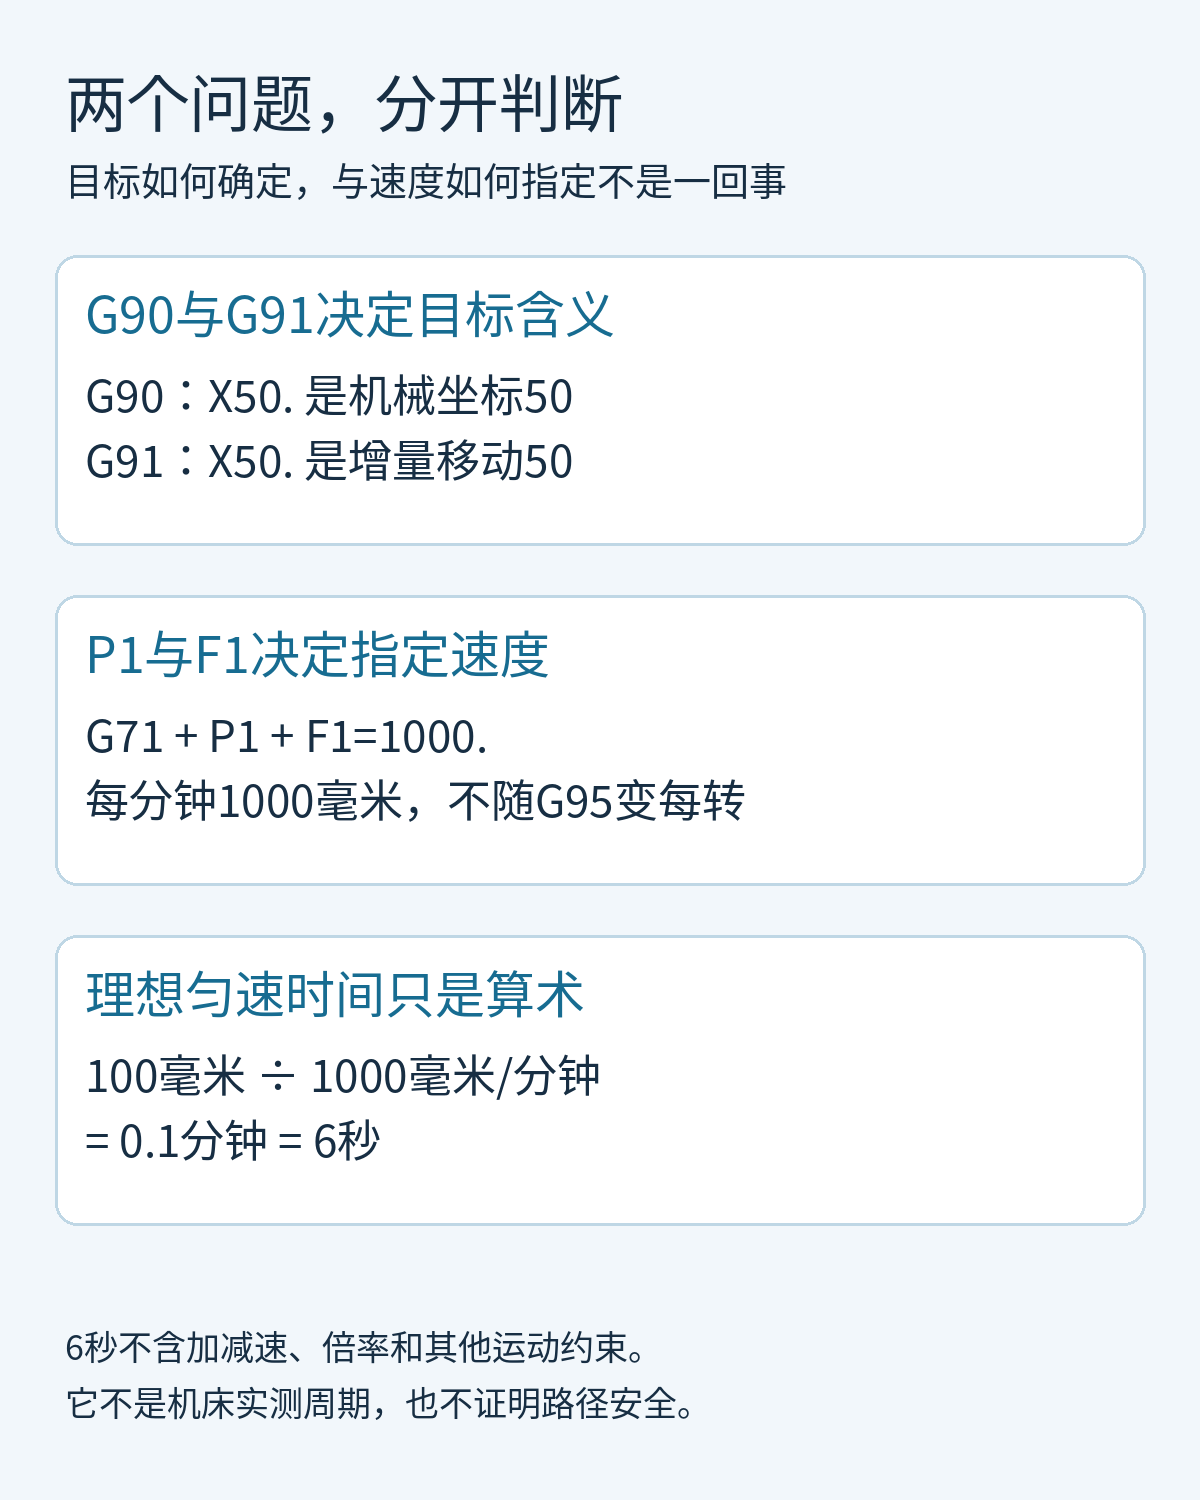
手册对F1的单位单独作了限制:它接受G70/G71英制、公制选择,但始终按每分钟进给量解释;该段的G93反时间与G95每转进给设定对F1无效。因此在G71下,F1=1000.表示1000 mm/min,不能拿主轴转速去乘它。
例如只做理想匀速计算,单轴距离100 mm、速度1000 mm/min,时间为100÷1000=0.1 min=6 s。这个结果没有计入加减速、倍率和机床运动约束,不是周期保证。实际动作快慢还要看机床允许速度与状态,但这些因素不改变“缺P1时不参考F1”的判别顺序。
速度正确,不代表坐标也正确
新代本节明确:G90下G53定位到指定机械坐标;G91下G53按增量移动机械坐标位置。同样写X50.,前者目标为机械坐标50,后者是从当前位置增量移动50。这条规则必须按新代手册理解,不能把其他品牌关于G53的说明直接套过来。
G53只在当前单节有效。下一段如果只剩坐标,没有G53,就回到程序坐标系;因此不能为缩短后处理输出而省略下一段的G53。机械坐标的终点、沿途空间和速度指定是三件不同的事:降低速度不会让一个错误终点或穿过夹具的路径变正确。
后处理里查完整回退段,不只查F字段
排查输出时先定位实际执行的那一段G53,再核完整软件版本、同段P1与F1、当时G70/G71及G90/G91状态,最后连下一段一起看。若后处理只把普通F字换成F1,却没输出P1,问题仍在;若为了让某一段带P1而改动了所有回退路径,也超出了这一处速度字段修正的范围。
涉及回参考点和中间点,可对照新代G29的增量起算位置;若正在整理换刀段,继续核对退刀、回零、换刀和刀补的顺序。保留完整前后程序段与本机版本,才能把速度字段错误和路径设计问题分开。
规则来源:新代《铣床程序手册》2.46节,印刷147–148页。两幅示意图及6秒算例为原创分析,没有冒用现场测试结果。