
Technical Article
三菱M80的EXP[2]为什么不是4?先分清e指数与POW
三菱M80的EXP[2]计算e的平方,结果约7.389,不是2的平方。依据官方U版手册对照POW[2,2],说明负指数、P282边界和后处理函数映射的回归检查。
如果目标是计算2的平方,表达式却写成EXP[2],三菱M80手册示例显示约7.389,而不是4。问题出在函数含义:EXP的底数固定为自然常数e,括号内的2是指数。求2的平方,应使用POW[2,2]或明确的乘法2*2。
本文限定于具备相应用户宏功能的三菱M80加工中心系统,依据《M800/M80/E80/C80 Series Programming Manual (Machining Center System) (1/2)》IB-1501277(ENG)-U第14.6.1节。U是手册修订号,不是机床软件版本;功能是否可用,仍需核对机床制造商提供的配置和对应手册。以下均为函数语义与数学对照,没有进行实机验证。
EXP只接收指数,POW同时接收底数和指数
手册印刷509页把EXP[#k]定义为以e为底的指数运算,e约等于2.718281828。它不是“把某个数乘方”的通用占位符,也不会从前一行或其他变量中自动取得底数。
POW[#j,#k]则按第一个参数作底数、第二个参数作指数。对本例,POW[2,2]表示2乘2;EXP[2]表示e乘e。两个表达式的指数同为2,底数却不同。
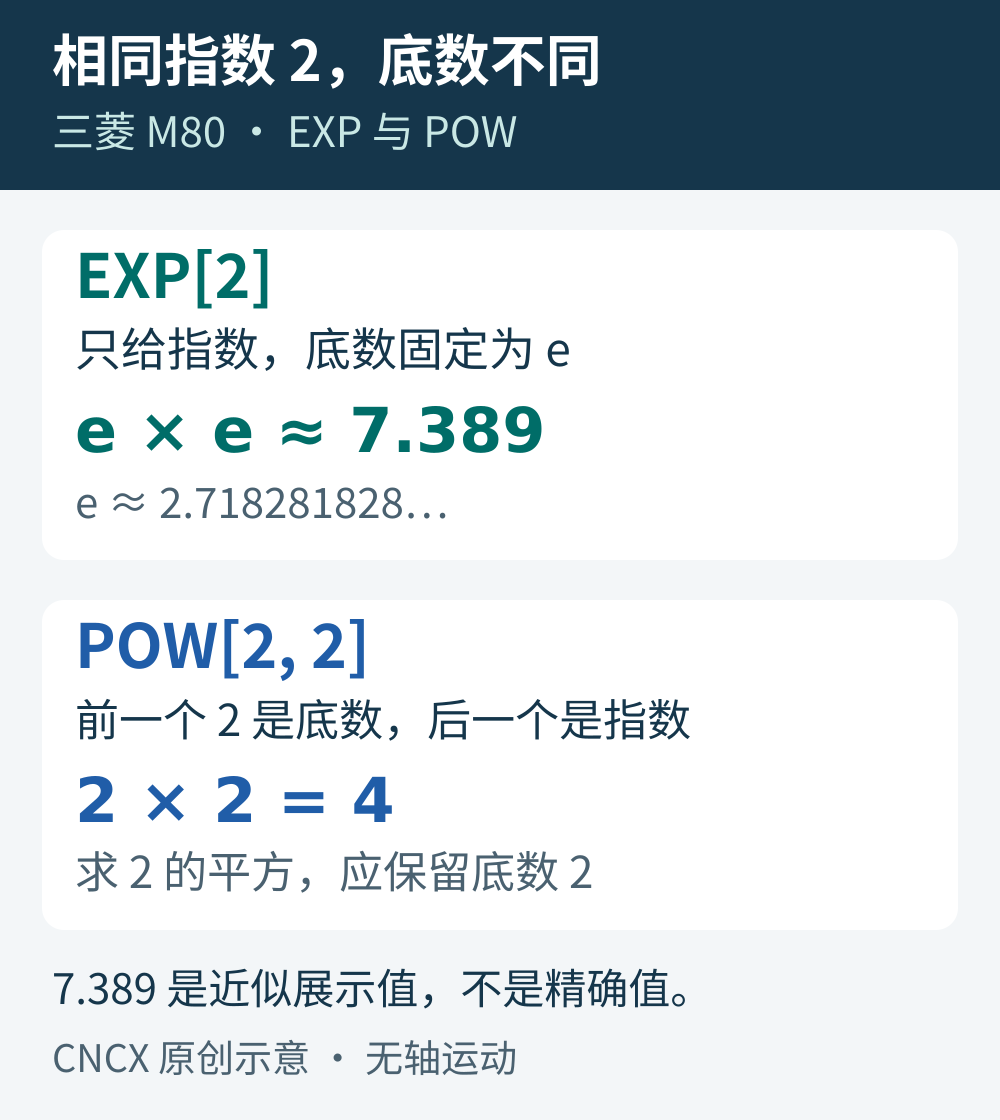
手册印刷513页直接列出EXP[2]的结果7.389,同时以POW[2,3]得到8.000说明幂运算。本文将POW的指数改为2,是为保持对比条件一致而自行编排的算例,不把它说成手册原例。
用纯变量算例把底数问题单独拿出来
下面的片段只包含局部变量赋值和运算,没有坐标、刀补、主轴、进给或轴运动指令。它是说明用片段,不是完整加工程序。检查时应在独立测试环境或隔离的宏调用层中进行,并先确认这些变量没有承载现有流程数据;不能把片段直接插入正在使用的加工宏。
#1=2
#2=EXP[#1]
#3=POW[#1,2]
#4=#1*#1
本例的数学对照为:#2约等于7.389056,#3和#4均为4。#1虽然出现在两种函数里,角色不同:在EXP里它是指数,在POW里它是底数。改函数名之前,先把每个变量在公式中的角色写清楚。
这里列出的六位小数仅用于解释,既不代表控制器内部精确存值,也不保证变量窗口显示相同位数。手册中的7.389同样是示例表中的数值展示。不要把显示值和完整计算值混为一谈,相关判断可参看三菱M80变量显示值与EQ比较的区别。
负指数改变的是倒数关系,不是底数
把指数改成−2后,两个函数的差异依然存在:EXP[-2]计算e的负二次方,也就是1除以e的平方,约为0.135335;POW[2,-2]计算2的负二次方,也就是1除以4,结果为0.25。两者底数都为正,因此这里的结果也为正。
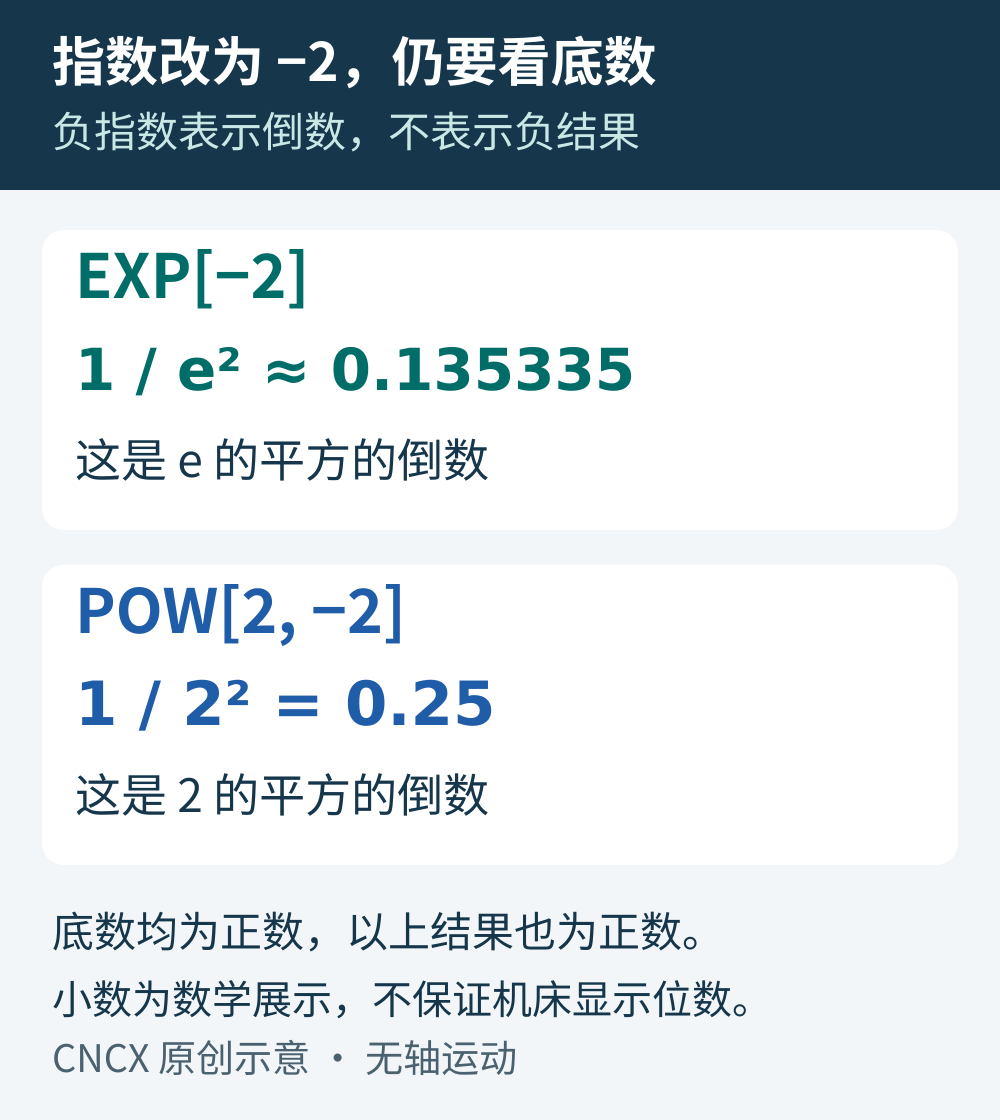
手册原例将EXP[-2]列为0.135,并将POW[2,-3]列为0.125。因此,“出现负指数就一定报错”的判断并不成立。图2的POW[2,-2]是自行编排的同指数对照,0.135335是数学近似值,不是实测读数。
后处理回归不能只测指数为0
如果某段宏由后处理或模板生成,排查应从原始公式开始:目标是e的x次方,还是某个底数a的n次方?仅凭程序成功输出、没有语法报警,不能证明函数映射正确。建议保留以下几类离线对照记录:
同指数、不同底数:对照EXP[2]约7.389与POW[2,2]=4。这组能直接暴露把e指数误当成平方的问题。
交换参数检查:再用POW[3,2]=9和POW[2,3]=8检查参数顺序。只用POW[2,2],即使底数和指数颠倒,结果也相同。
零指数检查:EXP[0]和POW[2,0]在数学上都为1。它们适合补充测试,但不能单独证明EXP与POW映射正确。
负指数检查:保留EXP[-2]与POW[2,-2]两组,检查符号和底数是否各自保留,不要在生成阶段把负指数改成负的运算结果。
这些对照值用来检查算法和生成逻辑,不是机床验收公差。应另行记录目标控制器、软件与手册版本、原始公式、生成的表达式、预期结果和实际结果。涉及非整数值时,误差判据应由算法精度需求与控制器资料确定,不随手指定一个通用小数容差。
修改前后还应逐行比较NC输出,确认改动仅落在预定的函数和参数位置。可配合Mastercam后处理安全修改与输出对比方法保留回归记录。这里不据此给出任何切削参数或可直接上机的运动段。
POW的参数组合也有边界
手册印刷513页明确规定:POW的第一个参数为0、第二个参数为0或负数时,会产生P282;第一个参数为负数、第二个参数为非整数时,也会产生P282。原例包括POW[0,-1]和POW[-2,2.5]。POW[0,0]虽然没有单列成表格算例,但属于该页“指数为0或负数”的规则范围。
因此,不要写成“POW适用于任意实数参数组合”,也不要因为数学软件能按另一种约定求值,就把表达式直接移入NC宏。上述无效参数应在离线检查中识别,不必在生产程序里故意触发报警。正底数也不等于可以忽略数值范围,较大的指数仍需按本机资料核查。
资料与核查范围
三菱电机官方手册下载目录(入口:mitsubishielectric.com/fa/download/search.page,按编号IB-1501277检索)。本文核对IB-1501277(ENG)-U第14.6.1节:印刷509页定义EXP与POW,印刷513页列出计算示例与P282规则;在该合并PDF中分别是第528、532页。POW带有[M8]适用标记,本文只讨论上述M80范围,不把结论扩展至C80或其他品牌控制器。
本文两幅技术图为CNCX原创说明图,表达式对照按手册语义及数学运算核查。图中的e²、1/e²等写法用于解释公式,并非要求照抄为NC语法。最终要确认的是:原始算法要用哪个底数,生成程序是否保留了这个底数。