
Technical Article
Haas G72斜排四孔,I该填孔距还是X增量?
用30°斜排四孔算清Haas铣床G72的I:60毫米首末距对应20毫米孔距,X增量为17.321毫米;结合目标坐标辨别孔数、间隔数和投影误用。
四个孔排成一条30°斜线,首孔到末孔是60毫米,Haas G72的I该填60、20,还是X方向量出的17.321?这三个数描述的不是同一段距离。I填写相邻孔中心沿孔列方向的距离,本例应为20毫米。把总长或X投影填进去,孔列角度可能仍然正确,孔距却已经变了。
本文依据Haas《Mill Operator’s Manual — NGC — 2024》印刷页码第350页,以及官方铣床G72说明,解释I、J、L的几何含义。范围限定为Haas NGC铣床、XY平面、毫米尺寸的等距直线孔列,不叠加坐标旋转、镜像或缩放;不适用于Haas车床的同号指令,也不据此推定Classic Haas Control或其他系统的行为。手册年份不是控制器软件小版本,本文不声称已在某一软件版本或具体机型上实测。上机前仍须核对本机手册、单位和循环状态;以下是孔中心几何解释,不是可直接运行的完整程序。
四个孔之间,只有三段孔距
从第一孔中心走到第四孔中心,要经过1→2、2→3、3→4三段。若首末孔中心间的直线距离是60毫米,孔距就是60÷(4−1)=20毫米。这里的60必须是沿孔列测量的中心距,不是板料长度,也不是两端孔边缘之间的距离。
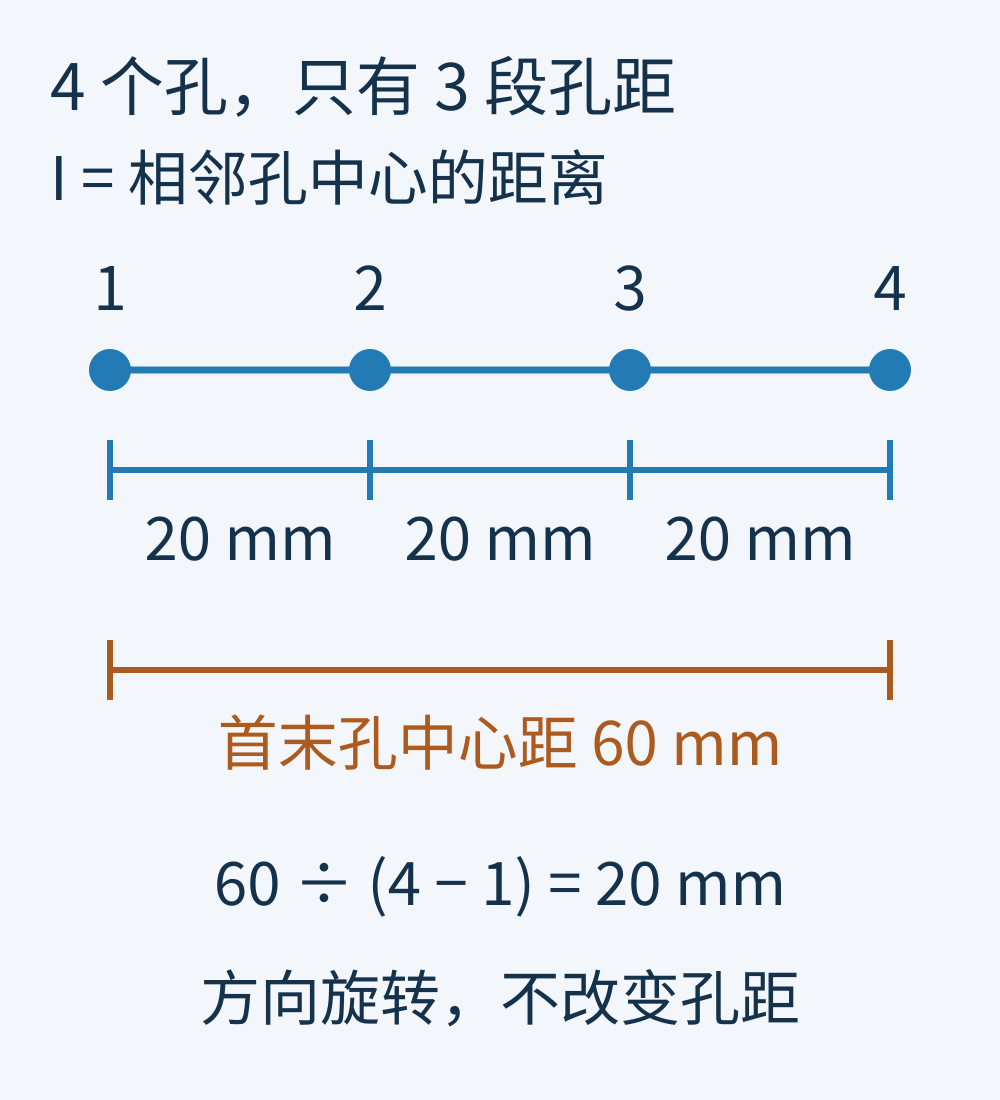
若误用60÷4,得到15毫米,四孔首末距离只剩45毫米;若直接填I60.,相邻孔距成为60毫米,四孔首末距离则为180毫米。孔数和间隔数混用,不能通过改J角度补回来。
30°斜排时,X投影小于真实孔距
J表示孔列方向相对水平正向的逆时针角度。取J30.、孔距20毫米,相邻孔的坐标增量为ΔX=20×cos30°=17.320508毫米,ΔY=20×sin30°=10毫米。图纸若直接给X、Y增量,应先用平方和开根号求两孔中心距离,再决定I,即I=√(ΔX²+ΔY²)。
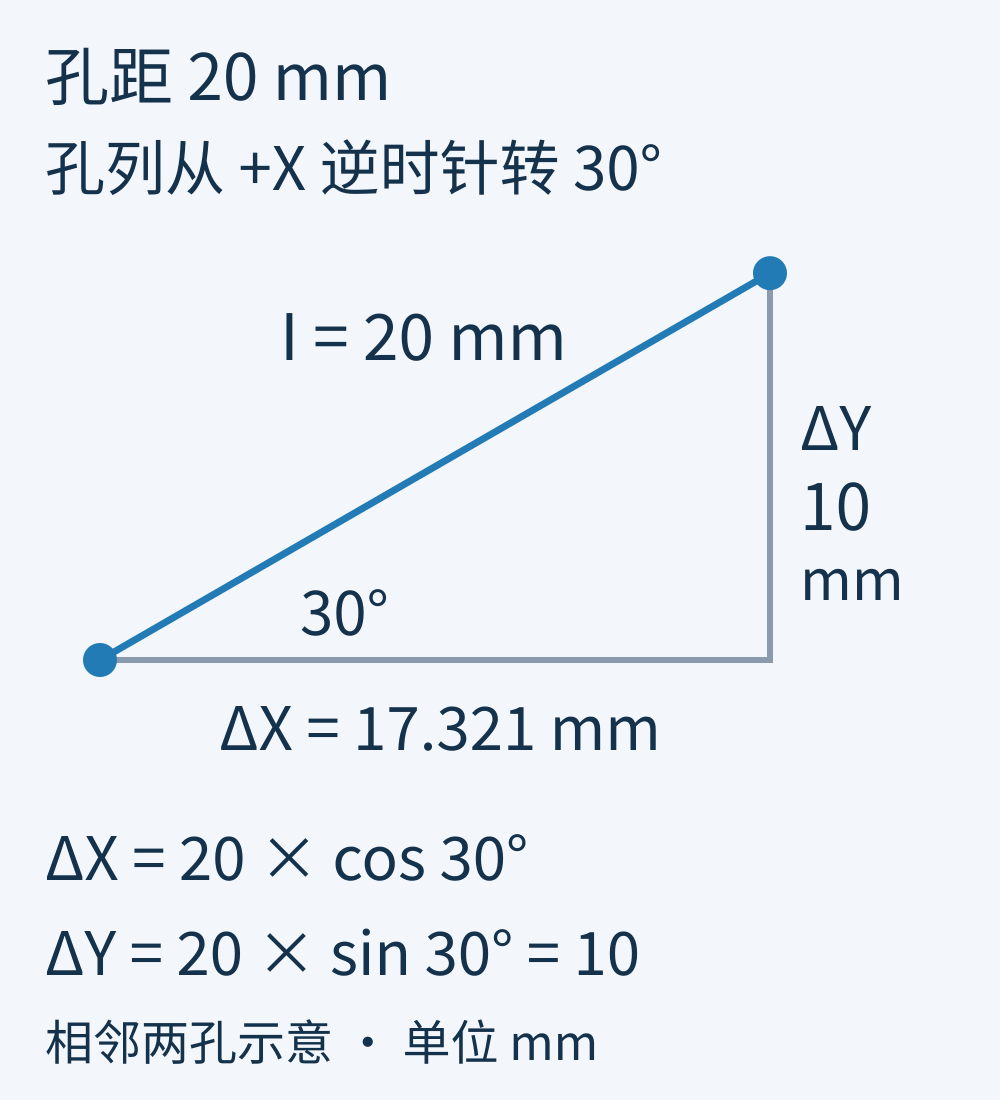
把17.321写进I,同时保留J30.,相当于对已经投影过的数再次投影:新的ΔX约15.000毫米,ΔY约8.661毫米。此时不是整排平移,而是相邻孔距离缩短。排查时只看首孔坐标可能看不出来,还要比较后续孔距。
用目标坐标反查后处理输出
令目标第一孔为X10、Y15,按20毫米孔距、30°方向布置四孔,目标中心坐标为:
孔1:X10.000,Y15.000。
孔2:X27.321,Y25.000。
孔3:X44.641,Y35.000。
孔4:X61.962,Y45.000。
计算时保留20×cos30°的完整精度,逐次累加,只在显示时保留三位小数。不要先把步距截成17.321再反复累加,并把尾数差异误判成控制器问题。四孔在几何上应满足相邻中心距20毫米、首末中心距60毫米两个条件。
对应的孔列字段可读作G72 I20. J30. L4:I是孔距,J是方向角,L是孔数。这一行只是字段说明;G72还需要有效的固定循环配合,且官方规则要求执行前位于起始孔位置。初始孔如何加工、当前循环状态和返回高度,必须放回完整程序中核对,不能把这一行单独接到任意位置。本文的四个坐标用于核对目标孔列几何。
Mastercam后处理可能逐孔输出X/Y,也可能使用孔列指令。逐孔输出时对照上述坐标;输出G72时检查I是否来自两孔实际中心距,而不是X差值或整排包围盒长度。若首孔位置对、后续沿正确方向越偏越远,应优先检查步距来源;若孔间距离对但整体平移,再检查起始位置及工件坐标。
孔圈的I含义不同,可对照Haas G70孔圈半径与直径,不要把同一地址字母当成固定的几何量。末孔后的循环取消另见G81末孔后的X/Y与G80。
核对依据
Haas官方G72 Bolt Holes Along an Angle (Group 00):I为孔间距离、J为孔列角度、L为孔数,并说明固定循环与起始位置要求。另见Haas《Mill Operator’s Manual — NGC — 2024》印刷页码第350页的G72条目;该版同样将I定义为孔间距离。两张图和四孔算例为原创计算。