
Technical Article
Fagor 8055变螺距接固定螺距,G34的L0 K0怎么用
Fagor 8055变螺距后接固定螺距时,用G34 … L0 K0由数控系统沿用前段末端螺距。文中说明G05、主轴编码器条件,以及G33接G34的起始L和首圈K/2规则。
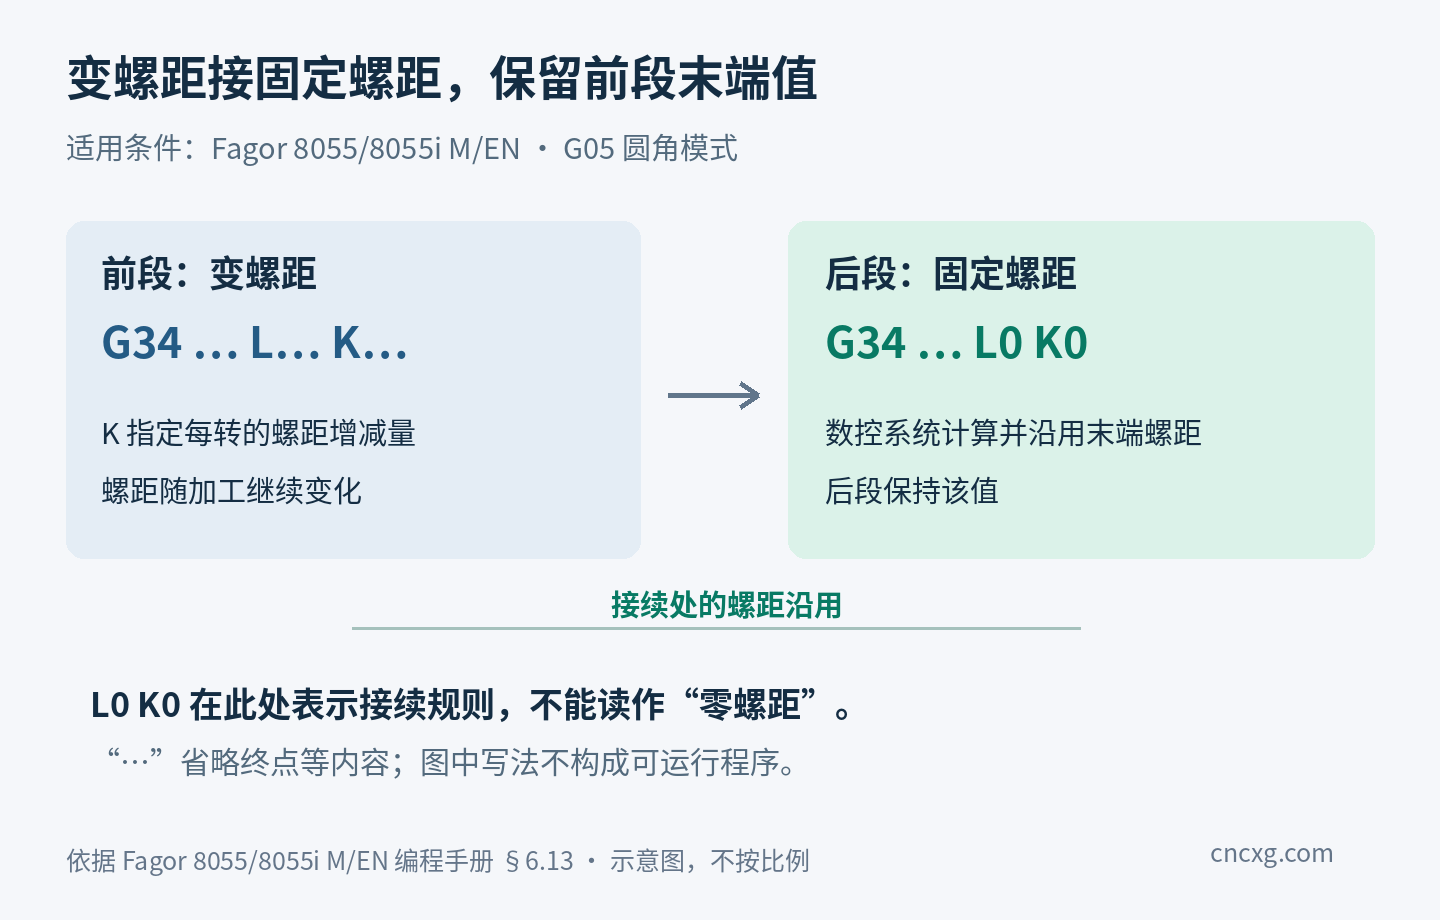
变螺距加工走到末端,后面还要接一段等螺距,接续段的L该填多少?Fagor 8055的写法是继续使用G34,把后段写成G34 … L0 K0,由数控系统计算并沿用前段的最终螺距。
这项用法出自Fagor CNC 8055/8055i的M/EN型号《编程手册》,软件V02.2x、Ref.1711,第6.12—6.13节。这里讨论与主轴同步的单点螺纹插补,不能套用到其他系统或普通螺纹铣削轨迹。
L0 K0为什么能接上
G34里,L表示螺距,K表示主轴每转一圈的螺距增减量。手册明确指出,末端螺距计算复杂,因此这个固定螺距段按G34 … L0 K0编程,由数控系统接着处理。
放在这个接续段里,L0 K0表示沿用前段最终螺距,后段不再继续增减。L0不能读作“零螺距”,也不能脱离前段,拿来当任意位置开始切削的指令。
接续还受主轴反馈和运动模式限制。主轴必须配有旋转编码器;手册所述不同螺纹的连续接续,要在G05圆角模式下使用。这里的G05含义同样以Fagor 8055手册为准。
省略号代表终点等未写出的内容。图中的G34 … L0 K0只解释接续关系,不是一段可以直接运行的完整程序。
G33接G34,起始L和第一圈怎么算
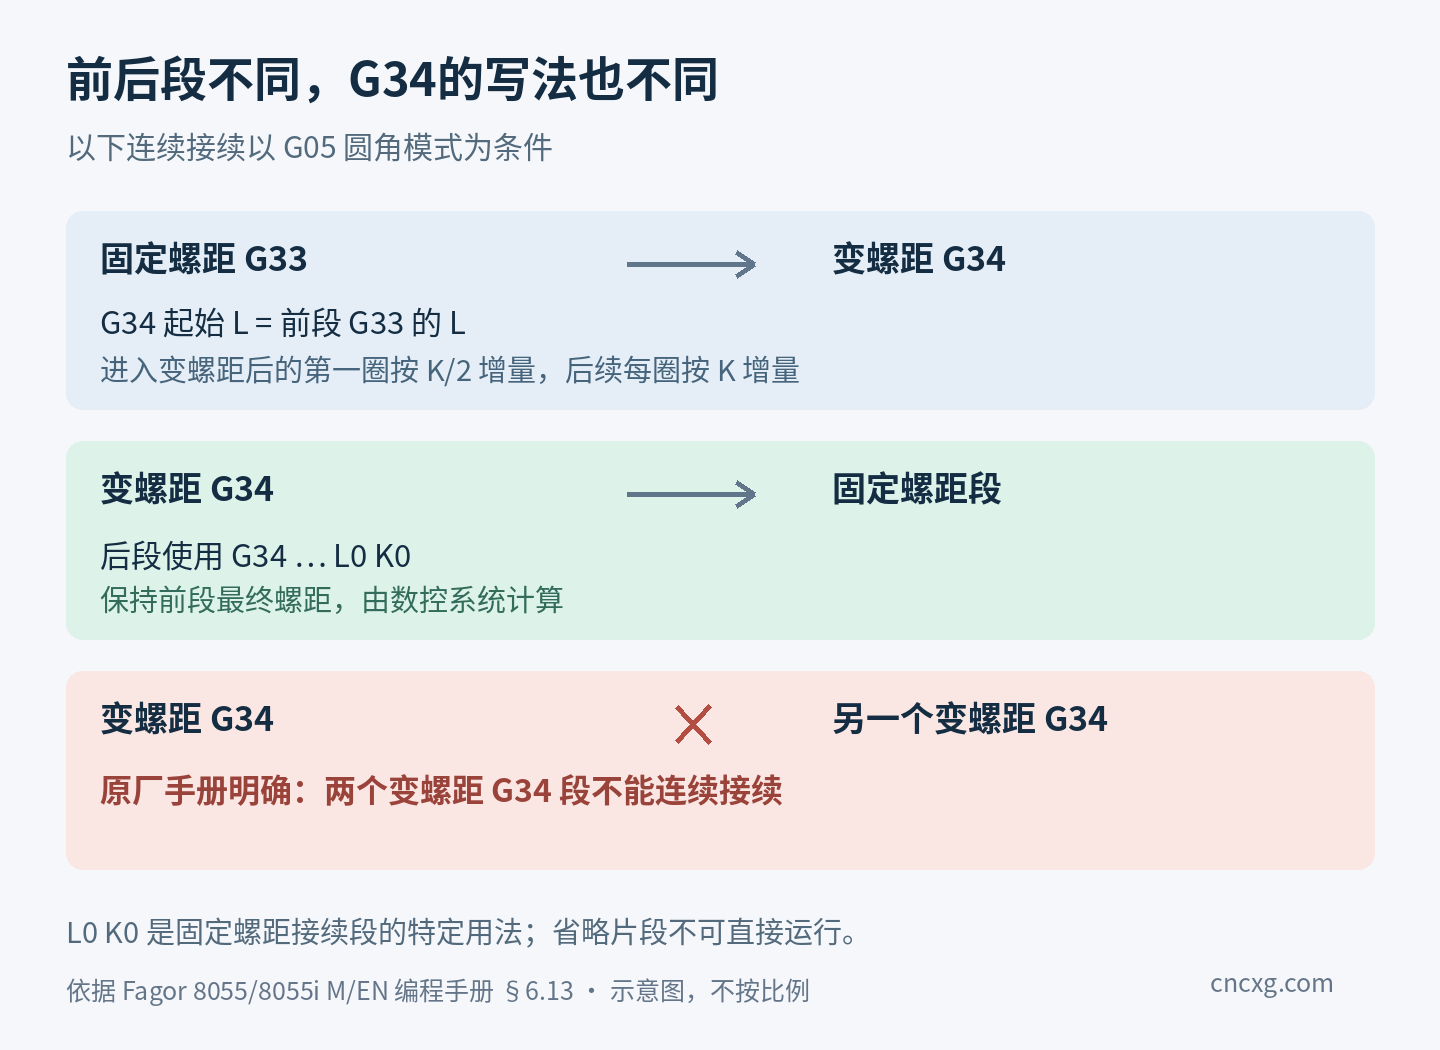
如果前段是固定螺距G33,后段接变螺距G34,G34的起始L必须与G33的螺距一致。这个接法中,进入变螺距后的第一圈按K/2增量处理,后续各圈才按完整K增量处理。
因此,检查G33接G34时,起始L是否相等、第一圈是否按K/2理解,都需要核对。不能把每圈变化都按同一个完整K往后推。
两个仍在改变螺距的G34段,手册明确规定不能连续接续。前段给出一个变化量,后段换成另一个变化量,即使两段都写G34,也不代表能够衔接。
出处:Fagor官方编程手册,M/EN型号,软件V02.2x,Ref.1711,第6.12—6.13节,纸页100—102。
相关阅读:NC 程序修改后的最低安全检查清单。